
Extrait en vedette : Un insert fileté coûte généralement plus cher à prescrire et à installer qu'un trou taraudé directement, car il implique l'achat de matériel supplémentaire, la réalisation d'un filetage de base spécifique, l'installation et la vérification. Il peut néanmoins s'agir de l'option la plus économique sur l'ensemble du cycle de vie lorsqu'une pièce en aluminium est assemblée à plusieurs reprises, doit faire l'objet d'une réparation ou nécessite un filetage femelle durable ; un devis pertinent compare l'ensemble du processus de perçage et de contrôle, et non pas uniquement le prix de l'insert.
Introduction
Un acheteur envoie deux plans pour le même boîtier en aluminium usiné. L’un prévoit huit trous taraudés. L’autre prévoit huit inserts filetés en acier inoxydable. La géométrie semble presque identique dans le modèle CAO, mais la deuxième demande de devis peut impliquer l’utilisation de forets et de tarauds différents, l’approvisionnement en inserts, des opérations de manutention supplémentaires et un plan de contrôle distinct. Si le plan indique simplement « installer des inserts », le fournisseur ne peut pas savoir quels composants, quelle longueur, quel mode de verrouillage ou quelle méthode de réception prendre en compte pour établir son devis.
La question de l'approvisionnement dépasse donc le simple cadre du prix d'une bobine. Dans la pratique, Coût des inserts filetés dans les pièces en aluminium usinées par CNC Cela dépend du nombre et de l'emplacement des trous, du système d'inserts choisi, de l'épaisseur de la paroi, de l'accès pour l'outil d'installation, de l'ordre des opérations de finition, ainsi que du fait que le projet comprenne la pose des inserts ou uniquement l'usinage des trous de base. Ce guide compare les différentes approches et offre aux ingénieurs un moyen pratique de préparer un appel d'offres.
Lauens CNC présente Fraisage CNC pour les pièces sur mesure comportant des trous et des filetages. Veuillez nous envoyer le modèle réel et le plan afin que nous puissions réaliser une étude de faisabilité spécifique à votre projet. Il convient de préciser explicitement dans le périmètre du devis si la fourniture et la pose des inserts sont incluses, plutôt que de partir du principe que c'est le cas en se basant sur une page présentant nos services d'usinage.
Analyse technique approfondie
Le taraudage direct et le perçage prêt pour l'insertion sont deux opérations différentes
Dans le cas d’un trou taraudé directement, c’est l’aluminium lui-même qui porte le filetage femelle. L’atelier perce un avant-trou adapté, puis coupe ou forme le filetage spécifié dans le matériau de base, avant de le vérifier par rapport au plan. C’est souvent la solution la plus simple pour un assemblage à faible nombre de cycles, offrant un engagement adéquat et un bossage solide. La conception nécessite tout de même une indication précise du filetage, une profondeur utile, un accès à l'entrée et un contrôle approprié, mais il n'y a pas de composant d'insertion distinct à acheter ou à installer.
Un insert hélicoïdal nécessite un trou de base spécialement préparé. Le diamètre du foret et le taraud pour insert fileté (STI) sont choisis en fonction du système d’insert sélectionné, et non en fonction d’un filetage femelle standard correspondant à la taille finale du boulon. La spirale est installée dans ce filetage de base afin de créer le filetage interne final. Une conception à queue peut nécessiter le retrait et la récupération de la queue ; une conception sans queue modifie le choix de l’outillage et des pièces. Les données du fabricant doivent déterminer la préparation du trou, le fraisage ou le traitement d’entrée si nécessaire, la classe du filetage de base, la profondeur d’installation et le contrôle dimensionnel. Utiliser un taraud standard simplement parce que la taille nominale du boulon correspond rendrait le trou de base incorrect.
Tous les inserts filetés ne se présentent pas sous la forme d'une spirale métallique. Les inserts pleins à clavette, les inserts autotaraudeurs et d'autres systèmes ont leurs propres exigences en matière de perçage et de montage. Un plan qui ne précise que le filetage final de la vis ne permet pas de déterminer le processus de fabrication. Indiquez une référence fabricant ou un équivalent contrôlé en précisant le type exact, le pas nominal, la longueur, le matériau et l'option de blocage. Si des équivalents sont autorisés, précisez les exigences de performance et de contrôle auxquelles une alternative doit satisfaire.
| Itinéraire de connexion | Étapes d'usinage et d'assemblage | Conséquences typiques en matière d'approvisionnement |
|---|---|---|
| Trou taraudé directement dans l'aluminium | Percer, tarauder ou fraiser des filets, ébavurer, contrôler | Nombre minimal de composants et d'opérations lorsque les conditions d'utilisation de l'assemblage permettent l'utilisation de filetages directs en aluminium |
| Insert fileté hélicoïdal, à rotation libre | Perçage selon les spécifications du système d'insertion, taraudage STI, nettoyage, pose de la bobine, vérification de l'état final | Comprend le matériel de fixation, la main-d'œuvre d'installation et le contrôle de la profondeur d'installation |
| Insert fileté hélicoïdal, à verrouillage par vis | Même préparation du trou parent, avec insert de verrouillage spécifique au système et contrôle | Peut entraîner des coûts supplémentaires liés au matériel et à l'assemblage ; à n'utiliser que lorsque la fonction de verrouillage est nécessaire |
| Insert plein ou à clé | Préparer un trou plus grand adapté au système, puis l'installer et le fixer conformément aux instructions du fournisseur. | Cela peut nécessiter une épaisseur de mur plus importante, entraîner des coûts supplémentaires en quincaillerie et nécessiter un espace dédié à l'installation. |
| Uniquement le trou principal usiné | Le magasin fournit un boîtier correctement préparé et contrôlé ; un tiers se charge de l'installation de l'insert. | Réduire le périmètre prévu dans le devis, mais transférer la responsabilité de l'installation, de la mise en service et de la réception définitive |
Ce tableau présente une comparaison des procédés et ne constitue en aucun cas une garantie qu’une option sera toujours moins coûteuse. La quantité, l’accès aux alésages, la taille des inserts, le matériau, les essais et le responsable de l’installation peuvent influencer le résultat. Un fournisseur doit établir un devis en se basant sur le parcours exact indiqué sur le plan actuel.
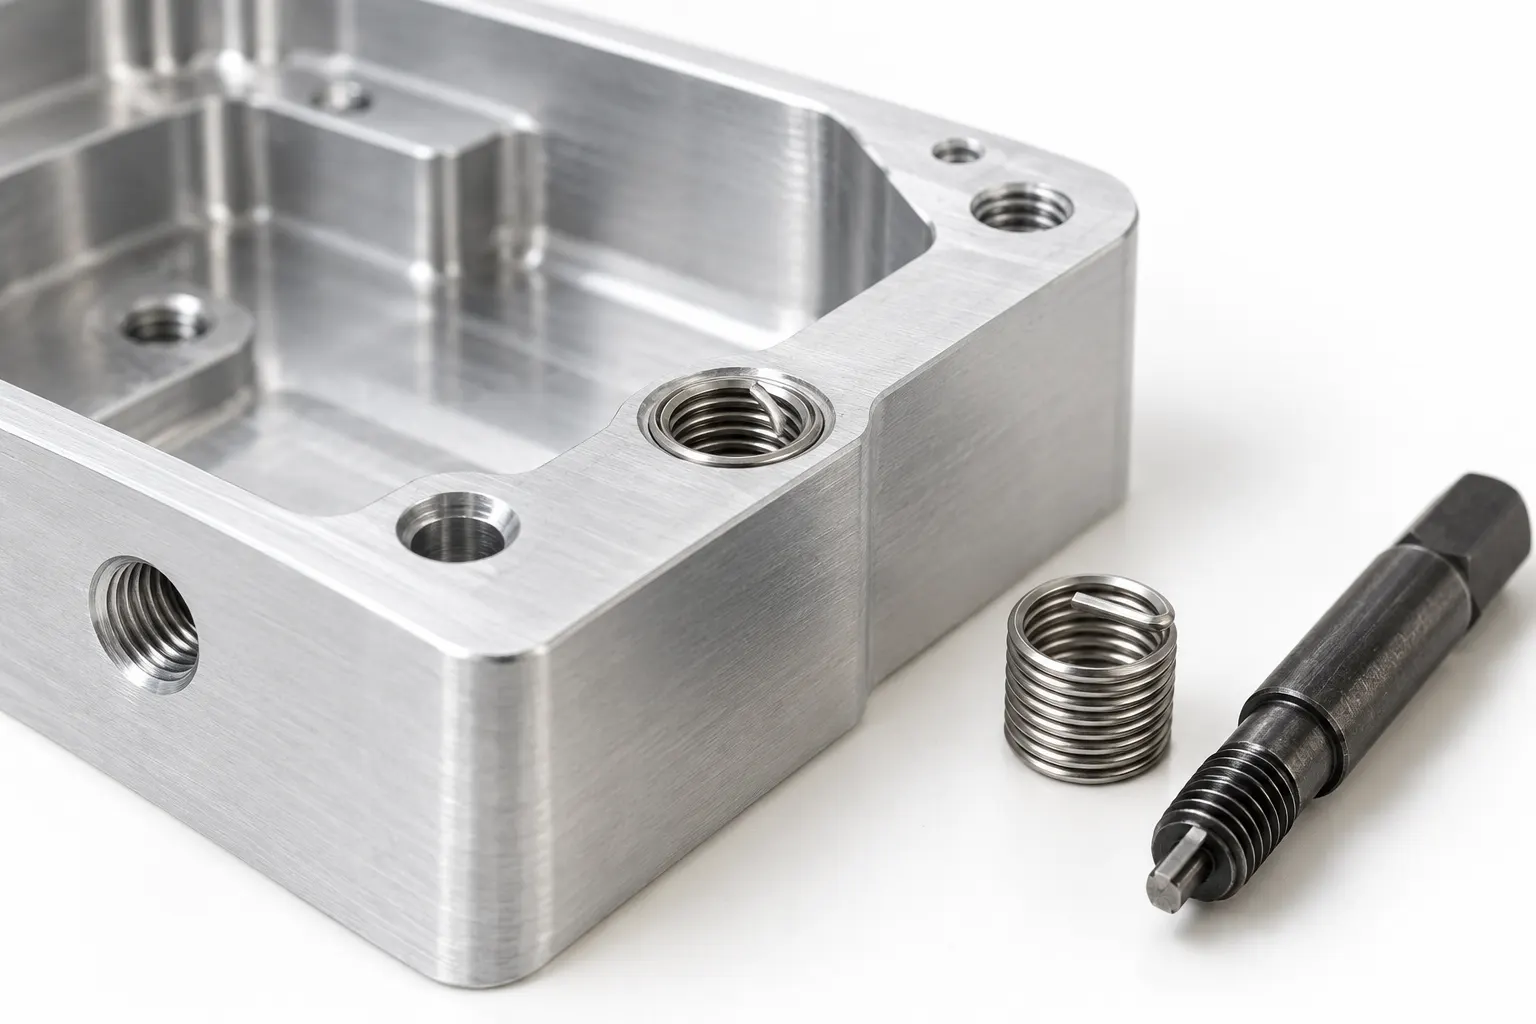
La résistance et la durabilité doivent être liées au joint
L'utilisation d'un insert n'est pas systématiquement nécessaire pour toutes les pièces en aluminium. La taille de la vis, la profondeur d'engagement disponible, la direction de la charge, le couple de serrage, la fréquence de montage et l'état du matériau déterminent si le filetage direct est suffisant. Un insert peut s'avérer utile lorsqu'une fixation fréquemment démontée risquerait d'user un filetage de base tendre, lorsqu'une interface réparable est souhaitable, ou lorsqu'une norme de conception spécifique l'exige. Dans un assemblage statique, soumis à une charge légère et présentant un engagement suffisant, l’ajout d’un insert peut entraîner des coûts supplémentaires sans pour autant résoudre un véritable mode de défaillance.
Ne vous fiez pas uniquement à des règles générales telles que « tous les filetages en aluminium nécessitent des inserts ». Un cache-capteur M3 fixé une seule fois n’a pas la même fonction qu’un panneau de service ouvert chaque semaine. De même, un insert de grande taille situé près du bord d’une paroi mince peut présenter plus de risques qu’un filetage direct plus petit dans un bossage redessiné. Si la résistance de l’assemblage est critique, l’équipe d’ingénierie doit valider le système d’insert spécifique, le matériau de base, l’engagement, le couple et le cas de charge. Un devis d’usinage ne remplace pas cette validation de conception.
La finition et le contrôle ont une incidence sur le tracé
De nombreux boîtiers en aluminium sont anodisés ou font l’objet d’une autre finition. La séquence de finition doit faire l’objet d’un accord, car le revêtement peut modifier l’ajustement du trou de base, tandis que la pose des pièces de fixation avant la finition peut exposer l’insert aux produits chimiques utilisés ou compliquer le masquage. Il n’existe pas de séquence universelle adaptée à tous les systèmes de revêtement et d’inserts. L’appel d’offres doit préciser les spécifications de finition, indiquer si le filetage d’origine est masqué ou traité, et préciser si l’insert doit être monté avant ou après la finition. Les instructions du fabricant d’inserts agréé et le procédé du prestataire de finition doivent permettre de déterminer la marche à suivre définitive.
L'inspection comporte également deux étapes distinctes. Le filetage STI parent doit être correctement préparé avant l'insertion de la bobine. L'insert installé doit ensuite se trouver à la profondeur spécifiée et produire le filetage final prévu, sans extrémité saillante, sans bobine endommagée, sans tige résiduelle là où cela est interdit, ni débris coincés. Un contrôle « GO/NO-GO » du filetage final peut s’avérer utile, mais il ne permet pas à lui seul de documenter tous les détails de l’installation. Si un client a besoin d’un enregistrement traçable, définissez précisément quelles caractéristiques et quelle fréquence d’échantillonnage sont requises.
Directives relatives à la conception en vue de la fabricabilité (DFM)
1. Précisez l'insert complet, et pas seulement la taille de la vis
Indiquez au fabricant le type d’insert, la série, la taille, la configuration (à rotation libre ou à verrouillage), la longueur nominale, le matériau et les alternatives autorisées. Une simple mention telle que « plaquette M5 » ne permet pas à l’atelier de savoir s’il doit préparer un trou STI pour plaquette filaire ou un lamage plus grand pour plaquette pleine. Une hypothèse erronée peut entraîner la mise au rebut d’un boîtier qui aurait autrement été fini. Lorsque le client fournit les plaquettes, précisez la référence fournie, le conditionnement, les substituts acceptables et la responsabilité en cas de manque ou de matériel défectueux.
2. Vérifiez la distance entre le bossage et le bord à l'aide du système sélectionné
Un trou parent prêt à recevoir une plaquette est plus grand que le filetage final de la vis. Un bossage pouvant être taraudé directement sans risque peut ne pas présenter une épaisseur de paroi suffisante pour la plaquette choisie. Vérifiez la distance par rapport au bord extérieur, à la paroi de la poche, au trou adjacent, à la surface d’étanchéité et à tout canal interne. N’appliquez pas une seule épaisseur de paroi minimale générique à toutes les familles de plaquettes. Utilisez les données de perçage et de taraudage fournies par le fournisseur, puis vérifiez la section résiduelle par rapport à la charge mécanique et aux forces de serrage prévues pendant l’usinage et l’installation.
3. Proposer une méthode d'utilisation de l'outil et une profondeur pratique pour les trous borgnes
Les outils d’insertion et les tarauds STI nécessitent un accès axial. Une poche profonde comportant un insert au fond peut nécessiter un outil long ou une séquence d’assemblage différente ; une nervure voisine peut gêner l’opérateur ou l’outil automatisé, même si le filetage CAO semble dégagé. Pour les trous borgnes, prévoyez de l’espace pour le pas du taraud, le déport du filetage et toute opération de gestion de la tige. Déterminez la profondeur utile du filetage installé indépendamment de la profondeur totale de perçage. Si le fond doit rester étanche, précisez-le ; un trou traversant peut être moins coûteux, mais inacceptable pour un boîtier contenant des fluides.
4. Utilisez, dans la mesure du possible, une famille de trous cohérente
Huit plaquettes identiques peuvent partager les mêmes outils, les mêmes réglages et les mêmes méthodes de vérification. Le fait de combiner trois tailles de plaquettes et deux types de fixation sur une petite pièce entraîne une augmentation du nombre de références d'approvisionnement, des changements d'outils, des risques liés à la manutention et des différences au niveau des contrôles. Standardisez autant que le permet l'application concernée. N’imposez pas une taille unique à un assemblage soumis à de fortes contraintes uniquement par souci de commodité, mais demandez-vous si ces variations mineures reflètent une réelle nécessité fonctionnelle ou simplement des habitudes de conception héritées du passé.
5. Protéger les faces critiques lors de l'installation
L'installateur a besoin d'un repère stable et d'un accès dégagé à chaque trou. Si le trou se trouve sur une surface d'étanchéité de précision ou sur un panneau anodisé à visée esthétique, précisez comment cette surface doit être protégée contre tout contact avec l'outil. Prévoyez un petit dégagement d'entrée si le système choisi le permet, et évitez de placer le trou si près d'un angle vif de la poche que l'outil d'insertion ne puisse s'aligner. Une insertion inclinée peut endommager la première spire ou le filetage d'origine, ce qui entraînerait des retouches une fois le fraisage, déjà coûteux, terminé.
6. Déterminer à qui appartient l'état final assemblé
L'acheteur peut choisir de recevoir un boîtier doté de trous prêts à accueillir les plaquettes, ou un boîtier sur lequel toutes les plaquettes sont déjà installées et contrôlées. Ces deux options constituent des stratégies d'achat valables, mais elles correspondent à des livrables différents. Si l'atelier d'usinage doit fournir le produit complet, précisez dans l'appel d'offres l'approvisionnement en plaquettes, leur installation, le traitement des queues, le nettoyage et la vérification finale. Si l'installation est prise en charge par un autre assembleur, définissez l'inspection des trous parents et l'emballage nécessaire pour préserver les trous pendant le transport. Une répartition claire des responsabilités évite qu'un devis d'usinage bas ne se traduise par un assemblage incomplet.
Pour Coût des inserts filetés dans les pièces en aluminium usinées par CNC, la meilleure stratégie en matière de DFM consiste souvent à ne marquer que les assemblages qui nécessitent réellement un insert. Le fait de laisser les trous à faible nombre de cycles de service directement taraudés peut réduire le nombre d'opérations, tout en conservant les inserts aux emplacements critiques pour le fonctionnement. Cette approche hybride doit être clairement indiquée sur le plan afin d'éviter que l'atelier ne confonde les programmes de préparation des trous ou n'installe des pièces aux mauvais emplacements.
Répartition des coûts et aspects économiques
Le prix du matériel ne tient qu'à une ligne
L'insert lui-même est un composant acheté, mais le devis doit également couvrir l'usinage du trou parent, les tarauds ou fraises à fileter dédiés, les jauges, l'outil d'installation, le temps de travail de l'opérateur ou de l'automatisation, la manutention, ainsi que tout insert rejeté ou boîtier endommagé. Pour un prototype comportant un ou deux inserts, la mise en place et l'approvisionnement en matériel peuvent représenter la majeure partie des coûts. Pour un lot de production en série comportant de nombreux alésages identiques, l’outillage et la mise au point sont amortis, tandis que le cycle d’installation par alésage, les consommables et la vérification prennent le dessus. Demander des remises sur quantité offre à l’acheteur une comparaison plus utile qu’un prix unique basé sur un volume annuel hypothétique.
L'emplacement peut être tout aussi important que le nombre d'inserts. Un trou sur la face supérieure, accessible lors du premier réglage de fraisage, est simple à préparer et à réaliser. Un trou sur la face latérale peut nécessiter une autre configuration, un indexage ou un dispositif de serrage spécial. Un trou situé à l'intérieur d'une poche étroite peut ralentir à la fois le taraudage et l'insertion. Si la pièce nécessite une relation précise entre le repère de la poche et l'axe de la plaquette, l'atelier peut avoir besoin d'un contrôle supplémentaire. Indiquez l'orientation réelle et l'enveloppe d'outil disponible plutôt que de traiter tous les trous de la même manière.
Ce que le « direct tapping » peut permettre d'économiser… et ce qu'il peut compromettre
Le taraudage direct permet d’éviter l’utilisation de pièces de quincaillerie distinctes et les étapes d’installation associées. Cela réduit généralement le coût de fabrication immédiat lorsque les exigences de l’assemblage le permettent. Cela peut toutefois présenter un risque de détérioration si la fixation est retirée à plusieurs reprises ou si elle est serrée avec un couple excessif. Un acheteur doit comparer non seulement le prix unitaire, mais aussi les cycles d’assemblage, les coûts d’entretien, le coût de remplacement du boîtier et la probabilité d’endommagement du filetage dans l’application prévue. Ces éléments dépendent de la conception ; un fournisseur ne peut pas les déduire à partir d’un simple fichier 3D.
À l'inverse, le fait de prévoir des inserts partout n'améliore pas automatiquement la conception. Un trou parent inutilement grand peut amincir une paroi, gêner le passage d’un canal ou rapprocher la ligne médiane d’un bord. Les éléments de fixation supplémentaires peuvent compliquer le parcours de finition et nécessiter des contrôles supplémentaires pour détecter la présence de corps étrangers. L’objectif économique n’est pas d’utiliser le moins d’inserts possible ni le plus grand nombre possible ; il s’agit de minimiser le coût total tout en respectant les exigences de performance validées pour l’assemblage.
| Facteur de coût | Pourquoi est-ce important ? | Ce que l'acheteur doit fournir |
|---|---|---|
| Nombre et variété des inserts | Davantage de cycles d'installation ; la diversité des tailles nécessite davantage d'outils et de références en stock | Plan de perçage avec un système d'insertion précis à chaque emplacement |
| Quantité commandée | Les efforts liés à la mise en place et à l'approvisionnement sont répartis différemment entre les prototypes et les lots de production | Quantités réalistes pour les prototypes, les séries pilotes et les commandes répétitives |
| Accès par le trou principal | Les poches profondes ou les faces latérales peuvent nécessiter des réglages supplémentaires ou l'utilisation d'outils longs. | Modèle 3D montrant les côtes, les poches et les éléments obstructifs situés à proximité |
| Insérer une famille et une option de verrouillage | Le matériel, le robinet, l'outil d'installation et le contrôle final varient selon le système | Référence fabricant et alternatives homologuées |
| Séquence de finition | Le masquage, la manipulation, le nettoyage ou l'installation après la finition peuvent entraîner un surcroît de main-d'œuvre | Finition standard et état d'assemblage final requis |
| Contrôle et registres | La mesure du filetage principal, la vérification de la profondeur d'enfoncement et la documentation prennent du temps | Critères d'acceptation et exigences en matière d'échantillonnage ou de traçabilité |
| Répartition des responsabilités | Les prix portant uniquement sur l'usinage ne tiennent pas compte de la fourniture des plaquettes ni du risque lié à l'assemblage | Précisez si le produit final faisant l'objet du devis comprend les inserts installés |
Une comparaison de devis doit distinguer les coûts ponctuels de mise en place ou d’outillage spécifique des coûts unitaires récurrents. Elle doit également préciser si les inserts sont inclus, si chaque trou est percé, et si la finition et le contrôle final sont compris. Sinon, une offre moins chère pourrait simplement correspondre à un périmètre de prestations plus restreint. Un appel d’offres concis peut demander deux options : une pièce complète avec inserts installés et une pièce usinée prête à recevoir les inserts. Cette comparaison permet de déterminer où se situent les coûts d’assemblage et qui sera responsable du contrôle qualité final.
Ne demandez pas à un atelier un prix unitaire immédiat par trou sans préciser la série d'inserts, la quantité et l'étendue de l'assemblage. Pour obtenir une estimation préliminaire utile, il faut tout de même disposer du plan des alésages et de la géométrie CAO. Si la conception n’est pas encore définitive, présentez le système de plaquettes envisagé et demandez des commentaires sur la fabricabilité (DFM) concernant la distance par rapport aux arêtes, la profondeur et l’accès avant de valider le dessin. Une petite modification de la géométrie à un stade précoce peut éviter une refonte tardive ou une étape d’installation manuelle coûteuse.
Conclusion et appel à l'action
Dans l'ensemble, le coût des inserts filetés dans les pièces en aluminium usinées par CNC dépend de l'ensemble du processus de raccordement : le trou d'origine, le matériel d'insertion, l'accès pour l'installation, la finition, le contrôle et la quantité. Le taraudage direct est souvent l'option de fabrication la plus rationnelle lorsque les contraintes de l'assemblage le permettent. Les inserts s'imposent lorsqu'un filetage durable ou réutilisable est nécessaire et que l'aluminium environnant dispose d'une épaisseur suffisante pour le système choisi. Un plan bien conçu indique précisément au fournisseur quels trous doivent faire l'objet de ce traitement et qui est responsable de l'état final une fois l'insert installé.
Importez votre fichier CAO 3D et votre plan de fabrication sur Lauens CNC pour bénéficier d'une analyse DFM gratuite et d'un devis rapide. Veuillez indiquer l'alliage d'aluminium, les tranches de quantité, les références des inserts, les exigences de finition, ainsi que si vous avez besoin que les inserts soient installés ou si seuls les trous mères doivent être usinés. Ces informations permettront à notre équipe d'évaluer votre pièce et de vous fournir une réponse plus pertinente à votre demande de devis.


