
Extrait en vedette : Dans le cadre d’une petite commande d’usinage de PEEK, le coût des pièces achetées en stock, le temps de réglage, la nuance du matériau et le contrôle qualité peuvent représenter un coût supérieur à celui du temps d’usinage proprement dit. Un devis gagne en fiabilité lorsqu’il précise la nuance exacte de PEEK et la forme du matériau brut, identifie les tolérances fonctionnelles et distingue la quantité destinée au prototype de celle destinée à la production en série. Évitez d’appliquer des hypothèses propres aux pièces métalliques à des caractéristiques des pièces en plastique dont les dimensions varient en fonction de la température et du serrage.
Introduction
Deux fournisseurs peuvent examiner le même support en PEEK et proposer des devis radicalement différents. L’un part du principe qu’il s’agit d’une résine non chargée sous forme de plaque et applique une tolérance générale au niveau du profil. L’autre part du principe qu’il s’agit d’un matériau chargé au carbone, d’une épaisseur difficile à trouver et d’une inspection complète de chaque cavité. Le plan peut simplement indiquer « PEEK » et « ±0,05 mm sauf indication contraire ». La différence de prix ne signifie pas nécessairement qu’un fournisseur est inefficace ; elle peut simplement indiquer qu’ils établissent leurs prix pour des pièces livrées différentes.
Un acheteur à la recherche de Coût de l'usinage CNC du PEEK en petites séries dépasse généralement le stade de la recherche préliminaire sur les matériaux. Ces clients disposent d’un modèle, d’un programme d’essais et d’une commande portant sur quelques pièces, voire quelques centaines. Leurs véritables questions sont de savoir si la conception peut être usinée sans déformation, quelles tolérances doivent être respectées compte tenu des conditions d’assemblage et de fonctionnement, et si le rendement de la matière première rend la fabrication d’un prototype rentable. Le service d’usinage des plastiques proposé par Lauens CNC couvre le PEEK et accepte les fichiers CAO pour une étude technique ; le devis devrait répondre à ces questions en se basant sur le dessin réel.
Ce guide traite des plaques en PEEK usinées, des supports, des équerres isolantes, des composants de vannes et d'autres pièces sur mesure produites en petites séries. Il explique les choix de fabrication qui sous-tendent le devis, sans pour autant suggérer qu'un prix unitaire générique puisse se substituer aux exigences en matière de géométrie, de nuance, de quantité et de qualité.
Analyse technique approfondie
Précisez la qualité avant de comparer les prix
Le « PEEK » désigne une famille de polymères et non une spécification d’achat complète. Les grades non chargés, chargés de verre et chargés de carbone présentent des différences en termes de rigidité, de comportement à l’usure, d’aspect, d’usinabilité et de dimensions disponibles en stock. Les grades chargés peuvent être plus abrasifs pour les outils, et leur teneur en fibres peut influencer l’aspect des arêtes et de la surface. Ils ne sont pas automatiquement interchangeables avec les matériaux non chargés. Si l’application est soumise à des exigences électriques, de glissement, chimiques, thermiques, de propreté ou réglementaires, veuillez indiquer le grade exact du matériau ainsi que la documentation requise pour la commande.
Si un fabricant et une nuance spécifiques sont indispensables, précisez-les. Si des équivalents sont autorisés, définissez les propriétés et le processus d’homologation plutôt que de fournir à l’usineur un nom commercial ambigu. Un fournisseur ne peut pas établir un prix juste pour l’approvisionnement en matériaux ni proposer une alternative moins coûteuse sans savoir ce qui peut changer. Pour les prototypes destinés uniquement à tester les limites mécaniques, une nuance alternative peut être acceptable. Pour une conception de série validée, la substitution de matériaux peut être interdite. Précisez cette distinction dans l’appel d’offres.
La taille et l'orientation des stocks constituent souvent un coût caché
Le PEEK est généralement acheté sous forme de tige, de plaque ou d’autre forme semi-finie. Une pièce usinée dont l’épaisseur dépasse légèrement celle d’une plaque standard peut obliger à acheter la taille supérieure, ce qui entraîne un pourcentage élevé de matière perdue sous forme de copeaux. Le plus petit volume englobant en CAO ne fait pas tout : l’ébauche doit comporter une marge de surfaçage, une zone de préhension et, parfois, de la matière résiduelle pour soutenir les éléments fins pendant l’usinage. Pour un petit lot, un fournisseur peut être contraint d’acheter une longueur complète de matière première coûteuse, même si la commande n’en utilise qu’une partie.
L'orientation a également son importance. Un support fin et plat s'intègre généralement mieux dans une tôle que s'il est découpé dans une tige de grand diamètre. Un manchon principalement soumis à des rotations peut se prêter davantage au découpage de tige et au tournage qu’au fraisage à partir d’une plaque. Si le matériau présente des propriétés dépendantes de la direction ou si l’application impose une orientation préférentielle, informez-en le fournisseur. Le schéma d’imbrication le moins cher ne constitue pas une économie valable s’il enfreint les spécifications fonctionnelles de la pièce.
| Choix de l'appel d'offres | Avantage potentiel | Risque financier ou technique | Éléments à préciser |
|---|---|---|---|
| PEEK non chargé | Peut convenir aux pièces nécessitant les propriétés du polymère de base | Cours boursier, mouvement thermique et flexibilité des éléments minces | Nuance exacte, forme du matériau, environnement d'utilisation |
| PEEK chargé de verre ou de carbone | Différences au niveau de la rigidité, de l'usure ou du comportement dimensionnel | Disponibilité des matériaux, fibres abrasives, qualité des bords | Type et teneur des charges ; homologation des solutions de remplacement |
| Stock de tôles | Efficace pour les géométries fraisées larges et peu profondes | Augmentation progressive de l'épaisseur et faible rendement des poches profondes | Épaisseur totale admissible et faces esthétiques |
| Barres de tige | Forme de départ naturelle pour les anneaux et les manchons tournés | Peu économique pour les formes prismatiques de grande taille | Si un itinéraire comportant un virage est autorisé |
| Prototypes et lots de production | Différentes méthodes d'amortissement peuvent être étudiées | Une quantité peut masquer un meilleur processus ultérieur | Quantité d'essai, volume de mise sur le marché, prévisions annuelles |
Un grave Coût de l'usinage CNC du PEEK en petites séries La note d'examen doit préciser les dimensions des pièces achetées et le rendement prévu des ébauches. Une modification mineure dans la conception CAO, permettant d'ajouter une pièce supplémentaire par plaque ou d'éviter un changement d'épaisseur, peut générer des économies supérieures à celles obtenues par une réduction drastique de la durée du cycle d'usinage. Ces modifications doivent être approuvées par le service d'ingénierie, en particulier lorsque l'épaisseur des parois ou la rigidité sont des critères importants.
Gérer la chaleur, le stress et la conformité
Le PEEK est usinable, mais une pièce en plastique ne se comporte pas exactement comme une plaque d'aluminium. La chaleur de coupe locale, la force de serrage et l'élimination des contraintes internes de la pièce peuvent influencer la géométrie finale. Les parois minces peuvent se déformer sous l'outil et reprendre leur forme initiale après la coupe. Une poche large peut libérer des contraintes et modifier la planéité du fond restant. Le processus peut nécessiter un ébauche, une pause ou une étape de conditionnement adaptée au matériau et aux spécifications, ainsi qu’une passe de finition une fois que la forme s’est stabilisée.
Cela ne signifie pas pour autant que chaque composant en PEEK doive faire l'objet d'un recuit prescrit. La nécessité d’un tel traitement dépend de la nuance, de l’état à la livraison, de l’ampleur et de la symétrie de l’enlèvement de matière, de la tolérance finale et de l’utilisation prévue. Demandez au fournisseur de préciser si son devis inclut effectivement une étape de détente ou de conditionnement. Si un plan exige une certification ou un historique thermique particulier, indiquez clairement l’exigence applicable plutôt que de laisser l’atelier la déduire simplement du terme « PEEK ».
Le contrôle dimensionnel doit être défini dans un environnement spécifié lorsque des ajustements serrés sont requis. Les polymères subissent des variations dimensionnelles liées à la température plus importantes qu’une simple jauge en acier, et les éléments de faible épaisseur peuvent se déformer sous l’effet de la force de mesure. Un alésage qui accepte une goupille métallique à une certaine température peut se comporter différemment lors de l’assemblage réel. Pour les ajustements serrés, l’acheteur doit préciser la pièce d’accouplement, les conditions d’assemblage et la plage de températures critiques. Le fournisseur peut alors proposer un plan d’usinage et de vérification adapté, au lieu de se contenter de rechercher une cote isolée à température ambiante, hors de tout contexte fonctionnel.
L'outillage et la qualité des arêtes font partie du cahier des charges
Une fraise bien affûtée et adaptée, ainsi qu’un serrage stable de la pièce, permettent d’obtenir des arêtes nettes et d’éviter les bavures ou une chaleur excessive. Le contrôle des copeaux est essentiel, en particulier dans les poches profondes ou les petits alésages où les débris de coupe peuvent endommager la surface. Les nuances chargées peuvent user une arête plus rapidement que les matériaux non chargés. La méthode utilisée pour l'ébavurage doit protéger les parois minces, les petites surfaces d'étanchéité et toutes les surfaces qui doivent rester exemptes de particules libres.
Toutes les marques visibles ne constituent pas nécessairement un défaut. Précisez quelles surfaces sont destinées à l'étanchéité, au glissement, à des fins optiques, esthétiques ou simplement à assurer un jeu. Une exigence générale de finition appliquée à toutes les surfaces peut entraîner des contrôles et des retouches manuelles inutiles. À l'inverse, une petite surface critique doit faire l'objet d'une indication explicite plutôt que de se contenter d'une mention générique du type « tel qu'usiné ». Le devis d’un fournisseur ne peut être précis que si cette distinction est clairement établie.
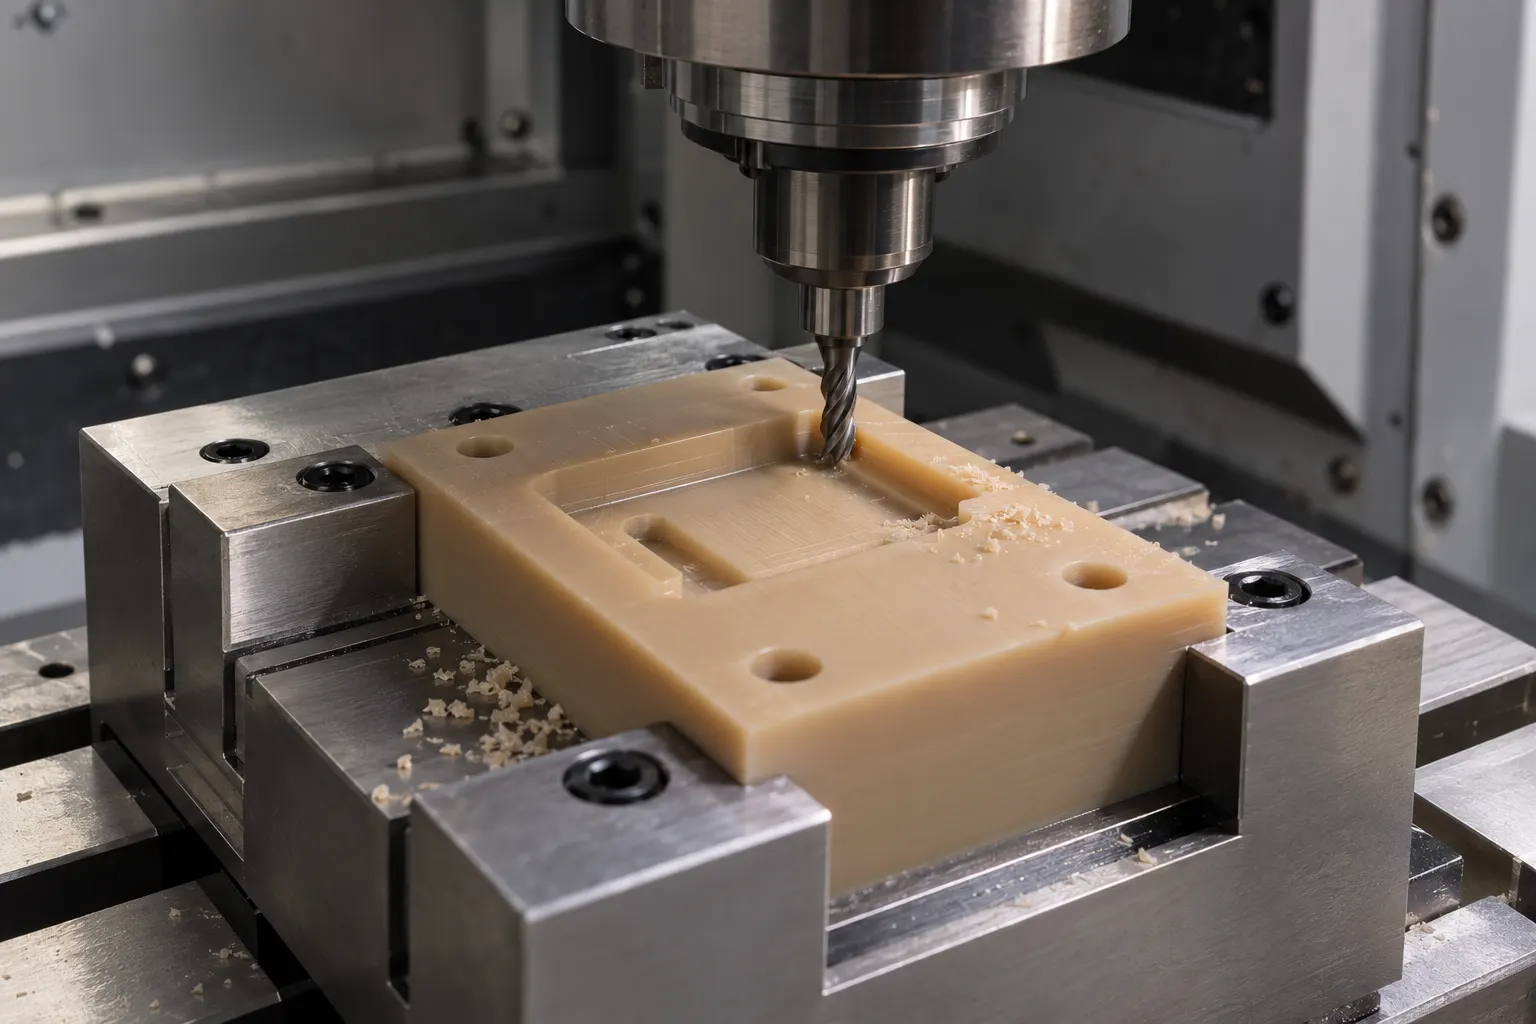
Directives relatives à la conception en vue de la fabricabilité (DFM)
Concevoir en fonction des stocks disponibles plutôt qu'en fonction du volume nominal issu de la CAO
Avant de « figer » le modèle, comparez l’épaisseur totale, la largeur et la longueur avec celles des ébauches standard proposées pour la nuance choisie. Une légère réduction de l'épaisseur non fonctionnelle peut permettre d'éliminer une étape coûteuse de découpe. Si la conception comporte un creux profond sur la face inférieure, vérifiez si une plaque de l'épaisseur requise offre toujours une surface de serrage suffisante pour les deux configurations. Le volume de la pièce finie ne suffit pas à lui seul à déterminer le coût des matériaux ; ce sont les dimensions de l'ébauche et l'imbrication qui déterminent ce que le fournisseur doit acheter et ce qu'il doit rejeter.
Lorsque plusieurs petites pièces sont commandées, demandez s'il est possible de les imbriquer dans une même ébauche. Prévoyez un espace suffisant pour la fraise, le serrage et la finition des arêtes. Un imbrication théoriquement dense peut s'avérer peu pratique si chaque pièce présente des parois fragiles ou des contraintes d'orientation. Un plan prévoyant des languettes de sécurité ou des excédents de matière temporaires pour le serrage peut améliorer le rendement, à condition que la zone de retrait des languettes ne soit pas fonctionnelle.
Prévoyez des rayons intérieurs généreux lorsque la fonction le permet
Une fraise à bout rond ne permet pas de réaliser directement des angles internes vifs. Un rayon de courbure très petit peut contraindre une petite fraise à pénétrer dans une poche profonde, ce qui augmente la durée du cycle et l'exposition à la chaleur. Augmentez les rayons des angles intérieurs si la pièce d'accouplement le permet, ou identifiez les quelques angles qui nécessitent réellement un dégagement. Si un ensemble comporte une pièce d'accouplement carrée, un dégagement local délibéré peut parfois préserver l'ajustement sans avoir à usiner l'ensemble de la poche avec un petit outil fragile. Le fournisseur doit valider le dégagement choisi par rapport à la géométrie de la pièce d'accouplement.
De même, évitez les rainures profondes et étroites qui dépassent la portée pratique de la fraise choisie, sauf si elles sont indispensables. Le PEEK se usine certes plus facilement que les métaux durs, mais la déviation de l'outil, l'évacuation des copeaux et la stabilité de la paroi restante restent déterminantes pour le résultat. Élargir légèrement une rainure ou réduire sa profondeur peut permettre de se passer d’un outil spécial. Il s’agit là d’options de conception, et non de règles universelles ; l’atelier a besoin du modèle réel pour les évaluer.
Renforcer les planchers et les murs minces pendant l'usinage
Une poche laissant une fine membrane peut se déformer lorsque la matière environnante est enlevée. Une paroi irrégulière peut se déformer si un côté est usiné beaucoup plus que l’autre. Lorsque la fonction le permet, renforcez l’épaisseur de la paroi, répartissez l’enlèvement de matière de manière équilibrée sur les faces opposées ou prévoyez une nervure de renfort. Si une partie mince est inévitable, identifiez sa fonction et la forme acceptable qu’elle doit présenter après le démoulage. Le processus peut nécessiter une séquence de fabrication qui conserve le matériau de soutien jusqu’à une étape tardive, ou un dispositif de fixation qui soutient la pièce sans la comprimer.
Il ne faut pas imposer des contraintes excessives à l'ensemble du profil simplement parce qu'une petite interface est critique. N'appliquez la tolérance la plus stricte qu'à cette interface. Une surface extérieure étendue sans contact peut souvent tolérer un profil moins serré, ce qui permet une découpe plus efficace et réduit le nombre de pièces rejetées. Sur un composant en polymère, cela revêt une importance particulière, car la forme mesurée peut varier en fonction de la température et de la force de préhension.
Précisez la fonction des trous
Un trou de passage, un emplacement de goujon et une poche pour insert fileté ont des exigences différentes en matière d’usinage et de contrôle. Précisez les cotes et le contrôle de position nécessaires à l’assemblage. Pour un trou borgne, indiquez la profondeur utile plutôt que de laisser planer une ambiguïté sur l’état de la pointe du foret. Si un insert métallique est prévu, précisez la norme de l’insert, la méthode d’installation et indiquez si le fournisseur propose un devis pour l’usinage seul ou pour l’insert assemblé. L’opération d’insertion peut générer des contraintes dans un bossage fin en PEEK ; veillez à ce que la conception du bossage et l’étendue du contrôle soient clairement définies.
Pour un trou situé près d'un bord extérieur, il convient de vérifier l'épaisseur minimale restante de la paroi dans le pire des cas, tant en termes de taille que de position. Un bossage nominalement suffisant peut devenir fragile si le trou se déplace et si le matériau présente des variations. Si la pièce doit faire l'objet de fixations répétées, l'ingénieur doit valider la conception de l'assemblage. Les conseils d'usinage peuvent mettre en évidence des risques, mais ils ne permettent pas de déterminer la durée de vie d'un assemblage non spécifié.
Définir la propreté et la traçabilité uniquement au niveau nécessaire
Les composants en PEEK peuvent être achetés pour des environnements exigeants, mais toutes les pièces ne nécessitent pas le même traitement ni les mêmes formalités administratives. Si une certification des matériaux, la traçabilité des lots, un nettoyage contrôlé, des rapports d’inspection ou une séparation des emballages sont requis, précisez chaque élément dans l’appel d’offres. Si aucune de ces exigences n’est requise, évitez les formulations vagues telles que « qualité de grade médical », qui ne constituent pas un critère d’acceptation exploitable. Ce type de formulation crée une incertitude dans les devis et peut amener les fournisseurs à ajouter des clauses de réserve.
Envoyez un modèle 3D neutre ou natif ainsi qu'un dessin 2D soumis à un contrôle de révision. Indiquez la nuance, l'orientation de la matière première le cas échéant, les cotes critiques, la température de fonctionnement, les éléments de fixation associés, les exigences relatives à la surface, les paliers de quantité et les livrables d'inspection. Identifiez les alternatives acceptables en matière de conception pour la fabrication (DFM). Un dossier complet permet au fournisseur d'établir un devis correspondant exactement au périmètre d'achat envisagé par le service des achats.
Répartition des coûts et aspects économiques
Dans le cadre d'une estimation des coûts d'usinage CNC du PEEK en petite série, le poste le plus important n'est pas toujours le temps d'usinage. La nuance du matériau et la taille de l'ébauche peuvent peser lourdement sur le coût de quelques prototypes. Une mise en place spécifique peut représenter un coût important pour une petite série de pièces complexes. Des tolérances serrées et des contrôles qualité peuvent alourdir le coût d'un support de précision ne nécessitant qu'un ajustement fonctionnel minime. Le prix doit refléter ces facteurs spécifiques, et non reposer sur l'hypothèse générique selon laquelle « le plastique est facile à usiner ».
Le coût des matières comprend le prix d’achat de la pièce brute, ainsi que toute quantité minimale de commande ou perte de découpe. La pièce brute doit être suffisamment grande pour permettre le dressage, le serrage et les marges de finition. La programmation et la mise en place comprennent le choix du système de serrage, la stratégie de parcours d’outil et le contrôle du premier article. Le coût unitaire comprend l’usinage, l’ébavurage, le contrôle, le nettoyage et l’emballage. Si une nuance de matériau choisie nécessite un outillage différent ou un remplacement plus fréquent des arêtes d’outils, cela doit être pris en compte dans l’estimation du processus. Le risque de rebut est important lorsqu’une opération tardive peut endommager une ébauche qui représente déjà une valeur substantielle en termes de matière et de main-d’œuvre.
| Facteur de coût | Pourquoi cela modifie-t-il le devis ? | Mesures que l'acheteur peut prendre pour aider |
|---|---|---|
| Nuances de PEEK et documentation | La disponibilité des stocks et les formalités administratives requises varient | Précisez le niveau scolaire et les documents requis |
| Dimensions des ébauches et rendement | Les variations d'épaisseur et l'imbrication déterminent la quantité de matériau à acheter | Vérifier les dimensions non fonctionnelles par rapport aux tailles disponibles en stock |
| Nombre de réglages et serrage des pièces | Les pièces de faible épaisseur peuvent nécessiter une finition renforcée ou des réglages supplémentaires. | Prévoir des surfaces de préhension accessibles et des ergots non critiques |
| Des poches profondes et des rayons réduits | Les petits outils augmentent la portée, la cadence et les risques liés aux bords | Adapter les rayons et la profondeur lorsque l'assemblage le permet |
| Tolérance et contrôle | La stabilisation, les passes de finition et la métrologie représentent un surcroît de travail | Identifier uniquement les caractéristiques fonctionnelles étroites |
| Quantité et modifications | La répartition des ordres et les achats d'actions varient en fonction de la taille du lot | Demander les barèmes de prix pour les prototypes et les quantités de production |
Comparez le coût total, livraison comprise, et pas seulement le prix unitaire
Demandez si le devis inclut la certification des matériaux, le contrôle des pièces finies, l'ébavurage, le nettoyage et tout matériel installé. Vérifiez si chaque fournisseur a utilisé la même nuance et la même révision de plan. Un prix unitaire bas basé sur du PEEK générique non chargé ne peut être comparé à une offre incluant un matériau chargé spécifique et une documentation d'essais. Il en va de même lorsqu'un devis repose sur une tolérance générale tandis qu'un autre propose un prix tenant compte d'une planéité ou d'un ajustement d'alésage strictement contrôlé.
Pour les petites commandes, les frais de mise en route répartis sur un nombre réduit de pièces peuvent donner l’impression que le prix unitaire est élevé. Cela ne signifie pas pour autant que l’usinage en lui-même soit lent. Demandez une quantité distincte pour le prototype et une quantité de réapprovisionnement réaliste, et précisez si les deux utilisent le même matériau et le même procédé. Si l’utilisation d’un outillage ou d’un dispositif de fixation devient intéressante à partir d’un volume plus élevé, le devis doit indiquer à quel moment ce changement intervient. Évitez de promettre un prix de production basé sur une prévision qui pourrait ne jamais aboutir à une commande ferme.
Utiliser des matériaux alternatifs en respectant les principes de l'ingénierie
Si le PEEK a été choisi uniquement parce qu’il s’agissait d’un matériau familier ou « haute performance », une analyse des matériaux pourrait révéler qu’un autre polymère répond aux exigences réelles à un coût de livraison inférieur. Cette analyse doit prendre en compte la température, la chimie, la charge, le frottement, le fluage, le comportement électrique et les exigences de conformité. Il ne s’agit pas d’une simple substitution au niveau des achats pouvant être effectuée sans validation de la conception. Si le PEEK s’avère indispensable, les économies suivantes proviennent généralement du rendement des ébauches, de la géométrie, de la quantité et des tolérances ciblées, plutôt que du remplacement du matériau.
Le modèle CAO le moins cher ne correspond pas toujours à la pièce livrée la moins chère. Une pièce fine mal soutenue peut entraîner des rebuts ou des retouches ; une paroi légèrement plus épaisse ou un rayon plus grand peut réduire le coût total même si cela augmente le volume fini. À l'inverse, une enveloppe surdimensionnée peut obliger à utiliser une tôle achetée beaucoup plus épaisse. Une analyse DFM (conception pour la fabrication) utile évalue les deux aspects de ce compromis en tenant compte des stocks disponibles et d'un parcours d'usinage réaliste.
Conclusion et appel à l'action
Pour les pièces en PEEK produites en petites séries, le devis doit être établi en fonction d’une nuance définie, de la forme réelle du matériau en stock, d’un ensemble de tolérances fonctionnelles et d’un périmètre d’inspection clairement défini. De bons choix de conception permettent d’optimiser le rendement du matériau et de stabiliser les éléments de faible épaisseur, sans payer pour une précision inutile sur des surfaces qui ne sont pas sollicitées. La comparaison entre les quantités de prototypes et celles de production en série permet de déterminer si ce sont les coûts d’achat des matériaux, la mise en place ou le temps de cycle qui déterminent la rentabilité.
Vous avez une pièce en PEEK à faire fabriquer ? Importez votre modèle CAO 3D et votre plan de fabrication sur Lauens CNC en précisant la nuance exacte, la quantité commandée, ainsi que les exigences critiques en matière d'ajustement ou d'environnement. Demandez une analyse DFM gratuite et un devis détaillant les hypothèses relatives aux matériaux en stock, à l'usinage et au contrôle qualité, afin de pouvoir choisir en toute confiance une solution prête pour la production.


