
Extrait en vedette : Il est souvent plus économique de tourner un arbre creux à partir d’un tube lorsque le matériau de base dispose déjà d’une épaisseur de paroi suffisante et que l’alésage ne nécessite qu’une finition modérée. Une barre pleine peut s’avérer plus économique ou plus sûre lorsque l’alésage traversant est petit, que le tube disponible est excentrique ou que les tolérances serrées entre l’alésage et les tourillons de palier nécessitent un usinage de finition important. Comparez les coûts totaux liés au matériau, au perçage, à l’alésage, au tournage, au serrage, au contrôle et aux rebuts pour la quantité réelle du lot.
Introduction
Un arbre creux peut ressembler à un simple cylindre percé d’un trou. Pourtant, le devis peut varier considérablement en fonction d’une légère modification du diamètre intérieur, de la longueur, de l’épaisseur de paroi ou du faux-rond du tourillon. Un acheteur OEM peut recevoir une offre basée sur une barre pleine et un perçage profond, une autre basée sur un tube sans soudure et un alésage de finition, et une troisième qui prévoit une opération secondaire. Ces offres ne sont pas comparables tant que les hypothèses de processus et les critères d'acceptation ne sont pas clairement définis.
Pour les acheteurs qui recherchent Coût du tournage CNC d'un arbre creux, la question centrale est de savoir d’où provient l’axe fonctionnel. L'ensemble tourne-t-il sur un tourillon externe, est-il positionné dans l'alésage interne, ou faut-il que les deux axes coïncident ? La réponse détermine le choix de la pièce brute, la séquence de montage, la méthode de serrage et le plan de mesure. Lauens CNC peut examiner le modèle CAO et le plan de fabrication pour identifier ces facteurs de coût avant que le processus de production ne soit défini.
Cet article porte sur un arbre tubulaire tourné comportant un ou plusieurs tourillons extérieurs, un alésage continu et, éventuellement, des épaulements ou des rainures. Il explique ce qu’un fournisseur doit prendre en compte dans son devis, quelles choix de conception permettent de réduire les opérations superflues, et comment demander un devis qui mette en évidence les hypothèses importantes. Il ne remplace pas l’examen de la géométrie réelle par une simple promesse de tolérance générique.
Analyse technique approfondie
Commencez par définir l'axe fonctionnel
Le terme « concentrique » est souvent utilisé de manière informelle dans les appels d’offres, mais il peut recouvrir plusieurs exigences différentes. Un tourillon de palier peut nécessiter un faux-rond total indiqué faible par rapport à un autre tourillon. Un alésage traversant peut devoir respecter une relation de position ou de coaxialité par rapport à ces tourillons. L’alésage peut également servir uniquement à acheminer un câble ou un fluide de refroidissement, sans jouer aucun rôle de centrage de précision. Ces cas ne doivent pas faire l’objet du même plan de tolérance et de contrôle.
Si ce sont les tourillons extérieurs qui déterminent la rotation, un procédé pratique peut consister à les usiner dans un même serrage et à traiter l’alésage comme un passage de jeu. Si l’alésage reçoit un mandrin de précision ou sert de repère à un tube d’accouplement, le procédé peut consister à réaliser d’abord l’alésage, puis à finir les tourillons en se référant à celui-ci. Si les deux surfaces sont critiques, le fournisseur doit examiner comment la pièce est maintenue, si une deuxième étape de serrage modifie l’alignement, et comment la relation est mesurée après le desserrage du mandrin. Un arbre peut respecter chaque diamètre individuellement et pourtant ne pas satisfaire aux exigences de faux-rond une fois assemblé.
Choisissez le tissu de départ en tenant compte de la marge de finition
Une barre ronde pleine offre une enveloppe extérieure bien définie et une certaine souplesse au niveau des épaulements, mais chaque millimètre cube du passage central doit être évidé. Pour un alésage large et profond, le temps de perçage et la production de copeaux peuvent devenir prépondérants. L'utilisation de tubes bruts permet d'éliminer une grande partie de cet enlèvement de matière. Cependant, le diamètre extérieur, le diamètre intérieur, la variation d'épaisseur de paroi, la rectitude, la composition de l'alliage et la disponibilité du tube acheté ont leur importance. Un tube à bas prix n'est pas automatiquement une ébauche peu coûteuse si la finition nécessite des coupes importantes sur les deux surfaces ou si la paroi devient localement trop fine.
Pour un tracé de tube, calculez l'épaisseur minimale de la paroi finie sur toute la circonférence, et non pas simplement la différence nominale entre deux diamètres divisée par deux. L'excentricité de la matière première et la quantité de matière enlevée pour nettoyer l'alésage et les tourillons peuvent réduire la section la plus fine. Si le plan de finition impose des contraintes strictes sur le rapport entre l'alésage et le diamètre extérieur, un tube présentant une surépaisseur généreuse mais inégale peut tout de même nécessiter un alésage et un tournage importants. Demandez au fournisseur si le devis inclut une spécification précise de la matière première ou s'il se base sur n'importe quel tube disponible dans le commerce.
Dans le cas d’un parcours de barre, le perçage constitue généralement une étape d’ébauche et ne garantit pas que l’alésage fini sera droit, circulaire et aux dimensions correctes. En fonction du diamètre, de la longueur, du matériau et des tolérances, l’alésage peut nécessiter des opérations ultérieures d’alésage, d’élargissement, de honage ou toute autre opération de finition. Un alésage long de petit diamètre pose des problèmes d'accès et de contrôle des copeaux différents de ceux d'un alésage court de grand diamètre. Le critère de coût pertinent est l'ensemble du parcours d'alésage, et non pas simplement le volume d'enlèvement.
| Itinéraire de départ | Avantage probable | Risque ou coût principal | Question relative à l'appel d'offres |
|---|---|---|---|
| Barre pleine, percée et alésée | Géométrie extérieure flexible et diamètre extérieur initial connu | Enlèvement de matière, perçage de grande longueur, contrôle des copeaux, finition de l'alésage | Quels sont les procédés d'alésage et les contrôles prévus ? |
| Tube sans soudure, diamètre intérieur et extérieur finis | Moins de matière à retirer lorsque le matériau de base est adapté | Disponibilité des stocks, variation des parois, excentricité, marge de finition | Quelles sont les valeurs prises en compte pour le diamètre intérieur, le diamètre extérieur et l'épaisseur de paroi ? |
| Ébauche tubulaire « near-net » | Réduction potentielle du temps de découpe tout en maintenant un volume de production stable | Ébauches, quantité minimale, délai de livraison du fournisseur | Dans quel délai le coût non récurrent lié aux ébauches est-il amorti ? |
| Ensemble en deux parties | Cela pourrait simplifier une fonctionnalité interne complexe | Assemblage, alignement, qualification et validation de l'assemblage | Le joint est-il autorisé par la conception et le cas de charge ? |
Un outil utile Coût du tournage CNC d'un arbre creux Cette comparaison maintient le dessin fonctionnel inchangé tout en autorisant différents matériaux de base et différents procédés d'usinage. Elle doit préciser explicitement si un joint, une soudure ou un assemblage est interdit. Ne laissez pas une alternative en deux pièces remplacer tacitement un arbre monolithique lorsque les exigences en matière de couple, de fatigue, de propreté ou d'étanchéité rendent cela inacceptable.
La portée interne de l'outil modifie la rentabilité
La finition d'un alésage profond ne se résume pas à ajouter quelques minutes au temps de cycle. Une barre d'alésage doit pénétrer dans le trou avec un jeu suffisant pour les copeaux et le liquide de refroidissement, tout en restant suffisamment rigide pour contrôler le diamètre et l'état de surface. À mesure que le porte-à-faux augmente par rapport au diamètre de la barre, l'outil devient plus sensible à la flexion et aux vibrations. C'est pourquoi les fabricants d'outils recommandent de réduire au minimum le porte-à-faux et de maîtriser les forces de coupe ainsi que l'évacuation des copeaux. Une légère augmentation du diamètre de l'alésage fini peut permettre d'utiliser une barre d'alésage plus robuste, mais cette option n'est envisageable que si l'épaisseur de la paroi et la fonction le permettent.
Les tubes longs peuvent également fléchir sous l’effet des forces de coupe. L’utilisation d’une poupée fixe, d’une poupée mobile ou d’un autre support peut être envisagée en fonction de la géométrie, mais le contact du support lui-même peut marquer ou déformer une paroi mince. De même, la force de serrage du mandrin doit maintenir l’ébauche sans la déformer. Un tube à paroi mince peut présenter des cotes correctes lorsqu’il est serré, mais reprendre une forme différente une fois relâché. Une inspection après desserrage est indispensable pour les diamètres critiques et le faux-rond.
L'ordre des opérations est tout aussi important que le modèle de la machine
Un plan d'usinage peut prévoir l'ébauche de la surface extérieure, la réalisation de l'alésage, la détente des contraintes si le matériau et la conception l'exigent, ainsi que la finition des tourillons critiques selon un rapport contrôlé par rapport à l'alésage. Un autre plan peut partir d’un tube dont le diamètre intérieur est déjà fini et usiner le diamètre extérieur à partir d’un mandrin. Aucune de ces deux méthodes n’est universellement la meilleure. Le choix dépend de la surface qui assure le positionnement de l’ensemble, de la quantité de matière à enlever et du fait que les surfaces de serrage résistent ou non aux opérations suivantes.
Lorsque des épaulements, des filets, des rainures et des éléments transversaux sont ajoutés, il convient de tenir compte de leur position dans la séquence. Une opération d’alésage profond effectuée trop tardivement, qui rend inutilisable un arbre presque fini, entraîne un gaspillage du temps d’usinage investi. D’un autre côté, certaines passes de finition doivent être réalisées en fin de processus afin de préserver la relation de référence finale. Le plan de fabrication d’un fournisseur doit trouver un équilibre entre ces risques plutôt que de se contenter d’énumérer toutes les opérations possibles.
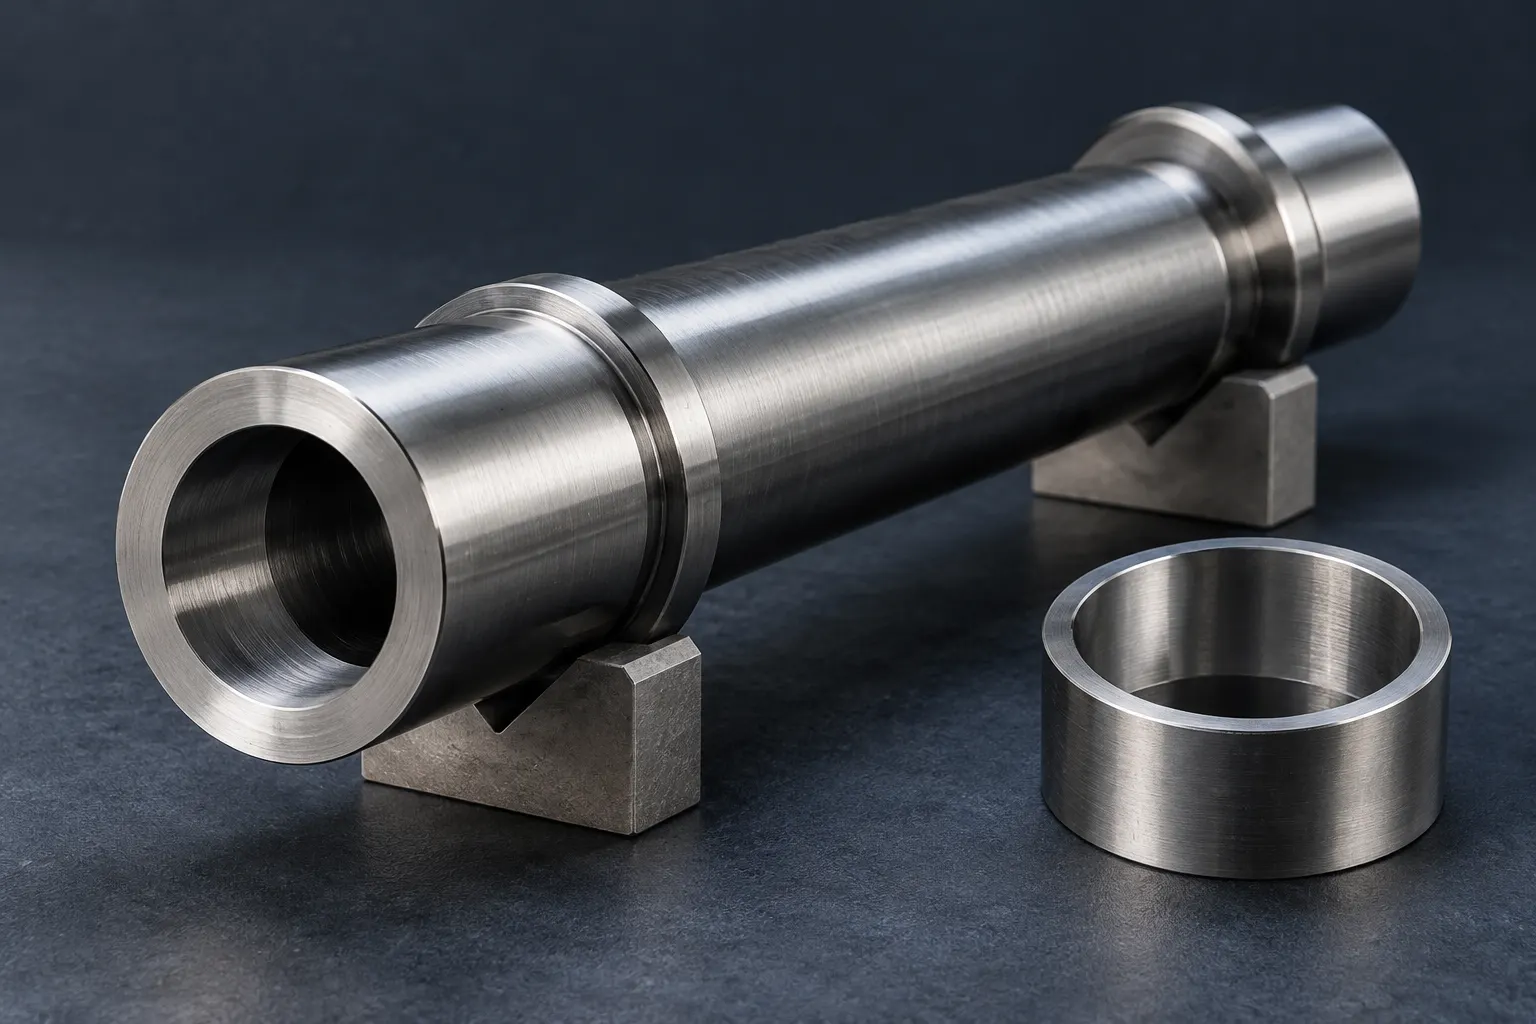
Directives relatives à la conception en vue de la fabricabilité (DFM)
Identifier les surfaces qui effectuent réellement un travail
Sur le dessin, distinguez les tourillons de roulement, les surfaces d'étanchéité, les éléments de serrage et l'alésage de jeu. Un alésage destiné au passage de câbles peut nécessiter une entrée lisse et ébavurée ainsi qu'un diamètre libre minimal, mais pas nécessairement un diamètre serré sur toute sa longueur. Un alésage à ajustement serré ou à étanchéité hydraulique est différent : ses dimensions, la texture de sa surface et sa relation avec l’extérieur peuvent déterminer les conditions de montage. Si seule une courte longueur d’entrée est fonctionnelle, précisez cette longueur plutôt que d’imposer l’exigence d’alésage le plus serré sur toute la longueur de l’arbre.
Utilisez une structure de référence qui suit l'assemblage. Si deux tourillons externes déterminent la rotation, définissez le faux-rond ou la relation entre les axes à partir de ces tourillons. Si un guide interne détermine la position, faites de cet alésage la référence pertinente. Évitez d’aligner une série de diamètres serrés indépendamment les uns des autres et les mentions génériques du type « tous les diamètres sont excentriques ». Une exigence fonctionnelle claire permet à l’ingénieur des procédés de décider quelles surfaces doivent être usinées ensemble et lesquelles peuvent l’être lors d’une opération distincte.
Vérifier l'épaisseur minimale des parois à chaque étape
L'épaisseur nominale de la paroi n'est qu'une valeur de départ. Il faut y ajouter les limites de tolérance de l'alésage et du diamètre extérieur, l'excentricité du matériau brut, la rectitude, la marge de finition, la profondeur de la rainure, ainsi que tout trou transversal ou rainure de clavette. Vérifiez la zone la plus mince dans les conditions de matériau les plus défavorables. Une rainure usinée à l’extérieur d’un arbre creux peut laisser un ligament beaucoup plus fin que ne le suggère la cote générale de paroi indiquée sur le plan. Lorsque la charge, la pression, la fatigue ou l’étanchéité sont des critères critiques, le client doit valider la conception structurelle ; l’usineur peut signaler les problèmes de fabricabilité, mais ne peut se substituer à cette analyse.
Pour un prototype, demandez-vous si l'alésage peut être légèrement plus grand ou si la paroi extérieure peut être un peu plus épaisse sans nuire au fonctionnement. Quelques dixièmes de millimètre peuvent modifier l'outillage disponible ou le stock de tubes, mais il n'existe pas de seuil universel. Demandez une analyse DFM (conception pour la fabrication) basée sur les dimensions réelles des ébauches et l'accès aux outils, plutôt que de vous fier à une règle arbitraire de « paroi minimale ».
Veillez à ce que l'alésage reste aussi accessible que possible
Un alésage traversant constant est plus facile à percer, à nettoyer et à inspecter qu’une petite cavité borgne située derrière un épaulement interne. Si la conception nécessite un alésage étagé, indiquez la transition, la profondeur utile, le dépouille d’angle et précisez si une pointe de perçage est autorisée. Les rainures internes profondes sont particulièrement coûteuses lorsqu’elles obligent à utiliser un outil long de petit diamètre. Si l’alésage peut être usiné des deux extrémités, précisez si un léger décalage au point de jonction est acceptable d’un point de vue fonctionnel. Ce choix peut réduire la longueur d’attaque de l’outil, mais il peut s’avérer inadapté pour un joint d’étanchéité, un roulement ou un mandrin à ajustement serré.
Les exigences relatives aux arêtes d'entrée et de sortie méritent une attention particulière. Une bavure interne tranchante peut sectionner un câble, projeter des débris dans un circuit de fluide ou empêcher l'insertion complète d'un composant d'accouplement. Précisez les exigences fonctionnelles en matière d'arrondi des arêtes et de propreté. Évitez d'utiliser une remarque générale non quantifiable si l'arête critique se trouve à l'intérieur d'un alésage long ; expliquez comment la conformité sera évaluée.
Préciser clairement les tolérances relatives à la finition et au revêtement
Si les pièces doivent être plaquées, revêtues, traitées thermiquement ou rectifiées après le tournage, précisez la cote finale et indiquez quel procédé est à l’origine de celle-ci. Un alésage devant rester dégagé après la finition peut nécessiter un masquage ou une étape de nettoyage après finition. Le devis doit couvrir l'état complet à la livraison, et pas seulement la géométrie tournée avant finition. Si une spécification d'état de surface s'applique uniquement à un tourillon de palier ou à une surface d'étanchéité, limitez-la à cette zone plutôt qu'à l'ensemble de l'arbre.
Envoyer un dossier de demande de devis complet
Fournissez un modèle 3D, un dessin 2D validé, la nuance et l'état du matériau, la quantité visée, le calendrier de livraison et l'utilisation finale. Précisez si l'alésage est un alésage de jeu, un ajustement de précision ou un passage de fluide. Précisez la relation requise entre l’alésage et le tourillon, l’épaisseur minimale de paroi, la méthode d’inspection si elle est obligatoire, ainsi que toute règle interdisant la soudure ou imposant une construction monobloc. Demandez des devis distincts pour les quantités de prototypes et de production lorsque la demande future est plausible. Ces informations évitent à l’acheteur et au fournisseur de proposer des devis pour des pièces différentes sous le même numéro de plan.
Répartition des coûts et aspects économiques
Dans le cadre d'une analyse des coûts de tournage CNC d'un arbre creux, le devis doit se justifier en tant que somme des coûts liés au matériau, à la préparation ponctuelle, à l'usinage, aux opérations secondaires, au contrôle qualité et aux risques. Le coût du matériau peut être déterminant pour un alésage de grand diamètre réalisé à partir d'une barre en alliage coûteux. En revanche, pour un tube fin de précision, le matériau qualifié peut coûter plus cher que prévu et nécessiter un tri ou un nettoyage supplémentaire. Il ne faut pas partir du principe qu’une ébauche achetée plus légère se traduira automatiquement par un prix livré inférieur.
Les préparatifs ponctuels comprennent la programmation, la mise en place du premier article, la conception du serrage et la planification des mesures. Le cycle de l'outil comprend le sciage, le dressage, le perçage ou l'alésage, le tournage des tourillons et des épaulements, le tronçonnage, l'ébavurage et tout transfert. Une relation étroite entre l'alésage et le diamètre extérieur peut nécessiter l'ajout d'un mandrin, de mâchoires souples, de passes supplémentaires ou d'un contrôle distinct. Le coût d'un dispositif de serrage spécialisé est réparti sur l'ensemble du lot ; par conséquent, la meilleure solution peut varier entre un essai de dix pièces et un ordre de fabrication en série.
| Facteur de coût | Pourquoi le cours évolue-t-il ? | Une décision d'achat judicieuse |
|---|---|---|
| Type de support vierge et disponibilité | La barre génère des déchets de matière de base ; le tube peut nécessiter une tolérance de paroi certifiée | Permettre au fournisseur de comparer les deux itinéraires d'acheminement |
| Diamètre et longueur de l'alésage | Perçage, portée de la barre d'alésage, copeaux et variation du risque de déviation | Ne contrôler que la longueur fonctionnelle et le diamètre |
| Épaisseur minimale du mur fini | Les sections minces augmentent les risques de déformation due à l'adhérence et de problèmes de finition | Vérifier les contraintes structurelles avant de réduire l'épaisseur d'un mur |
| Relation entre l'ID et l'OD | Il peut être nécessaire de recourir à des repères communs, à des mandrins et à un contrôle du faux-rond. | Définir l'axe de référence réel de l'assemblage |
| Caractéristiques secondaires | Les rainures, les filetages, les alésages transversaux et les finitions nécessitent des opérations supplémentaires | Identifier les caractéristiques essentielles et les alternatives autorisées |
| Quantité commandée | Les coûts de mise en place et de serrage sont amortis différemment | Demander des remises sur volume intéressantes |
Comment comparer les devis pour des barres et des tubes
Commencez par le cahier des charges fourni, puis demandez à chaque fournisseur sur quelle épaisseur de paroi il s'est basé. Comparez le coût brut des ébauches et les chutes, le temps de perçage, le nettoyage des diamètres intérieur et extérieur, la méthode de maintien et le contrôle qualité. Un devis pour des tubes doit préciser comment sont gérées les variations d'épaisseur de paroi. Un devis pour des barres doit préciser le procédé utilisé pour l’alésage sur toute la longueur et indiquer si la tolérance est réalisable par simple perçage ou si une finition est nécessaire. Si une offre exclut l’ébavurage ou le contrôle final du faux-rond, harmonisez le périmètre de la prestation avant de choisir le devis le moins cher.
Le rendement de la matière ne se résume pas au rapport entre le poids final et le poids initial. Une barre plus lourde peut être plus facile à se procurer et à maintenir, tandis qu’une ébauche tubulaire peut réduire le temps d’usinage mais entraîner un délai de qualification. Pour les petites séries, l’achat d’un stock minimal peut être déterminant. Pour les grandes séries, les minutes gagnées à chaque opération d’alésage peuvent l’emporter sur le coût plus élevé d’une ébauche. C’est pourquoi les affirmations générales selon lesquelles le tube est toujours moins cher ou que la barre est toujours plus précise constituent de mauvais conseils d’achat.
Ce que les tolérances serrées apportent réellement
Certaines tolérances servent à garantir une fonction réelle : durée de vie des roulements, performances des joints, vibrations ou interchangeabilité des composants. D’autres sont simplement reprises d’un plan sans raison précise. Un diamètre serré sur un alésage sans contact n’apporte aucune valeur ajoutée s’il sert uniquement à faire passer un câble, tandis qu’une exigence de faux-rond trop lâche au niveau du tourillon pourrait entraîner des défaillances sur le terrain. Associez chaque caractéristique contrôlée à son composant d’accouplement et à son cas de charge. Demandez ensuite l’exigence la moins restrictive possible qui préserve les performances.
Il ne faut pas confondre dimensions et rapport d'ajustement. Un alésage et un tourillon peuvent tous deux passer le contrôle au micromètre ou à la jauge d'alésage alors que leurs axes sont décalés. À l'inverse, un arbre peut présenter un alignement axial correct, mais un alésage sous-dimensionné. L'appel d'offres doit préciser les critères d'acceptation, notamment si une mesure selon la norme 100%, un rapport sur le premier article ou un échantillonnage est requis. Les modalités d'inspection doivent figurer dans le devis, en particulier pour les alésages longs difficiles à contrôler directement.
Risque de rebut et séquence des opérations
Si un alésage long perce une paroi d'extrémité, dépasse l'enveloppe minimale de la paroi ou présente un défaut en fin de parcours, le fournisseur risque de perdre à la fois la pièce brute et le temps d'usinage accumulé. Un processus robuste peut recourir à des passes d'usinage plus prudentes, à des contrôles intermédiaires ou à la réalisation anticipée de l'alésage. Ces étapes peuvent allonger le temps de cycle apparent tout en réduisant le coût total livré grâce à la diminution des rebuts. Demandez une justification du processus si un devis étonnamment bas repose sur une séquence agressive sans vérification explicite.
Une comparaison économique pertinente doit également tenir compte du risque lié aux modifications. Si votre premier prototype présente des modifications au niveau du diamètre intérieur ou de la longueur du tourillon, un parcours de barres flexible peut s’adapter plus rapidement qu’un stock ou un outillage dédié. Lorsque la conception se stabilise et que le volume augmente, un tube qualifié ou une ébauche « near-net » peut s’avérer intéressant. Gardez ouvertes les options de prototypage et de production jusqu’à la validation du plan fonctionnel.
Conclusion et appel à l'action
Le coût du tournage CNC d'un arbre creux dépend bien davantage de l'axe fonctionnel, de la longueur de l'alésage, de l'épaisseur minimale de la paroi, de la qualité de la matière première, du système de serrage et du plan de contrôle que de la simple forme cylindrique de la pièce. Les barres pleines et les tubes constituent des solutions concurrentes, chacune présentant des avantages selon les conditions. Un plan clair permet au fournisseur d'établir un devis adapté à la géométrie de la pièce, d'éviter des contrôles trop stricts et inutiles, et de préserver les surfaces qui déterminent les performances de l'assemblage.
Vous avez un arbre creux pour lequel vous souhaitez obtenir un devis ? Importez votre fichier CAO 3D et votre plan de fabrication sur Lauens CNC en précisant le matériau, la quantité, les exigences relatives au journal critique et à l'alésage, ainsi que l'utilisation prévue. Demandez une analyse DFM gratuite et un devis comparatif des méthodes de fabrication par découpage et par tournage avant de choisir une méthode de production.


