
Extrait en vedette : Le coût d'un dissipateur thermique en cuivre usiné par CNC en petite série dépend moins de ses dimensions extérieures que du rendement du matériau de base, du nombre et de la profondeur des rainures des ailettes, de l'accès aux outils, de la planéité de la base et des exigences en matière de contrôle qualité. Un acheteur peut obtenir un devis plus fiable en fournissant le modèle 3D, le plan, les exigences en matière d’interface thermique, la nuance de cuivre, les tranches de quantité et les alternatives acceptables, telles qu’une base usinée avec un ensemble d’ailettes séparé.
Introduction
Le schéma d’un dissipateur thermique peut paraître d’une simplicité trompeuse : une plaque plate, une forêt rectangulaire d’ailettes et quatre trous de fixation. Le fournisseur y voit toutefois un objet bien différent. Chaque canal étroit doit être découpé sans plier l’ailette voisine, sans encrasser l’outil avec du cuivre et sans laisser de bavures là où la circulation de l’air est cruciale. La face d'appui doit s'ajuster correctement contre la source de chaleur une fois que la matière a été enlevée du côté opposé. Si l'acheteur impose la même tolérance stricte pour toutes les surfaces, le devis risque de refléter davantage un projet de métrologie qu'un composant thermique pratique.
Pour les acheteurs de prototypes et de petites séries, Coût d'un dissipateur thermique en cuivre usiné par CNC en petites séries doit être évalué parallèlement à la fonctionnalité. Le prix unitaire le plus bas n’a aucune importance si une base déformée augmente la résistance de l’interface, si un ensemble d’ailettes trop dense prive le ventilateur d’air, ou si une fente impossible à usiner oblige à revoir la conception. Lauens CNC propose des services de fraisage CNC sur mesure et mentionne le cuivre parmi les matériaux usinables ; l’examen des plans est le meilleur moyen de déterminer si une géométrie, une quantité, une nuance et un plan de contrôle donnés correspondent aux possibilités offertes.
Ce guide s'adresse aux ingénieurs et aux acheteurs qui disposent déjà d'une enveloppe thermique ou d'un modèle CAO et qui doivent le transformer en une pièce prête à faire l'objet d'un devis. Il explique où le temps d'usinage s'accumule, quelles dimensions méritent d'être contrôlées, quand il peut être intéressant de comparer une autre solution de conception, et quelles informations permettent d'éviter qu'un fournisseur n'intègre dans son devis des incertitudes qui pourraient être évitées.
Analyse technique approfondie
Commencez par le chemin thermique, et non par le nombre d'ailettes
La chaleur doit se propager depuis le dispositif à travers le matériau d’interface, puis à travers la base, vers les ailettes, et enfin vers l’air en mouvement. Chaque segment peut jouer un rôle prépondérant. Une base plus épaisse peut diffuser la chaleur provenant d’une source concentrée, mais elle augmente également la quantité de cuivre, la masse et, éventuellement, le temps d’usinage. Une surface d’ailettes plus importante n’est utile que lorsque l’air peut circuler à travers les canaux à la pression disponible du ventilateur. Un agencement très dense peut augmenter la perte de charge et compliquer le nettoyage. Ainsi, un schéma qui se contente de maximiser le nombre d’ailettes peut augmenter à la fois le coût de fabrication et la température de fonctionnement.
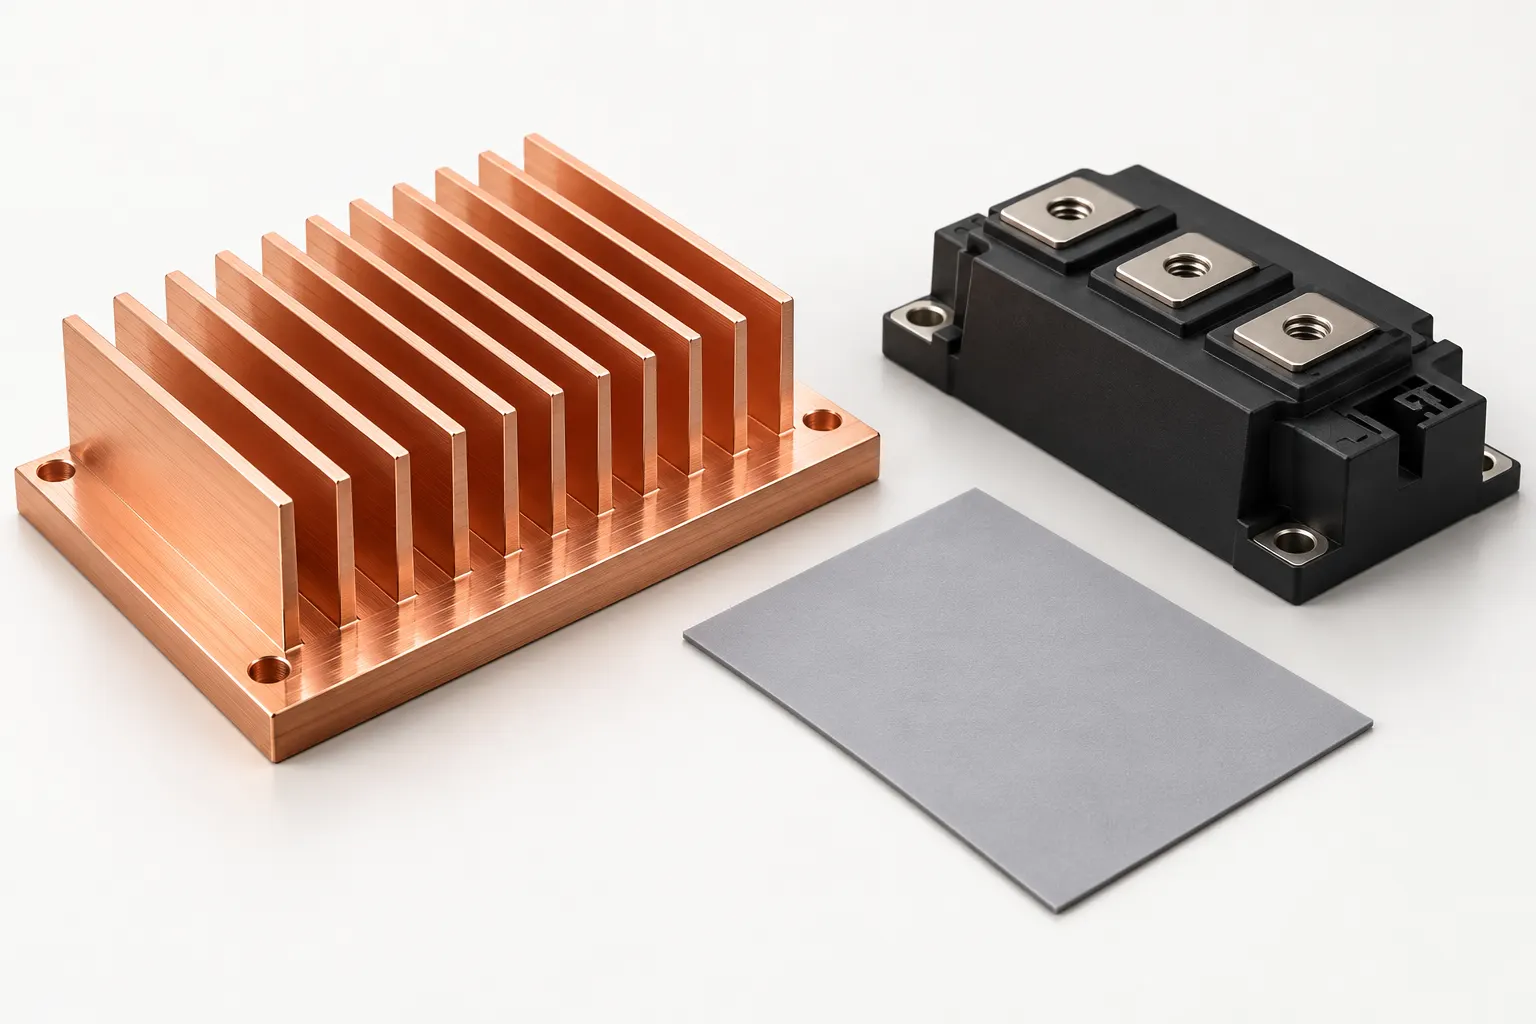
Dans le cadre d'un appel d'offres, il convient de distinguer les surface de contact par rapport aux surfaces esthétiques. La surface de contact peut nécessiter une planéité et une rugosité bien définies, ainsi qu’une méthode de manipulation protégée. Les sommets des ailettes ne nécessitent souvent pas les mêmes contrôles. Précisez si l’interface thermique utilise de la graisse, un tampon ou un autre matériau spécifié, et si le module est serré en deux ou quatre points. Ces choix influencent la manière d’inspecter la base et déterminent si le serrage corrigera ou aggravera la déformation.
Pourquoi le fraisage des ailettes en cuivre coûte-t-il cher ?
Le cuivre est apprécié pour sa conductivité thermique, mais sa ductilité pose des difficultés d’usinage. Une arête de coupe qui n’est pas bien affûtée peut étaler la matière au lieu de la cisailler proprement. Les copeaux peuvent s’accumuler dans un canal profond et étroit. Un outil trop fin peut se déformer, provoquant des rainures coniques et une épaisseur irrégulière des ailettes. Les ailettes fines peuvent vibrer ou se déformer lors de l'ébauche, de l'ébavurage et de la manipulation. La séquence d'usinage habituelle consiste généralement à protéger la base et les racines des ailettes, à enlever la majeure partie de la matière en passes stables, puis à laisser une marge de finition contrôlée là où la fonction l'exige.
La largeur de la rainure est un facteur de coût déterminant, car elle définit le diamètre de l'outil. Le rapport entre la hauteur de la dent et la largeur de la rainure constitue un critère de sélection utile pour évaluer l'accessibilité de l'outil ; à mesure que ce rapport augmente, la rigidité et l'évacuation des copeaux deviennent plus difficiles. Il ne s'agit toutefois pas d'une limite universelle d'usinabilité. La géométrie de la fraise, les capacités de la broche, la portée, la nuance de l'acier et le montage jouent tous un rôle important. Demandez à un fournisseur d’examiner le modèle CAO exact avant de fixer un écart minimal. La même règle s’applique aux rayons d’angle intérieurs au fond des rainures : un rayon réaliste laisse à la fraise la place nécessaire pour travailler et peut réduire les opérations de finition supplémentaires.
| Choix de conception | Conséquences sur l'usinage | Éléments à préciser dans l'appel d'offres |
|---|---|---|
| Canal d'ailette plus large | Permet d'utiliser un outil de coupe plus rigide et d'assurer une évacuation des copeaux plus fiable ; peut réduire la durée du rainurage | Largeur minimale admissible du canal et contrainte relative au débit d'air thermique |
| Des ailettes plus hautes ou plus fines | Augmente les risques liés à la déformation, aux bavures, à la manutention et au contrôle qualité | Épaisseur minimale fonctionnelle des ailettes et tolérance esthétique admissible |
| Une base plus épaisse | Cela nécessite davantage de matière, mais peut améliorer l'étalement et limiter la déformation | Encombrement de la source de chaleur, charge de montage et masse admissible |
| Planéité de contact contrôlée | Peut nécessiter un dispositif dédié à la finition et au contrôle qualité | Référence, zone de mesure, limite de planéité et quantité à contrôler |
| Ailettes monoblocs ou séparées | Le fraisage monobloc permet d'éviter un joint ; un ensemble d'ailettes séparé peut réduire le temps nécessaire au rainurage | Une solution alternative assemblée est-elle acceptable aux fins d'évaluation ? |
Ce tableau constitue une réflexion conceptuelle et non une garantie qu’une géométrie donnée respectera un coût ou une tolérance spécifiques. Les performances thermiques doivent faire l’objet d’une analyse ou d’essais dans les conditions réelles de charge thermique, de flux d’air, d’orientation et d’interface. De même, la faisabilité de l’usinage par fraisage doit être évaluée en fonction de l’enveloppe de la pièce et de la trajectoire d’outil, et non à partir d’une valeur isolée d’épaisseur d’ailette reprise d’un autre fournisseur.
Planéité de la base, bavures et stratégie d'inspection
La base peut se déplacer lorsqu’un volume important de cuivre est enlevé d’un côté. Les contraintes résiduelles, la force de serrage et l’enlèvement irrégulier de matière peuvent tous avoir une incidence sur la surface finie. Un bon plan de fabrication tient donc compte du moment où la face d’accouplement est finie, de la manière dont la pièce est soutenue et du fait que le contrôle final s’effectue à l’état libre ou sous une contrainte définie. Le plan doit identifier le repère de référence et la zone de contact pertinente. Exiger une planéité rigoureuse sur les saillies décoratives peut alourdir le travail sans pour autant améliorer le contact thermique.
Les bavures méritent autant d’attention que les cotes. Le cuivre peut laisser un bord roulé autour des trous de fixation et des extrémités des ailettes. Les bavures dans un canal d’écoulement réduisent la largeur utile, et celles présentes sur la face de contact peuvent empêcher le dissipateur thermique d’adhérer correctement au composant. Définissez les critères d'acceptation des bavures en fonction de leur emplacement : une surface de contact doit être propre et protégée ; les bords des ailettes peuvent faire l'objet d'une exigence distincte et réaliste en matière d'arrondi. Exiger un ébavurage agressif généralisé sur chaque ailette fine risque de déformer l'élément que vous souhaitiez préserver.
L'inspection doit s'adapter à la fonction. Un plan d'inspection judicieux peut porter sur la vérification de la face d'accouplement, du gabarit des trous de fixation, de l'enveloppe globale, des largeurs choisies pour les ailettes et des canaux, ainsi que sur l'état visuel des bavures. Mesurer chaque ailette de chaque pièce peut s’avérer bien plus coûteux que de procéder à un échantillonnage dans le cadre d’un processus stable, en particulier pour un petit lot. Si la traçabilité ou une inspection complète est indispensable, précisez-le dans l’appel d’offres afin que le devis inclue la main-d’œuvre réelle et le format du rapport.
Directives relatives à la conception en vue de la fabricabilité (DFM)
1. Réglez l'espacement maximal entre les ailettes autorisé par votre système thermique
Avant d'opter pour un pas très fin, vérifiez la courbe de ventilation réelle ou la configuration de convection naturelle. En cas de ventilation forcée, la perte de charge à travers le dissipateur doit être prise en compte avec le conduit et le ventilateur ; en cas de convection naturelle, l'orientation et l'absence d'obstacles dans les canaux sont déterminantes. Si deux configurations d'ailettes permettent d'atteindre le même objectif thermique, proposez les deux. Des canaux plus larges peuvent permettre d’utiliser un outil plus robuste, de réduire le nombre de passes, d’assurer une évacuation plus efficace des copeaux et de simplifier l’inspection. Indiquez clairement la direction du flux d’air afin que l’atelier n’optimise pas le mauvais axe.
2. Distinguer la géométrie critique de la géométrie descriptive
Indiquez comme « fonctionnels » la surface de contact avec la source de chaleur, l'emplacement des trous de fixation, l'enveloppe maximale et toutes les zones à éviter. Attribuez à la géométrie restante des ailettes des tolérances raisonnables qui reflètent les marges de conception thermique plutôt que les valeurs par défaut du dessin. Évitez d’appliquer une tolérance de profil stricte à l’ensemble du modèle lorsque seules l’interface et les relations de montage sont importantes. Un système de repères doit relier la face de contact aux éléments de montage de manière à refléter le fonctionnement réel de l’assemblage.
3. Prévoyez un espace suffisant pour l'entrée de la fraise et un rayon de courbure réel
Des canaux d’ailettes étroits à fond plat peuvent rendre l’utilisation d’une fraise difficile ou peu efficace. Prévoyez un congé ou un dégagement à la base, à condition que cela ne nuise pas au contact thermique ni à la circulation de l’air. Dans la mesure du possible, évitez de placer des bossages, des connecteurs et des nervures adjacents dans la zone d’accès de l’outil. Si une ailette doit s’arrêter avant une obstruction, envisagez de diviser la conception en rangées plus accessibles ou de modifier la disposition de montage. Demandez une vérification de l’accès à l’outil tant que la géométrie est encore modifiable.
4. Évitez d'appliquer des charges de montage sur les ailettes fragiles
Placez les têtes de vis, les rondelles et les colliers de serrage sur la base ou sur un bossage prévu à cet effet, et non sur les extrémités des ailettes. Prévoyez un dégagement suffisant pour les outils lors de l'installation. Si la fixation comprime un coussin thermique, définissez l'empilement et les conditions de serrage prévus. Un montage irrégulier peut déformer une base mince, même si la planéité à l'état libre est conforme aux critères d'inspection. Quelques millimètres supplémentaires de support autour des trous peuvent s'avérer moins coûteux que de spécifier une planéité usinée très stricte pour compenser la déformation due à l'assemblage.
5. Réexaminer le modèle et sa construction
Pour les pièces uniques ou produites en petites séries, une conception monobloc usinée à partir d’une billette peut s’avérer intéressante, car elle évite un processus d’assemblage distinct et permet un montage sur mesure. Pour des volumes plus importants ou une densité d’ailettes extrême, l’extrusion, le skiving ou un ensemble d’ailettes séparé méritent d’être envisagés. Chaque méthode implique des modifications au niveau de l’outillage, de la géométrie, du joint thermique et des travaux de qualification. Lauens CNC doit fournir un devis portant sur le périmètre CNC validé ; si la conception repose sur un autre procédé, demandez explicitement s’il est possible de s’en procurer ou si la CAO doit être adaptée pour le fraisage. Ne présumez pas d’un processus de production sur la seule base d’un rendu.
6. Choisissez soigneusement les matériaux et les finitions
Précisez la nuance de cuivre ainsi que toute exigence en matière de conductivité ou de propriétés mécaniques ; le terme « cuivre » utilisé seul prête à confusion. Le remplacement d’un matériau peut modifier la conductivité, la dureté, la disponibilité des stocks et le comportement à l’usinage. Si la face d’accouplement doit rester nue pour assurer le contact thermique, identifiez-la comme « masque de finition » ou « surface protégée ». Les revêtements et les finitions esthétiques doivent être évalués quant à leur effet sur le contact, le comportement à la corrosion, l’isolation électrique et l’assemblage. Lauens CNC dispose d’un page consacrée au cuivre, mais la qualité et la finition d'un dissipateur thermique donné doivent encore être confirmées dans le devis.
7. Fournir un plan permettant de résoudre les problèmes thermiques et mécaniques
Veuillez nous envoyer un fichier STEP ou tout autre modèle CAO 3D exploitable, ainsi qu’un plan 2D indiquant l’encombrement de l’appareil, la charge thermique, la température ambiante ou à l’entrée, une estimation du débit d’air, le gabarit de fixation, le matériau d’interface, les exigences relatives aux surfaces de contact, ainsi que les quantités annuelles et initiales. Précisez si le ventilateur, le conduit et le boîtier sont déjà définis. Un atelier d'usinage ne peut pas certifier les performances thermiques sur la seule base de la géométrie, mais ces détails lui permettent d'éviter de recommander une forme moins coûteuse qui ne respecterait pas les contraintes réelles de fonctionnement.
Répartition des coûts et aspects économiques
La meilleure façon d'évaluer Coût d'un dissipateur thermique en cuivre usiné par CNC en petites séries consiste à le décomposer en éléments récurrents et ponctuels. Le prix d'achat comprend la pièce brute, la programmation, le montage, l'usure des outils, le temps d'usinage, l'ébavurage, la finition, le contrôle qualité, la marge pour les rebuts et tout emballage destiné à protéger les ailettes. Un devis plus détaillé reposant sur ces hypothèses peut s'avérer plus utile qu'un simple prix unitaire attractif qui ne tient pas compte des contrôles qualité essentiels.
| Facteur de coût | Pourquoi cela modifie-t-il le devis ? | Action de l'acheteur |
|---|---|---|
| Teneur en cuivre et dimensions des échantillons | Le prix des matières premières, leur disponibilité et les déchets de découpe varient | Préciser la classe, autoriser un équivalent validé s'il est acceptable, et indiquer les paliers de quantité |
| Nombre d'ailettes, écartement et hauteur | Des rainures plus profondes augmentent la longueur du parcours d'outil, le risque lié à l'utilisation d'outils fragiles et l'effort nécessaire à l'ébavurage | Communiquez les minimums thermiques et demandez un aérodrome de dégagement plus éloigné |
| Mise en place et serrage des pièces | Les orientations multiples ou les supports personnalisés entraînent un surcroît de temps ponctuel | Fournir un système de référence stable et autoriser le contact des dispositifs de fixation sur les faces non fonctionnelles |
| Finition et planéité des surfaces de contact | Une finition soignée, une manipulation minutieuse et des mesures de contrôle peuvent s'avérer nécessaires | Contrôler uniquement la surface de contact fonctionnelle et la méthode d'inspection d'État |
| Trous de fixation et filetages | Opérations supplémentaires : perçage, taraudage, contrôle des bavures et vérification | Normaliser les éléments de fixation et veiller à ce que les trous restent accessibles |
| Quantité et niveau de contrôle | La mise en place s'étend à un plus grand nombre d'unités, tandis que l'inspection complète s'adapte au nombre d'unités | Demandez les tarifs pour les prototypes, les séries pilotes et les quantités de production séparément |
Pourquoi le matériau le moins cher n'est pas toujours la pièce la moins chère
L'aluminium permet de réduire le coût et la masse des ébauches, mais la solution globale peut nécessiter un encombrement plus important, une géométrie d'ailettes différente ou une interface différente pour atteindre le même objectif thermique. Le cuivre peut s’avérer pertinent pour une source de chaleur concentrée, mais il est plus dense et entraîne souvent des coûts de matériau et d’usinage plus élevés. Une comparaison équitable consiste à maintenir constants le cycle de fonctionnement, l’élévation de température, l’enveloppe, le débit d’air, le mode de montage et les exigences de qualification. Il ne faut pas comparer une pièce en cuivre conçue pour respecter une tolérance de contact serrée avec une pièce en aluminium qui ne respecte pas cette même exigence.
Une façon de maîtriser les risques consiste à demander deux devis : le devis de référence en cuivre (CAD) et une variante DFM révisée par le fournisseur. Cette variante peut consister à ouvrir des canaux d’ailettes, à adoucir la géométrie de la racine, à simplifier le schéma de montage ou à restreindre la spécification de planéité à l’empreinte réelle du composant. L'équipe d'ingénierie peut alors vérifier si les modifications suggérées restent dans les limites de sa marge thermique. Les économies proviennent de la suppression des tâches non fonctionnelles, et non d'un assouplissement tacite des exigences qui garantissent le bon fonctionnement de l'ensemble.
Les aspects économiques du prototype et de la production diffèrent
Au stade du prototype, la programmation et les montages peuvent peser lourdement sur le prix unitaire. Cela ne signifie pas pour autant que la pièce soit intrinsèquement coûteuse pour une taille de lot validée. À l’échelle de la production, le temps de cycle, la durée de vie des outils, l’uniformité des bavures et le débit des contrôles prennent davantage d’importance. Demandez des remises sur des quantités prévisionnelles réalistes et une ligne distincte pour tout rapport de premier article, certificat de matériau ou emballage spécial. Si la conception est susceptible d’évoluer après les essais thermiques, expliquez-le au fournisseur ; une approche flexible pour les prototypes peut s’avérer plus judicieuse sur le plan économique que d’optimiser une caractéristique qui disparaîtra par la suite.
Le calendrier a également une incidence sur les aspects économiques. Une fabrication précipitée peut nécessiter du stock disponible, des montages simplifiés ou un parcours d’outil plus coûteux ; un lot planifié peut permettre un processus plus réfléchi. Indiquez la date réelle requise et faites la distinction entre la validation d’un prototype et la demande de production. Évitez de remplacer un engagement spécifique au projet par un « délai standard » générique. La géométrie, la disponibilité des matériaux, l’étendue des contrôles et la quantité déterminent le devis et le calendrier.
Ce qu'une citation devrait vous révéler
Pour une analyse comparative pertinente, demandez si le devis précise la nuance de cuivre, le nombre de réglages, la méthode d’ébavurage, la face de contact protégée, la finition définie, les points d’inspection et l’emballage. Considérez toute hypothèse relative aux performances thermiques comme des données de conception fournies par votre équipe d’ingénierie, et non comme des garanties de l’atelier. Si le fournisseur propose un pas ou une épaisseur d’ailette différents, demandez le plan ou le modèle annoté avant d’accepter le prix. Cela transforme le devis en une décision d’ingénierie maîtrisée.
Conclusion et appel à l'action
Un dissipateur thermique en cuivre fabriqué en petite série est prêt à faire l'objet d'un devis lorsque les priorités concernant le chemin thermique, la circulation de l'air, l'accès aux ailettes, la surface de contact et les caractéristiques de montage sont clairement définies. La densité des ailettes ne détermine pas à elle seule les performances, et une tolérance stricte appliquée de manière générale permet rarement d'identifier la véritable source de risque thermique. La demande de devis la plus solide précise ce qui doit absolument fonctionner, ce qui peut évoluer et le nombre de pièces nécessaires à chaque étape.
Si vous comparez Coût d'un dissipateur thermique en cuivre usiné par CNC en petites séries pour le lancement d'un prototype ou d'une production, Importez vos fichiers CAO 3D dans Lauens CNC avec le plan, la nuance de cuivre, les échelons de quantité, les détails relatifs à l'interface thermique et les exigences d'inspection critiques. Demandez une analyse DFM gratuite et un devis sur mesure pour votre projet, comprenant une géométrie alternative réalisable permettant de réduire les coûts d'usinage sans compromettre les exigences fonctionnelles que vous définissez.


