
Extrait en vedette : Le coût de l'usinage secondaire d'un profilé extrudé en aluminium dépend du nombre de faces, de trous, de fentes, de filetages et de surfaces de référence devant être usinées une fois que le profilé est sorti de la presse. Un appel d’offres fiable distingue le coût de fourniture du profilé de celui de la découpe à longueur, du montage sur gabarit, de l’usinage, de la finition, du contrôle, des rebuts et du transport, et précise quelles dimensions de profilé sont acceptées telles quelles après extrusion.
Introduction
Un profilé en aluminium extrudé peut arriver dans un atelier d'usinage avec la majeure partie de sa section transversale déjà formée. Cela permet d'économiser de la matière et du temps d'usinage par rapport au fraisage de chaque nervure et rainure à partir d'une plaque pleine. Cela peut également donner lieu à un devis de matière trompeusement bas. La pièce finie peut néanmoins nécessiter des faces d'extrémité, des alésages, des filetages, des poches, des fentes, des surfaces d'étanchéité et des contrôles de précision. Ces opérations en aval peuvent déterminer si le procédé d'extrusion est rentable pour la quantité réelle commandée.
Pour un acheteur qui compare Coût de l'usinage CNC secondaire des profilés en aluminium extrudés, la question essentielle est de savoir quelles caractéristiques doivent être usinées et lesquelles peuvent conserver les variations du profil tel qu’il est extrudé. Lauens CNC propose un service de fraisage CNC sur mesure de composants en aluminium, comprenant l’examen des plans, du matériau, des contrôles qualité et des délais de livraison. Un acheteur peut envoyer un profilé extrudé et une maquette de la pièce finie afin d’obtenir un devis d’usinage spécifique au projet ; toute fabrication de matrice ou fourniture d’extrusion doit être confirmée séparément et ne doit pas être considérée comme incluse d’office.
Cet article traite d’une situation courante en matière d’approvisionnement : un équipementier dispose d’un rail, d’une profilé en U, d’une base de dissipateur thermique, d’un châssis de boîtier ou d’un profilé d’automatisation présentant une section transversale répétitive et souhaite obtenir un composant fini prêt à être assemblé. L’objectif est d’éviter deux erreurs. La première consiste à payer pour l’usinage de surfaces qui n’ont aucune incidence sur l’ajustement. L’autre consiste à considérer une surface obtenue par emboutissage comme une référence de précision alors que l’assemblage nécessite en réalité une interface de montage contrôlée.
Analyse technique approfondie
Comprendre le rôle des commandes d'extrusion et celui des commandes d'usinage
L'extrusion est un procédé efficace, car une filière forme une section constante sur une grande longueur. Ce procédé permet de créer des parois, des canaux, des nervures et une répartition de la matière qu'il serait coûteux d'obtenir à partir d'une billette. La section n'est pas une référence prismatique parfaite. L'épaisseur de paroi, la rectitude, la torsion, la forme locale des angles et la planéité varient en fonction de l'alliage, du état de durcissement, de la conception de la section, des conditions de pressage, du refroidissement, du redressage par étirage et de la longueur de coupe. Une opération de fraisage permet de créer des caractéristiques locales précises, mais elle ne peut pas transformer rétroactivement chaque surface non usinée en un repère à tolérance serrée.
Le plan de la pièce finie doit donc distinguer trois catégories d’éléments. La première concerne les éléments tels qu’ils sont extrudés, conformes au cahier des charges du profil. La deuxième concerne les éléments usinés, tels que les trous, les fentes ou les extrémités planées. Viennent ensuite les relations entre ces catégories, par exemple un gabarit de perçage repéré par rapport à une nervure susceptible de se décaler dans les limites de la tolérance du profil. C’est souvent cette troisième catégorie qui détermine le coût. Si le fournisseur doit palper chaque ébauche et adapter le programme à sa géométrie réelle, le cycle et le plan de contrôle diffèrent de ceux d’un simple gabarit fixe.
Pour le profil d'un canal, une stratégie courante consiste à maintenir délicatement les surfaces extérieures ou intérieures et à usiner dès le début une surface de référence, une face d'extrémité ou un repère pilote. Les opérations suivantes peuvent alors se référer à cette nouvelle surface de référence. La séquence correcte dépend de la face qui s'emboîte dans l'assemblage. L'atelier ne doit pas choisir automatiquement la face extrudée la plus pratique si l'interface de montage réelle se trouve ailleurs.
| Fonctionnalité ou exigence liée au profil | Parcours probable du processus | Conséquences en termes de coût et de qualité |
|---|---|---|
| Nervures constantes et canal ouvert | Conserver la forme extrudée si les caractéristiques du profilé répondent aux exigences fonctionnelles | Permet de conserver les principaux avantages en termes de matériaux et de temps de cycle |
| Longueur de coupe précise et extrémité à angle droit | Scier à la cote, puis surfacer ou fraiser l'extrémité | Permet une meilleure maniabilité et offre une surface de référence contrôlée |
| Trous de fixation répétés | Percer ou fraiser dans un dispositif de serrage, puis ébavurer | Le nombre de trous, l'accès aux outils et le chargement constituent les éléments principaux du cycle de répétition |
| Trous filetés dans des parois minces | Évaluer l'épaisseur de la paroi, l'accès et l'engagement | Cela peut nécessiter une refonte, un bossage plus épais ou un insert |
| Plaque d'étanchéité ou plaque de contact de roulement | Usiner la surface locale et effectuer un contrôle par rapport à un repère de référence | Nécessite une marge de sécurité au niveau des stocks et peut nécessiter une mise en place supplémentaire |
| Planéité rigoureuse sur l'ensemble du profil | Vérifier si l'usinage sur place permet de répondre aux exigences de l'assemblage | Cela peut s'avérer coûteux ou irréalisable sur un tronçon long et sinueux |
Ce tableau sert de guide pour le choix des parcours d'usinage ; il ne garantit en aucun cas qu'une extrusion respectera une tolérance particulière. Pour établir un devis, il est nécessaire de disposer du plan du profilé, des informations relatives à l'état de traitement thermique et à la longueur, ainsi que du plan de la pièce finie. Si le fournisseur du profilé change, les variations dimensionnelles et l'état de surface de celui-ci peuvent modifier les paramètres d'usinage et le rendement.
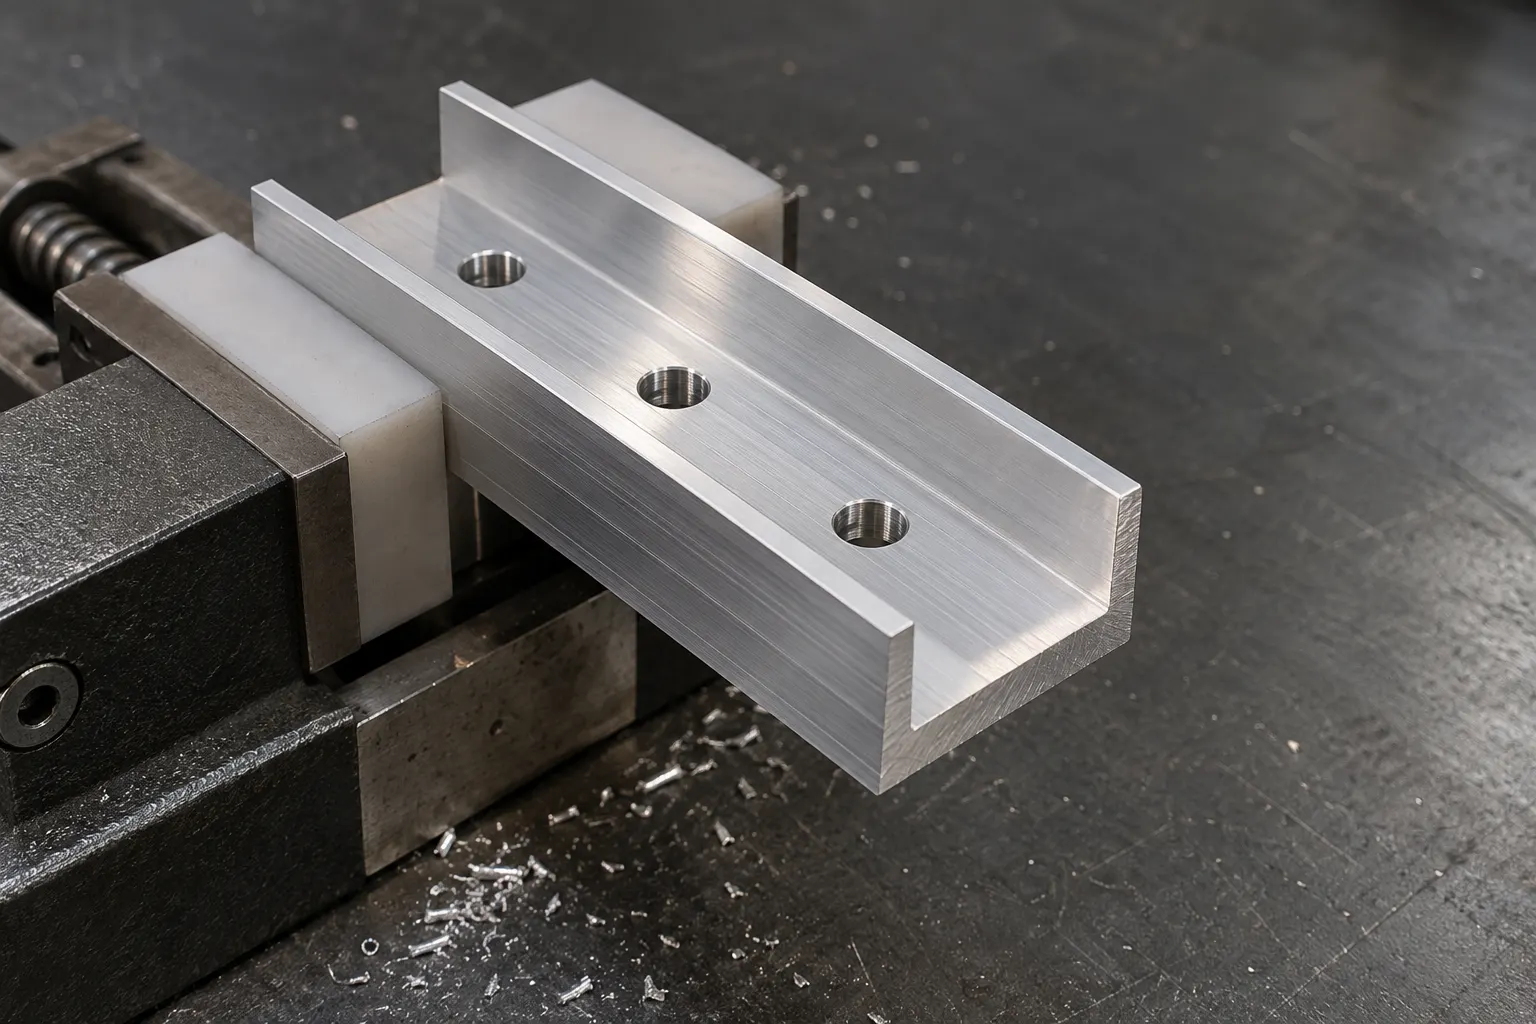
Le montage constitue le lien entre un profil variable et un schéma de perçage reproductible
Une longue pièce extrudée peut osciller sur la table de la machine, se courber sous l’action des serre-joints ou reprendre sa forme initiale après la découpe. Un profilé fin peut s’affaisser s’il est serré au niveau de son côté ouvert. Des mâchoires souples, des dispositifs de fixation en nid d’abeille, des butées d’extrémité ou des supports internes peuvent s’avérer appropriés, en fonction de la section et de la quantité. Un prototype peut être maintenu à l’aide d’un simple étau et d’un repérage minutieux. Une commande répétitive peut justifier l’utilisation d’un dispositif de serrage dédié qui réduit le temps de chargement et assure un contact plus régulier avec le repère. Ce dispositif a certes un coût, mais il permet de réduire le temps par pièce et de limiter les variations au sein d’un lot.
La stratégie de référence détermine également le nombre de pièces pouvant être usinées en un seul serrage. Si chaque ébauche présente une surface externe stable, un imbrication peut permettre de positionner plusieurs pièces. Si chaque ébauche est tordue ou doit être alignée par rapport à une caractéristique locale, un palpage et un serrage individuels peuvent s'avérer nécessaires. Demandez au fournisseur comment il va positionner le profil et si le prix proposé tient compte de la rectitude des pièces à l'arrivée ou d'une courbure maximale. Sans cet accord, deux fournisseurs peuvent proposer des prix très différents pour des travaux identiques à partir d'un même fichier CAO.
La quantité de stock et l'ordre d'approvisionnement ont leur importance
Les angles extrudés présentent souvent des arrondis, et la surface du profilé peut comporter des marques ou des irrégularités. Si une face critique doit être fraisée à plat, la conception de la matrice doit prévoir suffisamment de matière pour permettre la finition. Une paroi nominale finie qui est déjà proche de l’épaisseur minimale d’extrusion ne peut pas absorber en toute sécurité une marge de fraisage arbitraire. De même, le surfaçage des deux extrémités après sciage nécessite une marge de longueur, et le trait de scie affecte le rendement de chaque longueur de fraisage.
L'ordre d'usinage influe sur la déformation. Le fraisage d'une longue rainure sur un côté d'un profilé extrudé mince peut libérer des contraintes ou déséquilibrer la rigidité. Si l'obtention d'un rail fini parfaitement droit est indispensable, le plan doit définir la portée de mesure et les conditions de support, tandis que le plan de fabrication doit prendre en compte l'ébauche, le desserrage et les passes de finition. Une remarque générale concernant la planéité d’un profilé long peut s’avérer dénuée de sens si l’utilisation de la pièce et le dispositif de contrôle ne sont pas précisés.
La finition et le contrôle doivent correspondre à l'état tel que construit
De nombreux profilés en aluminium sont anodisés ou revêtus après usinage. L'épaisseur du revêtement peut avoir une incidence sur les trous, les filetages et les surfaces d'ajustage. Si une pièce est fournie pré-anodisée, les nouvelles surfaces usinées peuvent être nues et nécessiter un contrôle de conformité ou une nouvelle finition. Précisez si les cotes s'appliquent avant ou après la finition, quelles surfaces doivent être revêtues et lesquelles sont masquées. Ceci est particulièrement important pour les interfaces de glissement, les contacts électriques et les éléments filetés.
L'inspection peut se concentrer sur la chaîne fonctionnelle : un gabarit de perçage usiné par rapport à une plaque de montage usinée, la longueur de bout en bout, les contrôles de filetage et un plan d'échantillonnage pour la section telle qu'extrudée. La mesure de l'ensemble du profil par rapport à un modèle solide fini peut générer des rapports coûteux tout en ne contribuant guère à établir l'ajustement lors de l'assemblage. L'appel d'offres doit définir ce qui est contrôlé sur chaque pièce, ce qui fait l'objet d'un échantillonnage et quelle documentation est requise pour le premier article.
Directives relatives à la conception en vue de la fabricabilité (DFM)
1. Marquer explicitement les surfaces extrudées
Ne laissez pas l'opérateur se demander si le long canal intérieur correspond à une surface finie. Sur le plan, précisez la révision du profil et les caractéristiques acceptées conformément à ses propres spécifications. Indiquez des cotes et des repères distincts sur les surfaces usinées. Cela évite que les fournisseurs n’ajoutent un fraisage frontal inutile pour se conformer à un modèle qui n’était destiné qu’à montrer la forme nominale. Cela évite également le problème inverse : qu’une face de montage nécessaire ne présente des variations dues à la presse.
2. Utiliser des cales de référence locales lorsque l'assemblage le permet
Si le support ou le rail est en contact avec le châssis d'une machine en quelques points seulement, envisagez d'usiner uniquement ces zones de contact plutôt que sur toute la longueur. Les points d'appui localisés sont plus faciles d'accès, plus simples à inspecter et moins susceptibles de déformer un profilé flexible. Leur taille doit être adaptée à la fixation utilisée et à la charge de contact. Si l'équipement associé nécessite un contact sur toute la longueur, précisez-le et indiquez un objectif réaliste de planéité et de rectitude sur une portée donnée.
3. Évitez de percer des trous dans des murs fragiles et dans les angles arrondis
Le perçage d'une paroi extrudée mince peut entraîner un engagement limité du filetage ou une rupture près d'un angle. Placez les trous sur un matériau suffisamment épais et laissez à l'outil suffisamment d'espace pour s'approcher perpendiculairement à la surface. Si la conception nécessite un assemblage fileté au niveau d'une paroi mince, envisagez un bossage intégré plus épais, un boulon traversant ou un insert homologué. Ne partez pas du principe que l’épaisseur nominale de la paroi indiquée sur un plan d’emboutissage correspond à la quantité minimale de matière disponible après prise en compte des tolérances et de l’usinage de finition.
4. Harmoniser les emplacements des trous et les sens d'accès
Une rangée de trous de fixation identiques et répétés peut être usinée avec une liste d'outils et une méthode de contrôle plus simples qu'un mélange de types de trous, d'angles et de chanfreins différents. Si les trous se trouvent sur les côtés opposés d'un profilé, vérifiez si le dispositif de fixation permet d'usiner les deux côtés sans avoir à le refixer. Une modification mineure du schéma de perçage peut permettre de supprimer tout un réglage, mais l'équipe d'assemblage doit l'approuver avant qu'un devis n'utilise cette géométrie alternative.
5. Précisez clairement les conditions de fin
L’expression « coupé à longueur » peut désigner une extrémité sciée avec une tolérance généreuse ou une extrémité d’équerre, rabotée, utilisée comme butée d’assemblage. Précisez la tolérance de longueur, la perpendicularité ou l’équerrage, l’état des bavures, et indiquez si les deux extrémités sont fonctionnelles. Si une seule extrémité est déterminante, une solution économique peut consister à parer cette extrémité et à contrôler l’extrémité opposée de manière moins stricte. Pour les longs rails, précisez si la longueur est mesurée en volée ou en appui, ainsi que la température si la dilatation thermique a une incidence sur l’ajustement.
6. Conception permettant un serrage en douceur et reproductible
Prévoyez pour le fournisseur une zone de serrage sûre qui n'abîme pas la surface esthétique et n'écrase pas les nervures fines. Un petit renfort interne ou une languette sacrificielle temporaire peut simplifier l'usinage si la conception du profil le permet. Pour les petits volumes, évitez les gabarits sur mesure complexes, sauf si les tolérances l'exigent. Pour une production en série, demandez une estimation de l’amortissement du dispositif de fixation et précisez qui prend en charge les coûts et qui est propriétaire de tout outillage dédié.
7. Fournir le profil brut en tant qu'entrée contrôlée
Veuillez nous transmettre le plan de la section transversale de l'extrusion, le matériau et son état de trempe, le nom du fournisseur du profilé, la longueur des barres en stock et l'état à la réception. Si l'extrusion a déjà été commandée, veuillez fournir des échantillons afin de permettre une évaluation réaliste du gabarit et des tolérances de stock. Si elle n’a pas encore été achetée, établissez un devis pour l’état d’usinage fini en précisant clairement vos hypothèses et demandez si une alternative par usinage de billette serait plus judicieuse pour la quantité initiale. Ne mélangez pas le coût du moule, l’achat de l’extrusion et le prix de l’usinage dans une comparaison vague du « coût de la pièce ».
Répartition des coûts et aspects économiques
La plus grande erreur dans l'estimation Coût de l'usinage CNC secondaire des profilés en aluminium extrudés consiste à comparer le prix d’un profilé brut à celui d’une pièce usinée à partir d’une billette ayant fait l’objet d’une inspection complète. Une pièce extrudée finie peut donner lieu à au moins quatre factures distinctes : la fourniture de la matrice et du profilé, la découpe et l’usinage secondaire, la finition et la logistique. Même lorsqu’un seul fournisseur coordonne ces différentes étapes, les facteurs de coût restent distincts. L’acheteur doit comparer la pièce livrée et acceptée, pour une même révision et une même quantité.
| Élément de coût | Pourquoi ça bouge ? | Détails de l'appel d'offres qui améliorent la précision |
|---|---|---|
| Filière d'extrusion et série minimale | Les coûts d'outillage ponctuels et les quantités produites en usine peuvent peser lourdement sur les petits programmes | Indiquez le volume prévisionnel et précisez qui fournit le profilé brut |
| Rendement du profilé et longueur de coupe | La largeur de coupe, la coupe d'extrémité, la longueur des pièces brutes et les rebuts déterminent le nombre de pièces utilisables | Longueur finale et longueur prévue des arrivages |
| Programmation et montage | Le temps de préparation est réparti sur l'ensemble de la commande ; l'utilisation de gabarits dédiés peut permettre de réduire les tâches répétitives | Demander les échelons de quantité et le coût des outillages sous forme d'hypothèse distincte |
| Cycle d'usinage | Nombre de trous, nombre de filets, accès aux outils, resserrage de la broche d'entraînement et temps de travail de l'opérateur | Envoyez un modèle 3D finalisé et indiquez d'autres configurations de perçage |
| Ébavurage et finition | Les canaux et les parois minces peuvent rendre le nettoyage des bords et l'application du revêtement très laborieux | Définir les critères d'acceptation des bavures et des revêtements par zone fonctionnelle |
| Contrôle et mise au rebut | Les variations liées à l'extrusion peuvent entraîner des contrôles de dimension supplémentaires ou des rejets lorsque les points de référence sont mal choisis. | Fournir les tolérances de profil et un plan de contrôle fonctionnel |
| Fret et manutention | Les longs trajets et les nombreux changements de prestataires augmentent les risques liés au transport et aux dommages | Comparer le coût des pièces livrées, les modalités d'emballage et les responsabilités en matière d'expédition |
Quand une voie d'extrusion s'avère intéressante
Le cas le plus avantageux est celui d’une section transversale stable et constante, répétée sur de nombreuses pièces, avec seulement un nombre limité de caractéristiques secondaires. Le coût du moule peut être réparti sur un nombre suffisant de pièces, et l’économie de matière par rapport à l’usinage d’un canal complexe à partir d’une billette peut être considérable. Le profil doit également comporter une stratégie de référence pratique afin que l’atelier d’usinage puisse le charger et l’usiner de manière répétitive. Une pièce qui nécessite l'usinage de presque toutes ses surfaces se prête moins bien à une fabrication par extrusion.
Pour les premiers prototypes ou en cas de demande incertaine, le fraisage de billettes peut s’avérer plus direct, car il évite le recours à une matrice sur mesure et à un lot d’extrusion minimum. Le coût unitaire de la pièce finie peut être plus élevé, mais cela permet des révisions géométriques plus rapides sans risquer de se retrouver avec des stocks de profilés obsolètes. Une approche hybride est courante : valider l’assemblage à l’aide de prototypes usinés à partir de billettes, puis passer à un profilé extrudé une fois que la section transversale et le volume se sont stabilisés. Cette transition nécessite un nouveau plan de contrôle, car les tolérances des ébauches sous-jacentes diffèrent.
Pourquoi le devis d'usinage le moins cher peut être trompeur
Un fournisseur peut partir du principe que l'acheteur fournit des ébauches coupées à longueur, aux extrémités droites et aux surfaces propres. Un autre peut inclure le sciage, le dressage, l'ébavurage et un rapport de premier article. L'un peut percer des trous directement dans une paroi telle qu'elle est extrudée ; un autre peut d'abord usiner un plot de référence. Ces devis ne sont pas directement comparables. Demandez à chaque fournisseur de préciser ses hypothèses concernant les pièces entrantes, le nombre de réglages, l’état de finition, l’étendue de l’inspection, ainsi que la prise en charge éventuelle des rebuts issus de profilés hors tolérance.
La quantité a également son importance. Pour une série pilote de 20 pièces, la planification du gabarit et du processus peut prendre le dessus. Pour une série de 2 000 pièces, ce sont les quelques secondes consacrées à la manutention, à l’évacuation des copeaux, aux changements d’outils et à la régularité de la rectitude du profil qui peuvent primer. Demandez des devis distincts en fonction de tailles de lots et de volumes annuels réalistes, et précisez si le fournisseur recevra des barres longues, des longueurs brutes ou des ébauches quasi-finies. La forme du stock influe sur le parcours et le plan d’emballage.
Un dossier d'appel d'offres pratique
Veuillez joindre le dessin de profil et sa révision, le modèle STEP de la pièce finie, le fichier PDF coté, l’alliage et le traitement thermique, la carte de finition, les repères critiques, les annotations relatives aux alésages et aux filetages, la longueur de coupe, la longueur du matériau brut, les tranches de quantité, les exigences de contrôle et la date de livraison prévue. Indiquez quelles surfaces sont intentionnellement extrudées. Si vous disposez d’une conception concurrente à partir d’une billette, joignez-la en tant qu’option distincte afin que les deux méthodes puissent être évaluées au regard des mêmes exigences fonctionnelles. Une brève note expliquant comment le composant se monte permet souvent de lever davantage d’ambiguïtés qu’une page supplémentaire de tolérances génériques.
Demandez au fournisseur de machines à commande numérique (CNC) de préciser les opérations sur lesquelles porte effectivement son devis, ainsi que les conditions pouvant entraîner une révision du prix. Cela permet de garantir la transparence des processus d’approvisionnement en profilés extrudés, d’usinage et de finition. Cela donne également au service d’ingénierie la possibilité de modifier la disposition des trous ou le point de référence avant que le coût du gabarit ne soit définitivement fixé. Un devis doit servir de base à une décision d’approvisionnement, et non se limiter à fournir un simple chiffre unitaire.
Conclusion et appel à l'action
L'extrusion permet de réaliser des économies lorsque la section constante remplace un enlèvement important de matière et que l'usinage restant reste simple, accessible et reproductible. La rentabilité diminue lorsque des tolérances de finition serrées sont imposées aux surfaces telles qu’elles sont extrudées, que le profil doit être corrigé en plusieurs opérations ou que le faible volume de commande ne permet pas d’amortir le coût des matrices et des gabarits. Des repères clairs, une marge de matière suffisante et des exigences de finition précises permettent au fournisseur de tarifer le travail réel.
Si vous avez besoin d'évaluer Coût de l'usinage CNC secondaire des profilés en aluminium extrudés, Importez vos fichiers CAO 3D dans Lauens CNC avec le plan de section transversale de l'extrusion, le plan de la pièce finie, les paliers de quantité et les exigences critiques d'assemblage. Demandez une analyse DFM gratuite et un devis de fraisage CNC spécifique à votre projet, et sollicitez une comparaison avec l'usinage à partir d'une billette si votre volume ou la conception de votre profil ne sont pas encore définis.


