
Fragmento destacado: El precio del mecanizado secundario de una extrusión de aluminio depende del número de caras, orificios, ranuras, roscas y superficies de referencia que deban acabarse una vez que el perfil sale de la prensa. Una solicitud de presupuesto fiable distingue el coste de suministro de la extrusión de los costes de corte a medida, sujeción, mecanizado, acabado, inspección, desechos y transporte, y especifica qué dimensiones del perfil se aceptan tal y como se han extruido.
Introducción
Un perfil de aluminio extruido puede llegar a un taller mecánico con la mayor parte de su sección transversal ya conformada. Esto puede suponer un ahorro de material y de tiempo de corte en comparación con el fresado de cada nervadura y canal a partir de una placa maciza. También puede dar lugar a un presupuesto de material engañosamente bajo. La pieza acabada puede seguir necesitando caras finales precisas, orificios, roscas, cavidades, ranuras, superficies de sellado e inspección. Esas operaciones posteriores pueden determinar si la opción de la extrusión resulta económica para la cantidad real del pedido.
Para un comprador que esté comparando Coste del mecanizado CNC secundario de perfiles extruidos de aluminio, la cuestión clave es qué características deben mecanizarse y cuáles pueden conservar la variación del perfil tal y como sale de la extrusión. Lauens CNC ofrece un servicio de fresado CNC a medida de componentes de aluminio, que incluye la revisión de planos, materiales, inspecciones y plazos de entrega. El comprador puede enviar un perfil de extrusión y un modelo de la pieza acabada para obtener un presupuesto de mecanizado específico para el proyecto; cualquier fabricación de matrices o suministro de extrusión debe confirmarse por separado, en lugar de darse por supuesto que está incluido.
Este artículo se centra en una situación habitual en el ámbito del aprovisionamiento: un fabricante de equipo original (OEM) dispone de un raíl, un perfil en U, una base de disipador térmico, un bastidor de carcasa o un perfil de automatización con una sección transversal repetitiva y desea un componente acabado listo para su montaje. El objetivo es evitar dos errores. Uno de ellos es pagar por el mecanizado de superficies que no afectan al ajuste. El otro es considerar una superficie obtenida mediante estampación como referencia de precisión cuando, en realidad, el montaje requiere una interfaz de fijación controlada.
Análisis técnico en profundidad
Comprender qué es lo que controla la extrusión y qué es lo que controla el mecanizado
La extrusión es eficiente porque una matriz da forma a una sección constante a lo largo de una gran longitud. El proceso permite crear paredes, canales, nervaduras y distribuciones de material que resultaría costoso eliminar de un lingote. La sección no es una referencia prismática perfecta. El espesor de la pared, la rectitud, la torsión, la forma local de las esquinas y la planitud varían en función de la aleación, el estado de temple, el diseño de la sección, las condiciones de prensado, el enfriamiento, el enderezado por estiramiento y la longitud de corte. Una operación de fresado puede crear características locales precisas, pero no puede convertir retroactivamente cada superficie sin mecanizar en un punto de referencia de tolerancia ajustada.
Por lo tanto, el plano de la pieza acabada debe distinguir tres clases de características. En primer lugar, están las características tal y como salen de la extrusión, que se ajustan a las especificaciones del perfil. En segundo lugar, están las características mecanizadas, como orificios, ranuras o extremos rectificados. En tercer lugar, están las relaciones entre esas clases; por ejemplo, una disposición de orificios situada a partir de un nervio que puede desplazarse dentro de la tolerancia del perfil. Esa tercera clase suele ser la que determina el coste. Si el proveedor debe sondear cada pieza en bruto y adaptar el programa a su geometría real, el ciclo y el plan de inspección difieren de los de un sencillo dispositivo de sujeción fijo.
En el caso de un perfil de canal, una estrategia habitual consiste en sujetar con suavidad las superficies exteriores o interiores y mecanizar desde el principio una superficie de referencia, una cara final o un elemento piloto. Las operaciones posteriores pueden tomar como referencia este nuevo punto de referencia. La secuencia correcta depende de qué cara se acopla en el ensamblaje. El taller no debe elegir automáticamente la cara extruida más conveniente si la interfaz de montaje real se encuentra en otro lugar.
| Característica o requisito del perfil | Posible itinerario del proceso | Repercusiones en el coste y la calidad |
|---|---|---|
| Nervaduras constantes y canal abierto | Mantener la forma extruida si las especificaciones del perfil cumplen con los requisitos funcionales | Mantiene la ventaja en cuanto al material principal y al tiempo de ciclo |
| Longitud de corte precisa y extremo recto | Cortar dejando margen, y después refrentar o fresar el extremo | Aporta manejabilidad y una superficie de referencia controlada |
| Orificios de fijación repetidos | Taladrar o fresar en una plantilla y, a continuación, desbarbar | El número de agujeros, el acceso de la herramienta y la carga son los factores que determinan el ciclo de repetición |
| Orificios roscados en paredes delgadas | Evaluar el espesor de la pared, el acceso y el acoplamiento | Puede que sea necesario rediseñarlo, utilizar un saliente más grueso o un inserto. |
| Almohadilla de sellado o de contacto del cojinete | Mecanizar la superficie local e inspeccionarla con respecto a un punto de referencia | Requiere una reserva de existencias y puede suponer una configuración adicional |
| Planitud rigurosa en todo el perfil | Comprobar si el mecanizado local puede satisfacer los requisitos de montaje | Puede resultar costoso o inviable en un tramo largo y sin curvas. |
La tabla es una guía para la selección de rutas, no una garantía de que cualquier extrusión vaya a cumplir una tolerancia concreta. Para elaborar un presupuesto se necesita el plano real del perfil, el estado de temple y la longitud especificados, así como el plano de la pieza acabada. Si cambia el proveedor del perfil, su variación dimensional y el estado de la superficie pueden modificar la configuración del mecanizado y el rendimiento.
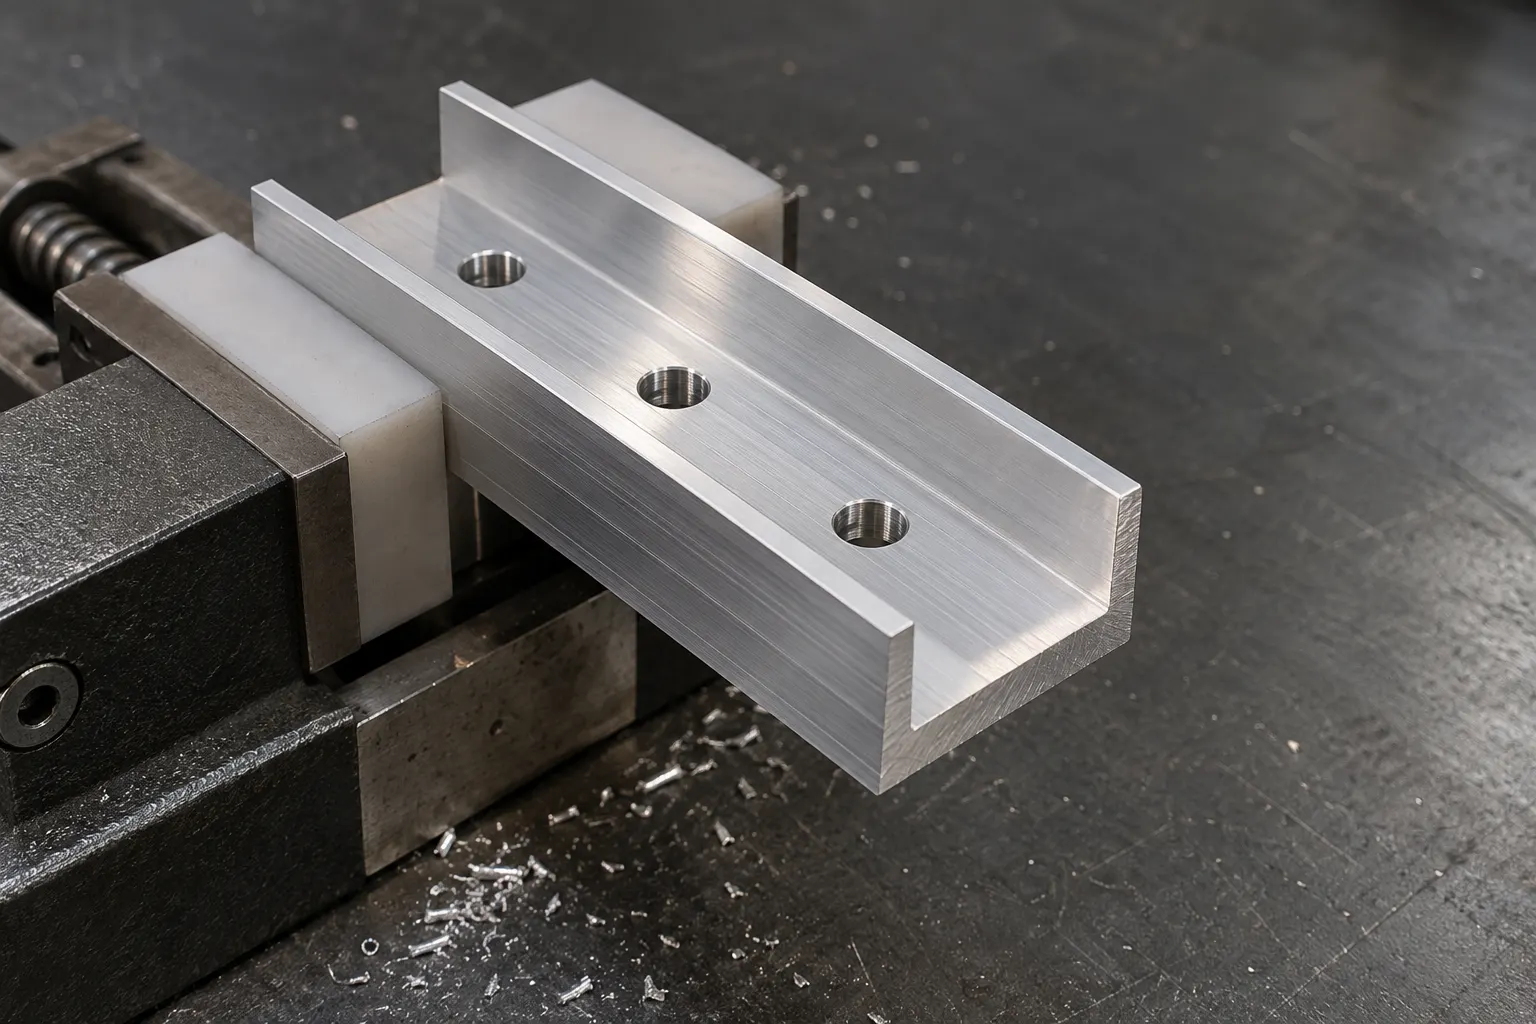
La fijación es el nexo entre un perfil variable y una disposición de orificios repetible
Una extrusión larga puede balancearse sobre la mesa de la máquina, combarse bajo las abrazaderas o recuperar su forma original tras el corte. Un perfil delgado puede colapsarse si se sujeta por su lado abierto. Las mordazas blandas, los dispositivos de sujeción anidados, los topes finales o los soportes internos pueden ser adecuados, dependiendo de la sección y la cantidad. Un prototipo puede sujetarse con un simple tornillo de banco y una indicación cuidadosa. Un pedido repetido puede justificar el uso de un dispositivo de sujeción específico que reduzca el tiempo de carga y haga que el contacto con el punto de referencia sea más uniforme. El dispositivo de sujeción tiene un coste, pero puede reducir el tiempo por pieza y la variación en un lote.
La estrategia de referencia también determina cuántas piezas se pueden mecanizar en una sola configuración. Si cada pieza en bruto tiene una superficie externa estable, un anidamiento puede ubicar varias piezas. Si cada pieza en bruto está torcida o debe orientarse a partir de una característica local, puede ser necesario realizar un palpado y una sujeción individuales. Pregunte al proveedor cómo va a localizar el perfil y si el precio presupuestado parte de la rectitud de la pieza entrante o de una curvatura máxima. Sin ese acuerdo, dos proveedores pueden presupuestar trabajos muy diferentes a partir del mismo archivo CAD.
La cantidad de existencias y el orden de entrega son importantes
Las esquinas extruidas suelen tener un radio, y la superficie del perfil puede presentar marcas o irregularidades. Si es necesario fresar una cara crítica hasta dejarla plana, el diseño de la matriz debe dejar material suficiente para el acabado. Una pared nominal acabada que ya se encuentre cerca del espesor mínimo de extrusión no puede absorber con seguridad un margen arbitrario para el fresado de la cara. Del mismo modo, el fresado de ambos extremos tras el corte con sierra requiere un margen de longitud, y el corte de la sierra afecta al rendimiento de cada longitud de fresado.
El orden de mecanizado influye en la deformación. La eliminación de una ranura larga en un lado de una extrusión delgada puede liberar tensiones o desequilibrar la rigidez. Si es imprescindible obtener un riel acabado muy recto, el plano debe definir el tramo de medición y las condiciones de apoyo, mientras que el plan de proceso debe tener en cuenta el desbaste, la liberación de la sujeción y las pasadas finales. Una indicación general sobre la planitud de un perfil largo puede carecer de sentido a menos que se especifiquen el uso de la pieza y la configuración de la inspección.
El acabado y la inspección deben coincidir con el estado real de la obra
Muchos perfiles de aluminio se anodizan o se recubren tras el mecanizado. El espesor del acabado puede afectar a los orificios, las roscas y las superficies de ajuste. Si una pieza se suministra preanodizada, las nuevas superficies mecanizadas pueden quedar sin recubrimiento y requerir una inspección de aceptación o un nuevo acabado. Indique si las dimensiones se refieren a antes o después del acabado, qué superficies requieren recubrimiento y cuáles deben enmascararse. Esto es especialmente importante para las interfaces deslizantes, los contactos eléctricos y los elementos roscados.
La inspección puede centrarse en la cadena funcional: un patrón de orificios mecanizados en relación con una base de montaje mecanizada, la longitud de extremo a extremo, las comprobaciones de roscas y un plan de muestreo para la sección tal y como sale de la extrusión. Medir todo el perfil comparándolo con un modelo sólido acabado puede generar informes costosos, al tiempo que contribuye muy poco a determinar el ajuste en el montaje. La solicitud de presupuesto debe definir qué se comprueba en cada pieza, qué se somete a muestreo y qué documentación se necesita para el primer artículo.
Directrices sobre el diseño orientado a la fabricabilidad (DFM)
1. Marcar explícitamente las superficies extruidas
No dejes que el operario tenga que adivinar si el canal interior largo es una superficie acabada. En el plano, identifica la revisión del perfil y las características aceptadas según su propia especificación. Indique cotas y puntos de referencia separados en las superficies mecanizadas. Esto evita que los proveedores añadan un fresado frontal innecesario para ajustarse a un modelo que solo pretendía mostrar la forma nominal. También evita el problema contrario: que una superficie de montaje necesaria quede sujeta a variaciones de prensado.
2. Utilizar bases de referencia locales siempre que el montaje lo permita
Si el soporte o el riel entra en contacto con el bastidor de la máquina en unos pocos puntos, plantéate mecanizar solo esas zonas de contacto en lugar de toda la longitud. Las superficies de contacto locales son más accesibles, más fáciles de inspeccionar y menos propensas a deformar un perfil flexible. Su tamaño debe ser adecuado para soportar el elemento de fijación y la carga de contacto reales. Si el equipo con el que se acopla requiere un contacto en toda su longitud, indíquelo y especifique un objetivo realista de planitud y rectitud en un tramo determinado.
3. Evita hacer agujeros en paredes inestables y en esquinas redondeadas
El taladrado a través de una pared delgada de una pieza extruida puede provocar un acoplamiento limitado de la rosca o una rotura cerca de una esquina. Sitúe los orificios en material de espesor suficiente y deje espacio para que la herramienta se acerque perpendicularmente a la superficie. Si el diseño requiere una unión roscada en una pared delgada, considere la posibilidad de utilizar un saliente integral más grueso, un perno pasante o un inserto homologado. No se debe dar por sentado que el espesor nominal de la pared que figura en el plano de embutición represente el espesor mínimo de material disponible tras aplicar las tolerancias y realizar el acabado.
4. Estandarizar los orificios y las direcciones de acceso
Una fila de orificios de montaje repetidos y del mismo diámetro puede procesarse con una lista de herramientas y un método de inspección más sencillos que una combinación de tipos de orificios, ángulos y avellanados distintos. Si los orificios se encuentran en lados opuestos de un canal, hay que valorar si el dispositivo de sujeción permite trabajar ambos lados sin necesidad de volver a sujetar la pieza. Un cambio moderado en el patrón de orificios puede eliminar toda una configuración, pero el equipo de montaje debe aprobarlo antes de que se utilice la geometría alternativa en un presupuesto.
5. Especifica claramente las condiciones de finalización
«Cortado a medida» puede referirse a un extremo aserrado con una tolerancia generosa o a un extremo recto y cepillado que se utiliza como tope de montaje. Defina la tolerancia de longitud, la perpendicularidad o la escuadra, el estado de las rebabas y si ambos extremos son funcionales. Si solo uno de los extremos encaja, una opción económica puede consistir en refrentar ese extremo y controlar el extremo opuesto con mayor flexibilidad. En el caso de los rieles largos, especifique si la longitud se mide sin apoyo o con apoyo, así como la temperatura si la dilatación térmica influye en el ajuste.
6. Diseño que permita una sujeción suave y repetible
Proporcione al proveedor una zona de sujeción segura que no dañe la superficie estética ni aplaste ninguna nervadura delgada. Un pequeño soporte interno o una lengüeta sacrificial temporal pueden simplificar el mecanizado si el diseño del perfil lo permite. Para volúmenes reducidos, evite utilizar una plantilla personalizada compleja, a menos que la tolerancia lo requiera. En el caso de la producción en serie, solicita una estimación de la amortización del dispositivo de sujeción y confirma quién corre con los gastos y quién es el propietario de cualquier utillaje específico.
7. Proporcionar el perfil en bruto como entrada controlada
Envía el plano de la sección transversal de la extrusión, el material y el estado de temple, el proveedor del perfil, la longitud en stock y las condiciones de recepción. Si ya se ha adquirido la extrusión, proporciona muestras para realizar una revisión realista de las fijaciones y el margen de material. Si aún no se ha adquirido, preséntese un presupuesto del estado de mecanizado final con supuestos claros y pregúntese si una alternativa mecanizada a partir de un lingote resulta más sensata para la cantidad inicial. No se mezclen el coste del troquel, la compra de la extrusión y el precio del taller de mecanizado en una comparación vaga del «coste de la pieza».
Desglose de costes y aspectos económicos
El mayor error a la hora de estimar Coste del mecanizado CNC secundario de perfiles extruidos de aluminio consiste en comparar el precio de un perfil en bruto con el de una pieza de lingote totalmente inspeccionada. Un componente extruido acabado conlleva al menos cuatro facturas potenciales: suministro de la matriz y del perfil, corte y mecanizado secundario, acabado y logística. Incluso cuando un único proveedor se encarga de coordinar todo ello, los factores que determinan el coste siguen siendo independientes. El comprador debe comparar la pieza entregada y aceptada con la misma revisión y cantidad.
| Elemento de coste | Por qué se mueve | Detalle de la solicitud de presupuesto que mejora la precisión |
|---|---|---|
| Matriz de extrusión y tirada mínima | Los gastos únicos de utillaje y el volumen de producción pueden ser determinantes en los programas pequeños | Facilita el volumen previsto y aclara quién suministra el perfil en bruto |
| Rendimiento del perfil y longitud de corte | La ranura de corte, el recorte de los extremos, la longitud de la pieza y los desechos determinan las piezas aprovechables | Longitud final del producto y longitud prevista de la mercancía entrante |
| Programación y accesorios | El tiempo de preparación se distribuye a lo largo del pedido; los anidamientos específicos pueden reducir el trabajo repetitivo | Solicitar los descuentos por volumen y el coste de los utillajes como hipótesis independientes |
| Ciclo de mecanizado | Número de orificios, número de roscas, acceso a las herramientas, reajuste del husillo de accionamiento y tiempo de trabajo del operario | Envía un modelo 3D completo e identifica otras posibles distribuciones de orificios |
| Desbarbado y acabado | Los canales y las paredes delgadas pueden hacer que la limpieza de los bordes y el recubrimiento requieran mucho trabajo. | Definir los criterios de aceptación de rebabas y recubrimientos por zona funcional |
| Inspección y chatarra | Las variaciones en el producto recién extruido pueden obligar a realizar mediciones adicionales o provocar rechazos cuando los puntos de referencia se eligen de forma inadecuada. | Indicar las tolerancias de perfil y un plan de inspección funcional |
| Transporte y manipulación | Los tramos largos y los múltiples traspasos entre proveedores aumentan el riesgo de transporte y de daños | Compara el coste de las piezas entregadas, el embalaje y las responsabilidades de envío |
Cuándo resulta interesante optar por la extrusión
El caso más claro es el de una sección transversal constante y estable que se repite en muchas piezas, con solo un número limitado de características secundarias. El coste del troquel se puede repartir entre un número suficiente de piezas, y el ahorro de material, en comparación con el mecanizado de un canal complejo a partir de un lingote, puede ser considerable. El perfil también debe contar con una estrategia de referencia práctica para que el taller de mecanizado pueda cargarlo y cortarlo de forma repetida. Una pieza que requiera mecanizar casi todas sus superficies tiene menos motivos para fabricarse inicialmente mediante extrusión.
En el caso de prototipos iniciales o de una demanda incierta, el fresado de lingotes puede resultar más directo, ya que evita la necesidad de un troquel a medida y una tirada mínima de extrusión. Aunque el coste por pieza acabada puede ser mayor, permite realizar revisiones geométricas más rápidas sin que el material en bruto quede obsoleto. Es habitual optar por un plan híbrido: validar el ensamblaje con prototipos mecanizados a partir de lingotes y, a continuación, pasar a un perfil extruido una vez que la sección transversal y el volumen se hayan estabilizado. La transición requiere un nuevo plan de inspección, ya que las tolerancias de las piezas en bruto subyacentes difieren.
Por qué el presupuesto de mecanizado más barato puede resultar engañoso
Una empresa puede dar por hecho que el comprador suministra piezas en bruto cortadas a medida, con extremos rectos y superficies limpias. Otra puede incluir el corte con sierra, el refrentado, el desbarbado y un informe del primer artículo. Una puede taladrar los orificios directamente en la pared tal y como sale de la extrusión; otra puede mecanizar primero una superficie de referencia. Estos presupuestos no son directamente comparables. Pida a cada proveedor que detalle las condiciones de recepción de la mercancía, el número de configuraciones, el estado de acabado, el alcance de la inspección y si se incluyen los desechos de perfiles fuera de tolerancia.
La cantidad también es importante. En una tirada piloto de 20 piezas, la planificación de los utillajes y del proceso puede ser lo más relevante. En el caso de un programa de producción en serie de 2.000 piezas, pueden cobrar mayor importancia los segundos de manipulación, la evacuación de virutas, los cambios de herramienta y la rectitud constante del perfil. Solicita presupuestos por separado para tamaños de producción realistas y volúmenes anuales, y aclara si el proveedor recibirá barras largas, longitudes de corte en bruto o piezas en bruto casi acabadas. La forma del material en stock modifica la ruta y el plan de embalaje.
Un paquete práctico de solicitud de presupuesto
Incluye el plano de perfil y su revisión, el modelo STEP de la pieza acabada, el PDF con cotas, la aleación y el estado de temple, el mapa de acabados, los puntos de referencia críticos, las indicaciones de orificios y roscas, la longitud de corte, la longitud de la materia prima, los niveles de cantidad, los requisitos de inspección y la fecha de entrega prevista. Indica qué superficies se han extruido intencionadamente. Si dispone de un diseño alternativo a partir de un lingote, inclúyalo como opción independiente para que ambas opciones puedan evaluarse en función de los mismos requisitos funcionales. Una breve nota que explique cómo se monta el componente suele aclarar más dudas que otra página de tolerancias genéricas.
Pide al proveedor de CNC que especifique las operaciones que realmente incluye en el presupuesto y cualquier condición que requiera una revisión del precio. De este modo, se garantiza la transparencia en la adquisición de perfiles extruidos, el mecanizado y el acabado. Además, permite al departamento de ingeniería modificar la disposición de los orificios o el punto de referencia antes de que se fije el coste de los accesorios de sujeción. Un presupuesto debe servir de base para la decisión de adquisición, no limitarse a ofrecer una cifra por unidad.
Conclusión y llamada a la acción
La extrusión permite ahorrar dinero cuando la sección constante sustituye a una eliminación significativa de material en bruto y el mecanizado restante sigue siendo sencillo, accesible y repetible. La rentabilidad disminuye cuando se imponen tolerancias de acabado estrictas a las superficies recién extruidas, cuando es necesario corregir el perfil en múltiples operaciones o cuando el bajo volumen de pedidos no permite amortizar el coste de las matrices y los accesorios. Unos puntos de referencia claros, un margen de material y unos requisitos de acabado permiten al proveedor fijar el precio del trabajo real.
Si necesitas evaluar Coste del mecanizado CNC secundario de perfiles extruidos de aluminio, Sube tus archivos CAD en 3D a Lauens CNC junto con el plano de la sección transversal de la extrusión, el plano de la pieza acabada, los tramos de cantidad y los requisitos críticos de montaje. Solicita una revisión gratuita de DFM y un presupuesto de fresado CNC específico para tu proyecto, y pide una comparación con el mecanizado a partir de un lingote cuando aún no tengas claro el volumen o el diseño del perfil.


