
Fragmento destacado: El presupuesto de un casquillo de bronce torneado a medida depende de la aleación y la forma del material en bruto, los ajustes del diámetro interior y exterior, el espesor de la pared, la geometría de la brida, las características de lubricación, la inspección y la cantidad. El plano debe distinguir las dimensiones en estado libre del juego necesario tras la instalación, ya que un ajuste a presión puede modificar el diámetro interior de trabajo.
Introducción
Un casquillo parece un simple anillo hasta que el montaje empieza a atascarse. Un diámetro exterior torneado puede pasar la inspección correctamente en un banco de trabajo, pero el agujero interior puede cerrarse cuando el casquillo se introduce a presión en un alojamiento. Una brida puede apoyarse sobre una rebaba en lugar de sobre el reborde previsto. Una pieza en bruto de bronce, aparentemente económica, también puede dejar una cantidad sorprendente de material que hay que eliminar mediante taladrado. Se trata de problemas de abastecimiento, no solo de mecanizado, y deben resolverse antes de emitir una orden de compra.
Al comparar Coste de un casquillo de bronce torneado a medida con CNC, la unidad útil es un componente homologado que se adapta al eje y al alojamiento reales. Un taller puede presupuestar la pieza torneada a partir de un modelo STEP, pero la solicitud de presupuesto más útil también identifica el tamaño del eje, el diámetro interior del alojamiento, el método de instalación, las condiciones de funcionamiento y la demanda anual. Lauens CNC incluye casquillos y manguitos a medida entre sus aplicaciones de torneado CNC y analiza el material, las tolerancias, la inspección y el plazo de entrega del proyecto a partir del plano.
Esta guía está dirigida a los compradores de casquillos de bronce macizo mecanizados, en particular manguitos con brida para equipos, guías, pivotes e interfaces de desgaste. No da por sentado que todos los grados de bronce, sistemas de lubricación u operaciones secundarias estén disponibles para un trabajo concreto. Esos detalles deben incluirse en la revisión del proyecto y en el presupuesto. El objetivo es mostrar qué decisiones de diseño influyen en el precio de fabricación y qué datos que faltan dificultan la comparación de las ofertas.
Análisis técnico en profundidad
Define el casquillo como una interfaz de ensamblaje
Un manguito de cojinete liso tiene dos funciones diferentes. Su diámetro exterior debe permanecer fijado en el alojamiento; su diámetro interior debe proporcionar la relación prevista con el eje. En muchos diseños, el exterior se sujeta por interferencia, mientras que el interior permite la rotación u oscilación con un juego controlado. Una versión con brida también incorpora una interfaz axial. Estas relaciones deben diseñarse conjuntamente. Ajustar el ajuste exterior sin tener en cuenta el espesor de la pared y el diámetro interior instalado puede reducir el juego que permitía que el cojinete funcionara en primer lugar.
No aplique directamente a una pieza de bronce macizo un ajuste publicado para un tipo de cojinete diferente. Los manguitos envueltos, sinterizados, de polímero y mecanizados a partir de material macizo responden de forma diferente a la instalación. El juego final depende de la aleación de bronce, el espesor de la pared del manguito, el material y la rigidez del alojamiento, el diámetro interior del alojamiento, el tamaño del eje, la temperatura y el proceso de prensado. Un plano adecuado debe indicar los requisitos funcionales e identificar el estado de inspección. Si el diámetro interior debe cumplir un límite estricto tras la instalación, especifique el alojamiento o el anillo de prueba que se utilizará para la verificación y aclare si el acabado tras la instalación forma parte del alcance del suministro.
La cadena de referencia es importante. El diámetro exterior de un casquillo puede ser redondo, pero el agujero puede ser excéntrico; la superficie de una brida puede ser plana, pero no estar perpendicular al eje del agujero. Si un eje giratorio debe girar con precisión respecto a la superficie de una carcasa, identifica el control de excentricidad o perpendicularidad pertinente. Si la pieza es solo una guía de baja velocidad con un holgura generosa, no copies las especificaciones de rodamientos de precisión que añaden operaciones sin mejorar el rendimiento.
Elige el material teniendo en cuenta el aspecto final de la pared
Se puede optar por una barra maciza, una barra con núcleo o un tubo, dependiendo de la aleación, el tamaño, el espesor de la pared, el proveedor y la cantidad. La barra maciza es fácil de sujetar y puede resultar útil para cantidades pequeñas o bridas gruesas, pero supone un desperdicio de material y tiempo de taladrado cuando el diámetro interior final es grande. Los tubos o las barras con núcleo pueden reducir el volumen a eliminar, siempre que su diámetro interior y exterior tal y como se suministran dejen suficiente material para obtener una superficie final limpia. Una pieza en bruto «casi neta» que sea demasiado excéntrica o se acerque demasiado a la dimensión final puede suponer un falso ahorro.
Especifique la aleación mediante una denominación reconocida y solicite cualquier prueba material que requiera la aplicación. El término «bronce» por sí solo no constituye una especificación de compra: el bronce para cojinetes, el bronce de aluminio y otras aleaciones de cobre difieren en cuanto a comportamiento mecánico, idoneidad frente al desgaste, disponibilidad de material en bruto y maquinabilidad. El comprador debe elegir, junto con el ingeniero de diseño, un grado adecuado en función de la carga, el movimiento, la lubricación, el entorno y los materiales de contacto; a continuación, el taller de mecanizado podrá confirmar una forma de stock viable. Evite considerar una ficha técnica genérica del bronce como prueba de que se dispone de un grado concreto en stock para su entrega inmediata.
| Elección entre diseño o abastecimiento | Posible proceso de mecanizado | Efecto sobre la cotización y la función |
|---|---|---|
| Manguito sencillo y recto con orificio de acceso | Fresado frontal, taladrado o perforación, torneado del diámetro exterior, corte de pieza, desbarbado | A menudo se trata de una secuencia de torneado compacta; comprueba el diámetro interior, el diámetro exterior y la longitud. |
| Manguito con brida y superficie de la brida controlada | Tornea la brida y el manguito siguiendo una secuencia que tenga en cuenta los puntos de referencia | Material adicional y control de la superficie de contacto; comprobar la perpendicularidad de la brida y el ajuste. |
| Diámetro interior grande en relación con el diámetro exterior | Compara una barra maciza con una barra hueca o un tubo | La forma del material en bruto y la eliminación de rebabas pueden ser factores determinantes en la rentabilidad |
| Pared delgada con límites estrechos de diámetro interior y exterior | Sujeción suave, acabado por etapas, calibración adecuada | Mayor riesgo de deformación y de defectos; el tamaño en estado libre puede variar tras el encajado a presión |
| Ranura para aceite o orificio de alimentación radial | Trayectoria de mecanizado adicional u operación secundaria | El acceso a las herramientas, el desbarbado, la limpieza y la orientación suponen un coste adicional |
| Aceptación del diámetro interior instalado | Inspección con anillo de prueba o acabado en nuestras instalaciones, si así se acuerda | La simulación del montaje o cualquier operación adicional deben indicarse explícitamente en el presupuesto. |
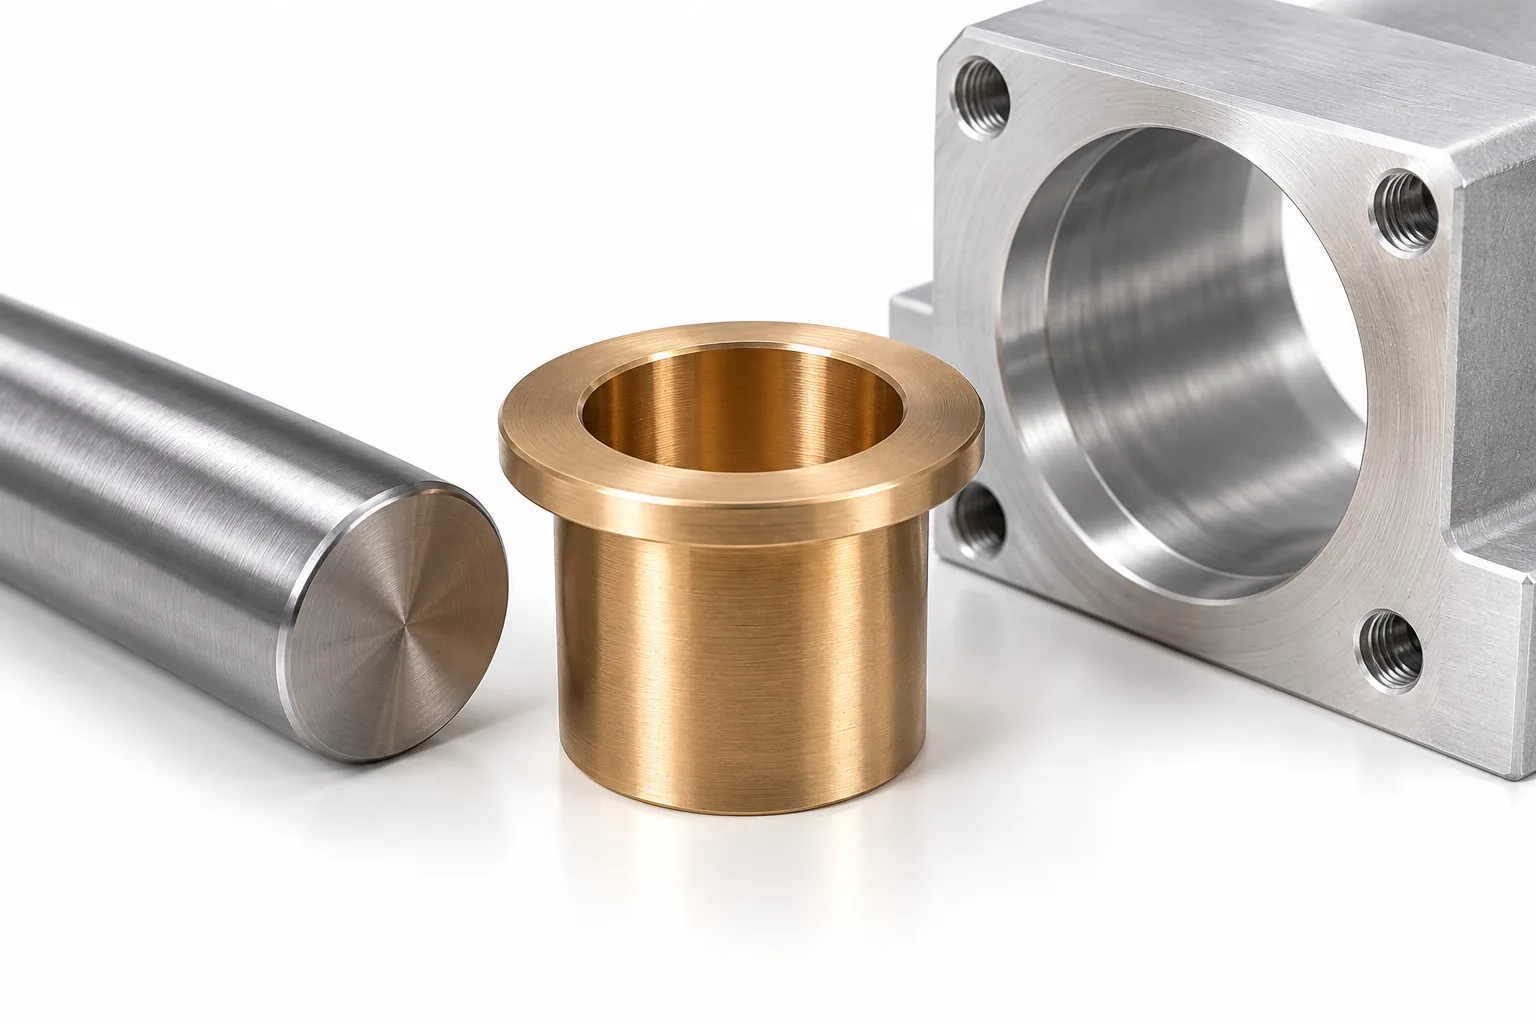
Planifica la secuencia de giro e inspección
Un taller puede realizar el desbaste del agujero y del diámetro exterior, el acabado de los diámetros críticos, el rectificado de la brida y el corte del manguito. El orden depende de la sujeción de la pieza y de qué relación sea la más importante. Si la pieza se vuelve a sujetar en el mandril para una segunda operación en el extremo opuesto, una superficie previamente acabada puede convertirse en el punto de referencia de posicionamiento y quedar marcada por unas mordazas inadecuadas. Si la concentricidad es crítica, hay que preguntar cómo se relacionan el agujero y el diámetro exterior en la configuración prevista, en lugar de dar por sentado que una tolerancia individual de diámetro aparentemente ajustada garantiza la alineación.
Las mangas delgadas requieren un cuidado especial. La presión del mandril puede hacer que el diámetro interior parezca redondo mientras está sujeto y que recupere su forma original tras soltarlo. Una brida estrecha puede deformarse si se mecaniza de forma agresiva o si la pieza se introduce a presión en un alojamiento que no la soporta. La inspección debe realizarse mediante un método adecuado al tamaño y al límite funcional: un micrómetro exterior para el diámetro exterior, un medidor de diámetro interior calibrado o un método de medición interior adecuado para el diámetro interior, y una comprobación de la superficie o de la excentricidad cuando así lo requiera el plano. Un pasador de aceptación/rechazo puede resultar útil para la aceptación, pero puede que no explique por qué falla un ajuste; puede ser necesario un registro dimensional para un nuevo diseño.
Distinguir el acabado del interior del orificio de su tamaño
La superficie de deslizamiento debe tener una textura adecuada, pero un único valor Ra no determina el rendimiento del rodamiento. Las marcas direccionales de la herramienta, la ondulación, las virutas incrustadas y una rebaba en un orificio de lubricación pueden ser más importantes que una mejora numérica marginal del acabado. Elija un requisito de acabado superficial en función de la lubricación y el movimiento, e indique dónde se aplica. Un agujero liso con una intersección de ranuras afilada puede dañar un eje o alterar la distribución del aceite. Por el contrario, pulir todas las superficies visibles puede aumentar el coste sin mejorar la interfaz de acoplamiento.
Cuando sea necesario realizar una ranura de lubricación, indique su forma, las posiciones inicial y final, la profundidad y su relación con cualquier orificio de alimentación. Asegúrese de que la ranura no atraviese una pared delgada ni deje un borde sin soporte en la zona de carga. El plan de mecanizado debe incluir el desbarbado y la limpieza; una viruta suelta de bronce en la interfaz del cojinete es un fallo de montaje que se puede evitar.
Directrices sobre el diseño orientado a la fabricabilidad (DFM)
1. Indica las cotas funcionales en el plano
Indique los límites del diámetro del eje, los límites del diámetro interior del alojamiento, los límites del diámetro exterior del casquillo y la holgura de funcionamiento deseada una vez instalado o la condición de aceptación funcional. Si el diámetro interior una vez instalado es la dimensión crítica, indíquelo claramente. Las cotas del diámetro interior en estado libre y del diámetro interior montado no son intercambiables. Especifique también la temperatura de funcionamiento y si el movimiento es continuo, oscilante u ocasional, ya que una holgura que parezca adecuada a temperatura ambiente puede no ser la adecuada para el montaje real.
2. Mantén el grosor de la pared suficiente para el método de retención elegido
Una pared delgada permite ahorrar bronce, pero es más sensible a la deformación por sujeción, mandrinado y encaje a presión. No elija el espesor de la pared basándose únicamente en el ahorro de materia prima. Revise el espesor mínimo de la pared tras la acumulación de tolerancias del diámetro exterior y el diámetro interior, y a continuación compruebe el ajuste de retención y de funcionamiento. Si es imprescindible utilizar un manguito muy fino, permita que el proveedor proponga un método práctico para sujetarlo y medirlo, en lugar de indicar una tolerancia extrema sin explicación en ambos diámetros.
3. Utiliza una brida adecuada, no una de mayor tamaño
La brida debe tener suficiente superficie y rigidez para fijarse o soportar una carga axial, pero un diámetro excesivo aumenta el tamaño de la pieza en bruto y el desperdicio de material. Defina qué cara de la brida entra en contacto con el conjunto y si la cara opuesta es meramente estética o tiene una función práctica. Proporcione un chaflán de asiento o un rebaje en los casos en que el radio de una esquina de la carcasa pueda impedir que la brida quede apoyada de forma plana. Este detalle, que no supone un gran coste, puede evitar una posición axial incorrecta que pasaría desapercibida si solo se inspeccionara el espesor de la brida.
4. Estandarizar la información accesible
Es preferible optar por una entrada de taladro sencilla, redondeos de aristas razonables y ranuras a las que pueda acceder una herramienta interna estándar. Las ranuras profundas y estrechas pueden requerir herramientas especializadas y cortes más lentos. Un orificio de lubricación radial puede requerir una segunda configuración o un funcionamiento con herramienta motorizada; si solo es necesario para conectar un depósito, confirme su tamaño mínimo efectivo y su ubicación, en lugar de fijar un diámetro arbitrario. Marque los bordes sin rebabas en la superficie de deslizamiento e identifique cualquier requisito de orientación.
5. Definir un estado de inspección realista
Un proveedor puede inspeccionar un casquillo suelto, un casquillo instalado o una muestra prensada en un anillo de ensayo específico. Se trata de distintos procedimientos de aceptación. En el caso de un programa de fabricante de equipo original (OEM), hay que acordar qué mediciones se realizan en cada pieza, cuáles se realizan por muestreo y qué ocurre si es necesaria una instalación destructiva para una prueba. Si se necesita un informe dimensional del primer artículo, hay que indicarlo en la solicitud de presupuesto. El trabajo de inspección supone un esfuerzo real y debe aparecer de forma coherente en todas las ofertas.
6. Evitar la acumulación de tolerancias desde la fase de diseño
Si el eje está fijado mediante otro cojinete situado en otra parte del conjunto, comprueba si este manguito también debe garantizar una relación coaxial ajustada. Una restricción excesiva de ambos apoyos puede provocar atascos, incluso cuando cada pieza se ajusta a sus propias especificaciones técnicas. Del mismo modo, distingue entre el ajuste de retención del diámetro exterior y el ajuste de holgura del agujero. Una nota genérica del tipo «todas las dimensiones ±0,01 mm» es un mal sustituto de un esquema de tolerancias funcional y puede encarecer desproporcionadamente un simple casquillo.
7. Solicitar descuentos por volumen y demanda recurrente
Un prototipo, un lote de 50 unidades y un lanzamiento anual recurrente pueden justificar diferentes compras de material y configuraciones. Indica los tramos de cantidad previstos y si el diseño de la pieza es estable. Un taller puede presupuestar una pieza única a partir de la barra disponible, al tiempo que evalúa una forma de almacenamiento más eficiente para los pedidos recurrentes. Mantenga claro el control de revisiones: un pequeño cambio en la geometría del agujero, la ranura o la brida puede invalidar una configuración o un plan de existencias anteriores.
Desglose de costes y aspectos económicos
La pregunta que subyace a Coste de un casquillo de bronce torneado a medida con CNC No se trata simplemente de «¿cuál es la tarifa de torneado?». Un presupuesto tiene en cuenta el material, el rendimiento del material, la preparación, el corte, las características secundarias, la inspección, el margen para desechos y el acabado o embalaje. El precio del bronce varía en función de la aleación y de las condiciones del mercado, por lo que una lista de precios fija no puede sustituir a un presupuesto actualizado. Y lo que es más importante, la unidad más barata puede tener una geometría inadecuada si no se ha tenido en cuenta el diámetro interior de la pieza.
En el caso de un diámetro interior grande, compare las opciones de material en bruto en función del rendimiento de la pieza acabada. Si es necesario taladrar y mandrinar una barra maciza a lo largo de la mayor parte de su diámetro, el comprador paga tanto por el bronce que se convierte en virutas como por el tiempo necesario para eliminarlas. El material con núcleo puede reducir ambos costes, pero solo cuando el núcleo es recto y lo suficientemente uniforme dimensionalmente como para dejar margen de mecanizado. Una comparación de precios debe incluir la cantidad mínima de pedido, las pérdidas por corte, la trazabilidad y el riesgo de que una pieza en bruto «casi neta» no pueda pulirse tanto en el diámetro interior como en el exterior.
La preparación se hace más evidente cuando se trata de cantidades reducidas. La programación, la prueba de la primera pieza, el utillaje, las mordazas o pinzas y la inspección se llevan a cabo antes de producir las piezas en serie. Una brida en un extremo puede permitir una primera preparación eficiente, pero una cara posterior crítica puede requerir un reposicionamiento. Los orificios transversales o las caras planas pueden requerir otra máquina o una disposición diferente del utillaje. Pida a los licitadores que indiquen si se incluyen los trabajos secundarios, el desbarbado, la limpieza y la inspección final; una línea de torneado que a primera vista parezca barata puede resultar costosa una vez sumados esos costes omitidos.
| Factor de coste | ¿Por qué cambia el precio? | Qué hay que entregar al proveedor |
|---|---|---|
| Aleación de bronce y forma en bruto | El precio de los materiales, la disponibilidad, la cantidad mínima de compra y el volumen de chips pueden variar | Calidad exacta o alternativas aprobadas; preferencia por barras, tubos o material con núcleo |
| Tamaño del lote y calendario de repetición | Las compras iniciales y las de reposición se reparten en diferentes cantidades | Cantidad de prototipos, tamaños de las tiradas y estimación anual |
| Tolerancia del diámetro interior y del diámetro exterior | Las herramientas, la estrategia de corte, los controles de desgaste y la calibración se vuelven más exigentes | Límites funcionales y si la aceptación es en estado libre o tras la instalación |
| Pared delgada y brida | Puede que sea necesario utilizar una sujeción suave de la pieza y realizar comprobaciones adicionales de la superficie frontal. | Espesor mínimo de la pared, referencia de asiento de la brida y función de la carga axial |
| Ranuras, orificios y calidad de los bordes | Se requieren operaciones adicionales, además del desbarbado y la limpieza | Geometría de la pieza, orientación, criterios de rebabas y trayectoria de lubricación |
| Inspección y documentación | El muestreo, el trabajo de primer artículo y los anillos de prueba especiales suponen más mano de obra | Lista de características críticas y requisitos de notificación |
| Acabado, conservación y envasado | La protección de la superficie y la segregación influyen en el rendimiento aceptado | Requisitos de limpieza, protección contra la corrosión, etiquetado y embalaje |
Cómo comparar dos ofertas de forma imparcial
Normaliza todas las ofertas según la misma revisión del plano, el mismo grado de bronce, la misma cantidad del pedido, el mismo nivel de inspección y el mismo alcance de la entrega. Compruebe si el proveedor fija el precio de un casquillo suelto o de un conjunto instalado y con dimensiones definitivas. Confirme si el material de muestra, el anillo de prueba y las piezas de acoplamiento los suministra usted o el taller. Si una oferta parte de un grado de bronce genérico y otra incluye una aleación identificada con documentación, las dos cifras se refieren a compras diferentes.
Una cotización alternativa útil puede limitarse a flexibilizar únicamente una característica no funcional. Por ejemplo, el comprador puede mantener un diámetro interior y un diámetro exterior controlados, al tiempo que permite un diámetro estético más amplio de la brida, o puede sustituir una ranura interna estrecha por una característica de lubricación accesible tras una revisión técnica. Compara la pieza revisada con los mismos requisitos de rendimiento. No renuncie al juego de montaje ni a la retención solo para alcanzar una cifra más baja; el coste de la reelaboración en un conjunto terminado puede superar el ahorro obtenido en el mecanizado.
El pliego de condiciones que da lugar a una respuesta satisfactoria
Envíe el modelo 3D y un plano en el que se indiquen el diámetro interior (DI), el diámetro exterior (DE), la longitud, la brida, los chaflanes, las ranuras y los controles geométricos del casquillo. Añada los límites del eje y del alojamiento correspondientes, o al menos sus planos. Especifique la aleación de bronce, el movimiento, la dirección de la carga, la lubricación, el entorno de funcionamiento, los descuentos por cantidad, los documentos de inspección y los requisitos de embalaje. Señalice cualquier dimensión crítica de montaje. Si el diseño aún está abierto, pida al proveedor que presupueste la configuración especificada e identifique por separado una alternativa práctica de diseño para la fabricación (DFM).
Conclusión y llamada a la acción
Un casquillo de bronce mecanizado resulta económico cuando el material de partida, la sujeción de la pieza, el esquema de ajuste y la inspección se eligen en función del montaje. El mayor coste evitable no es una sola pasada de torneado adicional, sino una interfaz mal definida que obliga a realizar presupuestos conservadores o da lugar a un casquillo que requiere reelaboración tras su instalación. Especifique primero los detalles funcionales del diámetro interior, el diámetro exterior, la brida y la lubricación; a continuación, compare los presupuestos en función de las condiciones de entrega y aceptación.
Para un análisis específico del proyecto de Coste de un casquillo de bronce torneado a medida con CNC, Sube tus archivos CAD en 3D a Lauens CNC junto con el plano en 2D del casquillo, las dimensiones del eje y la carcasa correspondientes, el tipo de bronce y los tramos de cantidad. Solicita una revisión gratuita de la fabricabilidad del diseño (DFM) y un presupuesto de torneado CNC, incluyendo cualquier cambio propuesto en la forma del material en bruto o en el ajuste que pueda reducir el coste sin comprometer la función prevista del conjunto.


