
Ausgewählter Ausschnitt: Die Kosten für einen CNC-gefrästen Kupferkühlkörper in Kleinserie hängen weniger von seinen Außenabmessungen ab als vielmehr von der Ausbeute des Kupfermaterials, der Anzahl und Tiefe der Lamellenschlitze, dem Zugang für die Werkzeuge, der Ebenheit der Grundfläche und den Prüfanforderungen. Ein Käufer kann ein zuverlässigeres Angebot erhalten, wenn er das 3D-Modell, die Zeichnung, die Anforderungen an die Wärmeleitfähigkeit, die Materialgüte, Mengenstaffeln sowie akzeptable Alternativen wie beispielsweise eine bearbeitete Grundplatte mit separatem Lamellenpaket bereitstellt.
Einführung
Die Zeichnung eines Kühlkörpers kann täuschend einfach aussehen: eine flache Platte, ein rechteckiger Wald aus Kühlrippen und vier Befestigungslöcher. Der Lieferant sieht darin jedoch etwas ganz anderes. Jeder schmale Kanal muss so geschnitten werden, dass die benachbarte Kühlrippe nicht verbogen wird, sich kein Kupfer am Werkzeug ablagert und keine Grate an Stellen zurückbleiben, an denen der Luftstrom entscheidend ist. Die Passfläche muss nach dem Materialabtrag auf der gegenüberliegenden Seite korrekt an der Wärmequelle anliegen. Wenn der Käufer für jede Oberfläche dieselbe enge Toleranz vorschreibt, könnte das Angebot eher ein messtechnisches Projekt als ein praktisches thermisches Bauteil widerspiegeln.
Für Käufer von Prototypen und Kleinserien, Kosten für einen CNC-gefrästen Kupferkühlkörper in Kleinserie sollte zusammen mit der Funktion bewertet werden. Der niedrigste Stückpreis ist irrelevant, wenn eine verzogene Basis den Übergangswiderstand erhöht, eine zu dicht angeordnete Lamellenanordnung den Lüfter unterversorgt oder ein nicht bearbeitbarer Schlitz eine Neukonstruktion erzwingt. Lauens CNC bietet maßgeschneiderte CNC-Fräsarbeiten an und führt Kupfer als Bearbeitungswerkstoff auf; eine Zeichnungsprüfung ist der richtige Weg, um festzustellen, ob eine bestimmte Geometrie, Stückzahl, Güteklasse und ein bestimmter Prüfplan mit den verfügbaren Möglichkeiten vereinbar sind.
Dieser Leitfaden richtet sich an Ingenieure und Einkäufer, die bereits über eine thermische Hüllkurve oder ein CAD-Modell verfügen und daraus ein angebotsreifes Bauteil erstellen müssen. Er erläutert, wo sich Bearbeitungszeiten summieren, welche Maße einer genauen Kontrolle bedürfen, wann es sich lohnen kann, eine alternative Konstruktion in Betracht zu ziehen, und welche Informationen verhindern, dass ein Lieferant vermeidbare Unsicherheiten in seine Preisgestaltung einfließen lässt.
Technischer Tiefgang
Beginnen Sie mit dem Wärmepfad, nicht mit der Anzahl der Kühlrippen
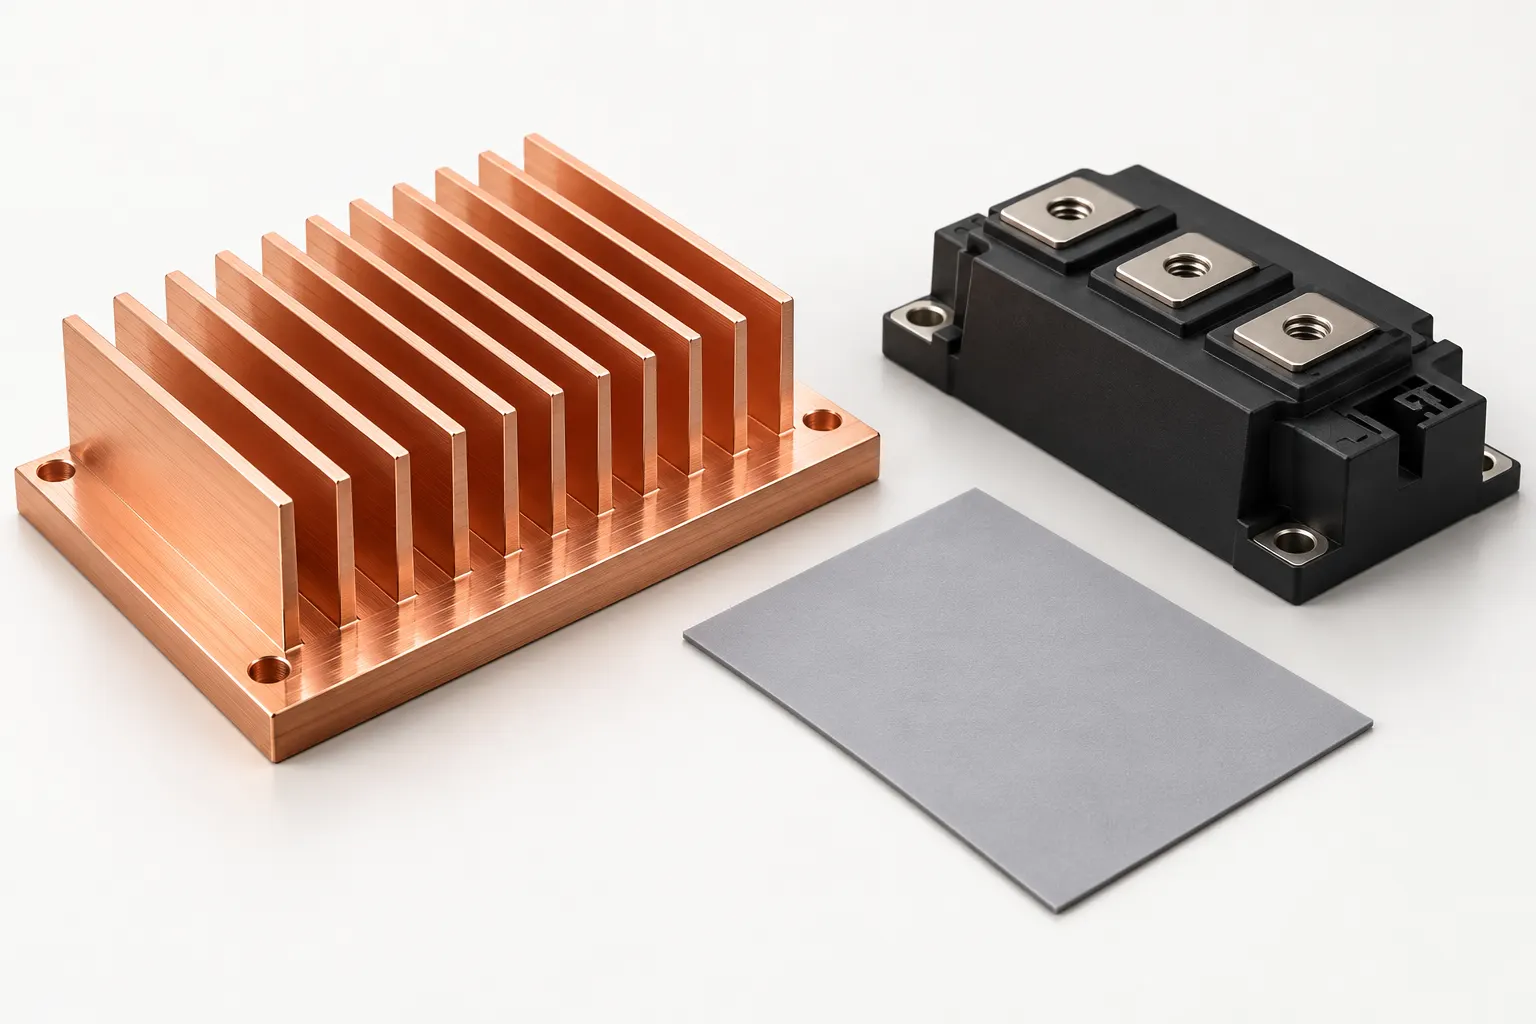
Die Wärme muss vom Bauteil durch das Schnittstellenmaterial, über den Sockel, in die Kühlrippen und schließlich in die strömende Luft geleitet werden. Jedes Segment kann dabei eine entscheidende Rolle spielen. Ein dickerer Sockel kann zwar die Wärme von einer konzentrierten Quelle verteilen, erhöht jedoch auch den Kupferverbrauch, die Masse und möglicherweise die Bearbeitungszeit. Eine größere Rippenfläche ist nur dann von Vorteil, wenn die Luft bei dem verfügbaren Lüfterdruck durch die Kanäle strömen kann. Eine sehr dichte Anordnung kann den Druckabfall erhöhen und die Reinigung erschweren. Daher kann eine Konstruktion, die lediglich die Anzahl der Rippen maximiert, sowohl die Herstellungskosten als auch die Betriebstemperatur erhöhen.
Bei einer Angebotsanfrage ist zwischen folgenden Punkten zu unterscheiden: Kontaktfläche von den kosmetischen Oberflächen. Die Kontaktfläche muss unter Umständen eine bestimmte Ebenheit und Rauheit aufweisen und eine geschützte Handhabung erfordern. Für die Lamellenspitzen gelten oft nicht dieselben Anforderungen. Geben Sie an, ob als Wärmeleitmedium Fett, ein Pad oder ein anderes spezifiziertes Material verwendet wird und ob das Modul an zwei oder vier Punkten geklemmt wird. Diese Entscheidungen beeinflussen, wie die Basis zu prüfen ist und ob die Klemmung Verformungen korrigiert oder verschlimmert.
Warum das Fräsen von Kupferlamellen teuer ist
Kupfer wird wegen seiner Wärmeleitfähigkeit geschätzt, doch seine Duktilität stellt die Zerspanung vor Herausforderungen. Eine nicht scharfe Schneide kann das Material verschmieren, anstatt es sauber abzuscheren. Späne können sich in einem tiefen, schmalen Kanal ansammeln. Ein schlankes Werkzeug kann sich verbiegen, was zu konischen Schlitzen und ungleichmäßiger Rippendicke führt. Dünne Rippen können beim Schruppen, Entgraten und bei der Handhabung vibrieren oder sich verbiegen. Die gängige Bearbeitungsreihenfolge schützt in der Regel die Basis und die Rippenansätze, entfernt das Hauptmaterial in stabilen Durchgängen und lässt dort, wo es die Funktion erfordert, eine kontrollierte Schlichtzugabe zurück.
Die Nutbreite ist ein entscheidender Kostenfaktor, da sie den Werkzeugdurchmesser bestimmt. Das Verhältnis von Finnenhöhe zu Nutbreite ist ein nützlicher Anhaltspunkt für den Werkzeugzugang; mit steigendem Verhältnis werden die Steifigkeit und der Spanabtransport schwieriger. Dies ist jedoch keine allgemeingültige Grenze für die Bearbeitbarkeit. Die Geometrie des Fräsers, die Spindelleistung, die Reichweite, die Güteklasse und die Aufspannung spielen ebenfalls eine Rolle. Bitten Sie einen Lieferanten, das genaue CAD-Modell zu prüfen, bevor Sie einen Mindestabstand festlegen. Das Gleiche gilt für die Inneneckenradien am Boden der Nuten: Ein realistischer Radius gibt dem Fräser Spielraum zum Arbeiten und kann zusätzliche Nachbearbeitungsschritte reduzieren.
| Entwurfsentscheidung | Auswirkungen auf die Bearbeitung | Was ist in der Angebotsanfrage anzugeben? |
|---|---|---|
| Breiterer Lamellenkanal | Ermöglicht den Einsatz eines steiferen Schneidwerkzeugs und eine zuverlässigere Spanabfuhr; kann die Zeit für das Einstechen verkürzen | Zulässige Mindestkanalbreite und thermische Luftstrombeschränkung |
| Höhere oder schmalere Flossen | Erhöht das Risiko von Durchbiegung, Graten, Handhabungs- und Prüfproblemen | Funktionale Mindestdicke der Lamellen und zulässige optische Abweichungen |
| Dickerer Boden | Es wird mehr Material verbraucht, was jedoch die Verteilung verbessern und Verformungen entgegenwirken kann | Grundfläche der Wärmequelle, Befestigungslast und zulässige Masse |
| Kontrollierte Kontaktebenheit | Erfordert möglicherweise eine spezielle Anlage für die Endbearbeitung und Prüfung | Bezugspunkt, Messbereich, Ebenheitsgrenze und Prüfmenge |
| Integrierte versus separate Lamellen | Durch das integrierte Fräsen entfällt eine Fuge; bei einem separaten Lamellenpaket kann die Zeit für das Einfräsen der Nuten kürzer sein. | Ob eine zusammengestellte Alternative für die Bewertung in Frage kommt |
Die Tabelle dient als Grundlage für den konstruktiven Austausch und stellt keine Zusicherung dar, dass eine bestimmte Geometrie bestimmte Kosten oder Toleranzen erfüllt. Die thermische Leistung muss unter Berücksichtigung der tatsächlichen Wärmebelastung, des Luftstroms, der Ausrichtung und der Schnittstellenbedingungen analysiert oder getestet werden. Ebenso sollte die Fräsbarkeit anhand der Umrisse des Bauteils und des Werkzeugwegs beurteilt werden und nicht anhand eines isolierten Wertes für die Rippendicke, der von einem anderen Anbieter übernommen wurde.
Ebenheit der Grundfläche, Grate und Prüfstrategie
Die Grundfläche kann sich verschieben, wenn auf einer Seite eine große Menge Kupfer abgetragen wird. Restspannungen, Spannkräfte und ungleichmäßiger Materialabtrag können sich alle auf die fertige Oberfläche auswirken. Ein guter Prozessplan berücksichtigt daher, wann die Gegenfläche bearbeitet wird, wie das Teil abgestützt wird und ob die Endkontrolle im freien Zustand oder unter definierter Fixierung erfolgt. In der Zeichnung sollten der Bezugspunkt und die relevante Kontaktfläche angegeben sein. Die Forderung nach einer hohen Ebenheit über dekorative Überstände hinweg kann zusätzlichen Arbeitsaufwand verursachen, ohne den thermischen Kontakt zu verbessern.
Grate verdienen dieselbe Aufmerksamkeit wie Maße. Bei Kupfer kann es zu einer gewalzten Kante um Befestigungslöcher und an den Rippenenden kommen. Grate in einem Luftstromkanal verringern die lichte Breite, und Grate an der Kontaktfläche können dazu führen, dass ein Kühlkörper nicht richtig am Bauteil anliegt. Legen Sie die Akzeptanz von Graten je nach Lage fest: Eine Kontaktfläche sollte sauber und geschützt sein; für Rippenkanten kann eine separate, realistische Anforderung an die Kantenabrundung gelten. Die Forderung nach einer pauschalen, aggressiven Entgratung an jeder schlanken Rippe kann das Merkmal verformen, das Sie eigentlich erhalten wollten.
Die Prüfung sollte sich nach der Funktion richten. Ein sinnvoller Plan sollte die Passfläche, das Befestigungslochmuster, die Gesamtabmessungen, die ausgewählten Rippenkanalbreiten und den Zustand hinsichtlich Graten visuell überprüfen. Das Vermessen jeder Lamelle an jedem Einzelteil kann wesentlich teurer sein als eine Stichprobenprüfung bei einem stabilen Prozess, insbesondere bei einer kleinen Charge. Falls Rückverfolgbarkeit oder eine vollständige Prüfung unerlässlich sind, geben Sie dies in der Angebotsanfrage an, damit das Angebot den tatsächlichen Arbeitsaufwand und das Berichtsformat berücksichtigt.
Leitlinien zur fertigungsgerechten Konstruktion (DFM)
1. Stellen Sie den größtmöglichen Lamellenabstand ein, den Ihr thermisches System zulässt.
Bevor Sie sich für einen sehr feinen Rippenabstand entscheiden, prüfen Sie die tatsächliche Lüfterkennlinie oder die Anordnung bei natürlicher Konvektion. Bei Zwangsbelüftung muss der Druckabfall durch den Kühlkörper in Verbindung mit dem Luftkanal und dem Lüfter berücksichtigt werden; bei natürlicher Konvektion sind Ausrichtung und ungehinderte Strömungswege entscheidend. Wenn zwei Rippenanordnungen dasselbe thermische Ziel erfüllen, geben Sie beide an. Breitere Kanäle ermöglichen den Einsatz eines stabileren Werkzeugs, weniger Durchgänge, eine sauberere Spanabfuhr und eine einfachere Inspektion. Dokumentieren Sie die Luftströmungsrichtung, damit die Werkstatt nicht die falsche Achse optimiert.
2. Unterscheidung zwischen analytischer Geometrie und darstellender Geometrie
Kennzeichnen Sie die Kontaktfläche der Wärmequelle, die Positionen der Befestigungslöcher, die maximale Hüllkurve und etwaige Sperrbereiche als funktional. Weisen Sie der verbleibenden Lamellengeometrie sinnvolle Toleranzen zu, die die thermischen Auslegungsspielräume widerspiegeln, anstatt die Standardwerte der Zeichnung zu übernehmen. Vermeiden Sie es, eine enge Profiltoleranz auf das gesamte Modell anzuwenden, wenn nur die Schnittstelle und die Befestigungsbeziehung von Bedeutung sind. Ein Bezugssystem sollte die Kontaktfläche so mit den Befestigungsmerkmalen in Beziehung setzen, wie es der tatsächlichen Funktionsweise der Baugruppe entspricht.
3. Lassen Sie Platz für den Einstich des Fräsers und einen tatsächlichen Wurzellradius
Schmale Rippenkanäle mit quadratischem Boden deuten auf einen Fräser hin, dessen Einsatz schwierig oder ineffizient sein könnte. Sehen Sie eine Wölbung oder Entlastung an der Wurzel vor, sofern dies den thermischen Kontakt oder den Luftstrom nicht beeinträchtigt. Halten Sie benachbarte Vorsprünge, Verbindungselemente und Rippen nach Möglichkeit aus dem Arbeitsbereich des Werkzeugs fern. Wenn eine Kühlrippe vor einem Hindernis enden muss, sollten Sie erwägen, die Konstruktion in besser zugängliche Reihen aufzuteilen oder die Anordnung der Befestigungspunkte zu ändern. Bitten Sie um eine Überprüfung der Werkzeugzugänglichkeit, solange die Geometrie noch bearbeitbar ist.
4. Halten Sie die montierten Lasten von empfindlichen Lamellen fern
Bringen Sie Schraubenköpfe, Unterlegscheiben und Klemmen an der Grundplatte oder einer dafür vorgesehenen Erhebung an, nicht an den Lamellenspitzen. Sorgen Sie für einen ausreichenden Freiraum für Werkzeuge bei der Montage. Wenn das Befestigungselement ein Wärmeleitpad zusammendrückt, legen Sie den vorgesehenen Aufbau und den Klemmzustand fest. Eine ungleichmäßige Befestigung kann eine dünne Grundplatte verziehen, selbst wenn die Ebenheit im freien Zustand die Prüfung besteht. Ein paar zusätzliche Millimeter Auflagefläche um die Bohrungen herum können kostengünstiger sein als die Vorgabe einer sehr engen bearbeiteten Ebenheit, um Montageverformungen auszugleichen.
5. Überdenken Sie die Lücke und die Konstruktion
Bei Einzelstücken und Kleinserien kann eine aus einem Stück gefertigte, integrierte Konstruktion attraktiv sein, da sie einen separaten Fügeprozess vermeidet und eine kundenspezifische Montage ermöglicht. Bei höheren Stückzahlen oder extremer Lamellendichte sollten Extrusion, Skiving oder ein separates Lamellenpaket in Betracht gezogen werden. Jedes Verfahren hat Auswirkungen auf die Werkzeugausstattung, die Geometrie, die thermische Verbindung und die Qualifizierungsarbeiten. Lauens CNC sollte den verifizierten CNC-Umfang anbieten; wenn die Konstruktion auf einem anderen Verfahren basiert, fragen Sie ausdrücklich nach, ob dieses beschafft werden kann oder ob die CAD-Daten für die Fräsbearbeitung angepasst werden müssen. Gehen Sie nicht allein aufgrund eines Renderings von einem bestimmten Produktionsweg aus.
6. Wählen Sie Material und Ausführung bewusst aus
Geben Sie die Kupfersorte sowie etwaige Anforderungen an die Leitfähigkeit oder die mechanischen Eigenschaften an; der Begriff „Kupfer“ allein lässt Raum für Mehrdeutigkeiten. Ein Materialwechsel kann die Leitfähigkeit, die Härte, die Verfügbarkeit und das Bearbeitungsverhalten beeinflussen. Wenn die Gegenfläche für den thermischen Kontakt unbeschichtet bleiben muss, kennzeichnen Sie diese als „Finish-Maske“ oder „geschützte Oberfläche“. Beschichtungen und optische Oberflächenbehandlungen sollten hinsichtlich ihrer Auswirkungen auf den Kontakt, das Korrosionsverhalten, die elektrische Isolierung und die Montage bewertet werden. Lauens CNC verfügt über eine Seite zum Thema Kupfer, allerdings müssen die Güteklasse und die Oberflächenbeschaffenheit eines bestimmten Kühlkörpers noch im Angebot bestätigt werden.
7. Legen Sie eine Zeichnung vor, die thermische und mechanische Fragen klärt.
Senden Sie uns ein STEP- oder ein anderes verwendbares 3D-CAD-Modell sowie eine 2D-Zeichnung mit den Abmessungen des Geräts, der Wärmebelastung, der Umgebungs- oder Einlasstemperatur, einer Schätzung des Luftstroms, dem Befestigungsmuster, dem Material der Schnittstelle, den Anforderungen an die Kontaktfläche sowie den jährlichen und anfänglichen Stückzahlen. Geben Sie an, ob Lüfter, Luftkanal und Gehäuse bereits feststehen. Eine Maschinenbauwerkstatt kann die thermische Leistung nicht allein anhand der Geometrie bestätigen, doch diese Angaben helfen ihr dabei, die Empfehlung einer kostengünstigeren Form zu vermeiden, die gegen die tatsächlichen Betriebsbedingungen verstößt.
Kostenaufschlüsselung und Wirtschaftlichkeit
Der beste Weg, um zu beurteilen, Kosten für einen CNC-gefrästen Kupferkühlkörper in Kleinserie besteht darin, den Preis in wiederkehrende und einmalige Komponenten aufzuschlüsseln. Der Kaufpreis umfasst den Rohling, die Programmierung, die Spannvorrichtung, den Werkzeugverschleiß, die Bearbeitungszeit, das Entgraten, die Endbearbeitung, die Prüfung, die Ausschussquote sowie jegliche Verpackung zum Schutz der Lamellen. Ein ausführlicheres Angebot auf der Grundlage dieser Annahmen kann aussagekräftiger sein als ein einzelner attraktiver Stückpreis, bei dem wichtige Prüfschritte unberücksichtigt bleiben.
| Kostenfaktor | Warum sich das Zitat ändert | Maßnahmen des Käufers |
|---|---|---|
| Kupferqualität und Rohteilgröße | Die Rohstoffpreise, die Verfügbarkeit und die anfallenden Verschnittabfälle variieren | Geben Sie die Güteklasse an, lassen Sie gegebenenfalls ein geprüftes Äquivalent zu und geben Sie Mengenstaffeln an |
| Anzahl der Lamellen, Spaltbreite und Höhe | Tiefere Nuten erhöhen die Länge der Werkzeugbahn, das Risiko bei empfindlichen Werkzeugen und den Aufwand beim Entgraten. | Teilen Sie die thermischen Mindestwerte mit und bitten Sie um einen Ausweichflughafen mit größerem Abstand |
| Einrichtung und Werkstückspannung | Mehrere Ausrichtungen oder individuelle Unterstützung verursachen einen einmaligen Zeitaufwand | Ein stabiles Bezugssystem bereitstellen und den Kontakt der Vorrichtung mit nicht funktionalen Flächen zulassen |
| Oberflächenbeschaffenheit und Ebenheit der Kontaktfläche | Möglicherweise sind eine sorgfältige Endbearbeitung, eine schonende Handhabung und messtechnische Prüfungen erforderlich | Nur die funktionale Aufstandsfläche und die Methode zur Zustandsprüfung kontrollieren |
| Befestigungslöcher und Gewinde | Zusätzliche Arbeitsschritte wie Bohren, Gewindeschneiden, Entgraten und Prüfen | Befestigungselemente standardisieren und Bohrungen zugänglich halten |
| Menge und Prüfstufe | Die Einrichtung verteilt sich auf mehr Einheiten, während der Umfang der vollständigen Überprüfung mit jeder Einheit zunimmt. | Bitte fragen Sie die Preise für Prototypen, Pilotmengen und Serienmengen separat an |
Warum das billigste Material nicht immer das billigste Bauteil ist
Aluminium kann die Rohteilkosten und das Gewicht senken, doch erfordert die Gesamtlösung möglicherweise eine größere Grundfläche, eine andere Lamellengeometrie oder eine andere Schnittstelle, um das gleiche thermische Ziel zu erreichen. Kupfer kann bei einer konzentrierten Wärmequelle sinnvoll sein, ist jedoch dichter und verursacht oft höhere Material- und Bearbeitungskosten. Ein fairer Vergleich setzt voraus, dass Arbeitszyklus, Temperaturanstieg, Außenabmessungen, Luftstrom, Befestigungsschema und Qualifikationsanforderungen konstant gehalten werden. Vergleichen Sie kein Kupferbauteil, für das eine enge Kontakttoleranz angegeben ist, mit einem Aluminiumbauteil, bei dem diese Anforderung entfällt.
Eine Möglichkeit, das Risiko zu kontrollieren, besteht darin, zwei Angebote einzuholen: das Basis-CAD-Modell aus Kupfer und eine vom Lieferanten geprüfte DFM-Variante. Bei dieser Variante könnten beispielsweise Kühlrippenkanäle geöffnet, die Fußgeometrie abgeschwächt, das Befestigungsmuster vereinfacht oder die Ebenheitsvorgabe auf die tatsächliche Grundfläche des Bauteils eingegrenzt werden. Das Entwicklungsteam kann dann prüfen, ob die vorgeschlagenen Änderungen innerhalb der thermischen Sicherheitsmarge bleiben. Einsparungen ergeben sich durch den Wegfall nichtfunktionaler Arbeitsschritte, nicht durch eine stillschweigende Lockerung der Anforderungen, die den Betrieb der Baugruppe gewährleisten.
Die Wirtschaftlichkeit von Prototypen und Serienproduktion unterscheidet sich
Bei Prototypenmengen können Programmierung und Vorrichtungsbau den Stückpreis maßgeblich beeinflussen. Das bedeutet jedoch nicht, dass das Bauteil bei einer genehmigten Losgröße von Natur aus teuer ist. Bei Serienmengen gewinnen Zykluszeit, Werkzeugstandzeit, Gleichmäßigkeit der Grate und Prüfdurchsatz an Bedeutung. Fragen Sie nach Preisnachlässen bei realistischen Prognosemengen und einer separaten Position für etwaige Erstmusterberichte, Materialzertifikate oder Sonderverpackungen. Sollte sich die Konstruktion nach thermischen Tests ändern, erklären Sie dies dem Lieferanten; ein flexibler Prototypenansatz kann wirtschaftlich sinnvoller sein als die Optimierung eines Merkmals, das später wegfällt.
Auch der Zeitplan wirkt sich auf die Wirtschaftlichkeit aus. Eine eilige Fertigung erfordert möglicherweise Lagerbestände, vereinfachte Vorrichtungen oder einen kostspieligeren Werkzeugweg; eine geplante Charge ermöglicht hingegen einen durchdachteren Prozess. Geben Sie den tatsächlich benötigten Termin an und unterscheiden Sie zwischen Prototypenvalidierung und Produktionsbedarf. Vermeiden Sie es, eine projektspezifische Zusage durch eine allgemeine „Standard-Lieferzeit“ zu ersetzen. Geometrie, Materialverfügbarkeit, Prüfumfang und Stückzahl bestimmen das Angebot und den Zeitplan.
Was ein Zitat dir vermitteln sollte
Um einen aussagekräftigen Vergleich auf gleicher Basis zu erhalten, sollten Sie nachfragen, ob das Angebot Angaben zur Kupfergüte, zur Anzahl der Rüstvorgänge, zur Entgratungsmethode, zur geschützten Kontaktfläche, zur definierten Oberflächenbeschaffenheit, zu den Prüfpunkten und zur Verpackung enthält. Behandeln Sie etwaige Annahmen zur thermischen Leistung als Konstruktionsvorgaben Ihres Ingenieurteams und nicht als Garantien des Herstellers. Wenn der Anbieter einen alternativen Rasterabstand oder eine andere Lamellendicke vorschlägt, fordern Sie die entsprechend angepasste Zeichnung oder das Modell an, bevor Sie den Preis akzeptieren. Dadurch wird das Angebot zu einer kontrollierten technischen Entscheidung.
Fazit und Aufruf zum Handeln
Ein Kupferkühlkörper für Kleinserien ist anfragebereit, wenn für den Wärmepfad, den Luftstrom, den Zugang zu den Kühlrippen, die Kontaktfläche und die Befestigungsmerkmale klare Prioritäten festgelegt sind. Die Dichte der Kühlrippen allein bestimmt nicht die Leistung, und eine pauschale enge Toleranz identifiziert selten die tatsächliche Ursache für thermische Risiken. Die aussagekräftigste Angebotsanfrage zeigt auf, was unbedingt funktionieren muss, was sich ändern darf und wie viele Teile in jeder Phase benötigt werden.
Wenn Sie vergleichen Kosten für einen CNC-gefrästen Kupferkühlkörper in Kleinserie für einen Prototypen oder den Produktionsstart, Laden Sie Ihre 3D-CAD-Dateien bei Lauens CNC hoch mit der Zeichnung, der Kupfergüte, Mengenstaffeln, Angaben zur Wärmeleitfähigkeit sowie den wesentlichen Prüfanforderungen. Fordern Sie eine kostenlose DFM-Prüfung und ein projektspezifisches Angebot an, einschließlich einer praktischen alternativen Geometrie, mit der sich die Bearbeitungskosten senken lassen, ohne die von Ihnen definierten funktionalen Anforderungen zu beeinträchtigen.


