
Ausgewählter Ausschnitt: Bei einem kleinen PEEK-Bearbeitungsauftrag können die Kosten für zugekauftes Material, Rüstzeit, Materialgüte und Prüfung höher ausfallen als die sichtbare Zerspanungszeit. Ein Angebot wird zuverlässiger, wenn darin die genaue PEEK-Sorte und die Rohteilform genannt, die Funktionstoleranzen angegeben und die Prototypenmenge von der Serienproduktionsmenge getrennt werden. Vermeiden Sie es, Annahmen aus dem Metallbau auf Kunststoffbauteile zu übertragen, deren Abmessungen sich mit der Temperatur und durch die Einspannung ändern.
Einführung
Zwei Lieferanten können dieselbe PEEK-Halterung begutachten und dennoch völlig unterschiedliche Angebote unterbreiten. Der eine geht von ungefülltem Kunststoff in Plattenform und einer allgemeinen Profiltoleranz aus. Der andere geht von kohlenstoffgefülltem Material, einer schwer zu beschaffenden Dicke und einer vollständigen Prüfung jeder Aussparung aus. In der Zeichnung steht möglicherweise nur „PEEK“ und „±0,05 mm, sofern nicht anders angegeben“. Der Preisunterschied ist nicht unbedingt ein Zeichen dafür, dass ein Lieferant ineffizient ist; er kann auch bedeuten, dass unterschiedliche, fertig gelieferte Teile angeboten werden.
Ein Käufer, der auf der Suche nach Kosten für die CNC-Bearbeitung von PEEK in Kleinserien geht in der Regel über die Materialrecherche im Einführungsstadium hinaus. Sie verfügen über ein Modell, ein Testprogramm und einen Auftrag über vielleicht einige wenige bis zu einigen hundert Bauteilen. Ihre eigentlichen Fragen lauten, ob sich die Konstruktion verformungsfrei bearbeiten lässt, welche Toleranzen den Montage- und Betriebsbedingungen standhalten müssen und ob die Materialausbeute einen Prototypen wirtschaftlich macht. Der von Lauens CNC veröffentlichte Service zur Kunststoffbearbeitung umfasst PEEK und akzeptiert CAD-Dateien zur technischen Prüfung; das Angebot sollte diese Fragen anhand der tatsächlichen Zeichnung klären.
Dieser Leitfaden befasst sich mit gefrästen PEEK-Platten, Trägern, Isolierhalterungen, Ventilkomponenten und anderen kundenspezifischen Teilen in Kleinserien. Er erläutert die dem Angebot zugrunde liegenden Fertigungsoptionen, ohne dabei zu suggerieren, dass ein allgemeiner Stückpreis die Anforderungen hinsichtlich Geometrie, Werkstoffsorte, Menge und Qualität ersetzen könnte.
Technischer Tiefgang
Geben Sie die Güteklasse an, bevor Sie Preise vergleichen
„PEEK“ ist eine Polymerfamilie und keine vollständige Beschaffungsspezifikation. Ungefüllte Typen, glasgefüllte Typen und kohlenstoffgefüllte Typen unterscheiden sich hinsichtlich Steifigkeit, Verschleißverhalten, Aussehen, Bearbeitbarkeit und verfügbarer Abmessungen. Gefüllte Typen können eine höhere Abrasivität gegenüber Werkzeugen aufweisen, und ihr Fasergehalt kann Kanten und das Oberflächenbild beeinflussen. Sie sind nicht automatisch mit ungefülltem Material austauschbar. Wenn für die Anwendung Anforderungen hinsichtlich Elektrizität, Gleitverhalten, Chemie, Temperatur, Sauberkeit oder gesetzlicher Vorschriften bestehen, geben Sie bitte den genauen Materialtyp und die für die Bestellung erforderlichen Unterlagen an.
Wenn ein bestimmter Hersteller und eine bestimmte Güteklasse zwingend vorgeschrieben sind, nennen Sie diese. Wenn Äquivalente zulässig sind, legen Sie die Eigenschaften und das Zulassungsverfahren fest, anstatt dem Zerspaner einen mehrdeutigen Handelsnamen zu nennen. Ein Lieferant kann die Materialbeschaffung nicht fair kalkulieren oder eine kostengünstigere Alternative vorschlagen, ohne zu wissen, was geändert werden darf. Bei Prototypen, die lediglich die mechanischen Grenzwerte prüfen, kann eine alternative Güteklasse akzeptabel sein. Bei einem qualifizierten Serienentwurf ist ein Materialaustausch möglicherweise untersagt. Geben Sie diese Unterscheidung in der Angebotsanfrage an.
Lagerbestandsgröße und -ausrichtung sind oft die versteckten Kosten
PEEK wird in der Regel als Stange, Platte oder in einer anderen Halbzeugform bezogen. Ein gefrästes Bauteil, das die Standarddicke einer Platte nur geringfügig überschreitet, kann dazu führen, dass die nächstgrößere Größe gekauft werden muss, wobei ein hoher Anteil als Späne abgetragen wird. Der kleinste umschließende Rahmen im CAD-Modell ist nicht alles: Der Rohling benötigt Planfräszugabe, Greifflächen und manchmal auch Restmaterial, um dünne Strukturen während der Bearbeitung zu stützen. Bei einer kleinen Losgröße muss ein Lieferant möglicherweise eine ganze Länge teuren Rohmaterials kaufen, auch wenn für den Auftrag nur ein Teil davon verbraucht wird.
Auch die Ausrichtung spielt eine Rolle. Eine dünne, flache Halterung lässt sich in der Regel besser aus Blech verschachteln als aus einer Stange mit großem Durchmesser zu schneiden. Eine überwiegend rotationssymmetrische Hülse eignet sich möglicherweise besser für die Stangenbearbeitung und das Drehen als für das Fräsen aus Blech. Wenn das Material richtungsabhängige Eigenschaften aufweist oder die Anwendung eine bevorzugte Ausrichtung vorschreibt, teilen Sie dies dem Lieferanten mit. Das kostengünstigste Verschachtelungsmuster ist keine sinnvolle Einsparung, wenn es gegen die funktionalen Spezifikationen des Bauteils verstößt.
| Auswahl der Angebotsanfrage | Möglicher Nutzen | Kosten- oder technisches Risiko | Was ist anzugeben? |
|---|---|---|---|
| Ungefülltes PEEK | Kann für Bauteile geeignet sein, die die Eigenschaften des Basispolymers erfordern | Aktienkurs, thermische Bewegung und Flexibilität bei geringen Merkmalen | Genaue Güteklasse, Lagerform, Einsatzumgebung |
| Mit Glas- oder Kohlenstofffasern verstärkter PEEK | Unterschiedliches Steifigkeits-, Verschleiß- oder Maßverhalten | Materialverfügbarkeit, abrasive Fasern, Kantenqualität | Art und Gehalt des Füllstoffs; Zulassung von Alternativen |
| Blechmaterial | Effizient bei breiten, flach gefrästen Geometrien | Dickenanstieg und geringe Ausbeute bei tiefen Taschen | Zulässige Gesamtdicke und Sichtflächen |
| Stangenmaterial | Natürliche Ausgangsform für gedrehte Ringe und Hülsen | Unwirtschaftlich bei breiten prismatischen Formen | Ob eine Abbiegung zulässig ist |
| Prototypen und Serienchargen | Es können verschiedene Abschreibungsmodelle geprüft werden | Eine bestimmte Menge kann einen späteren, besseren Prozess verbergen | Probemenge, Freigabemenge, Jahresprognose |
Ein schwerwiegender Kosten für die CNC-Bearbeitung von PEEK in Kleinserien In der Überprüfung sollten die Größe des gekauften Rohmaterials und die erwartete Ausbeute an Rohlingen angegeben werden. Eine geringfügige Änderung im CAD-Modell, durch die ein weiteres Teil pro Platte untergebracht werden kann oder eine Zunahme der Wandstärke vermieden wird, kann mehr einsparen als eine drastische Verkürzung der Bearbeitungszykluszeit. Diese Änderungen bedürfen der Genehmigung durch die Konstruktionsabteilung, insbesondere wenn Wandstärke oder Steifigkeit eine Rolle spielen.
Umgang mit Hitze, Stress und Compliance
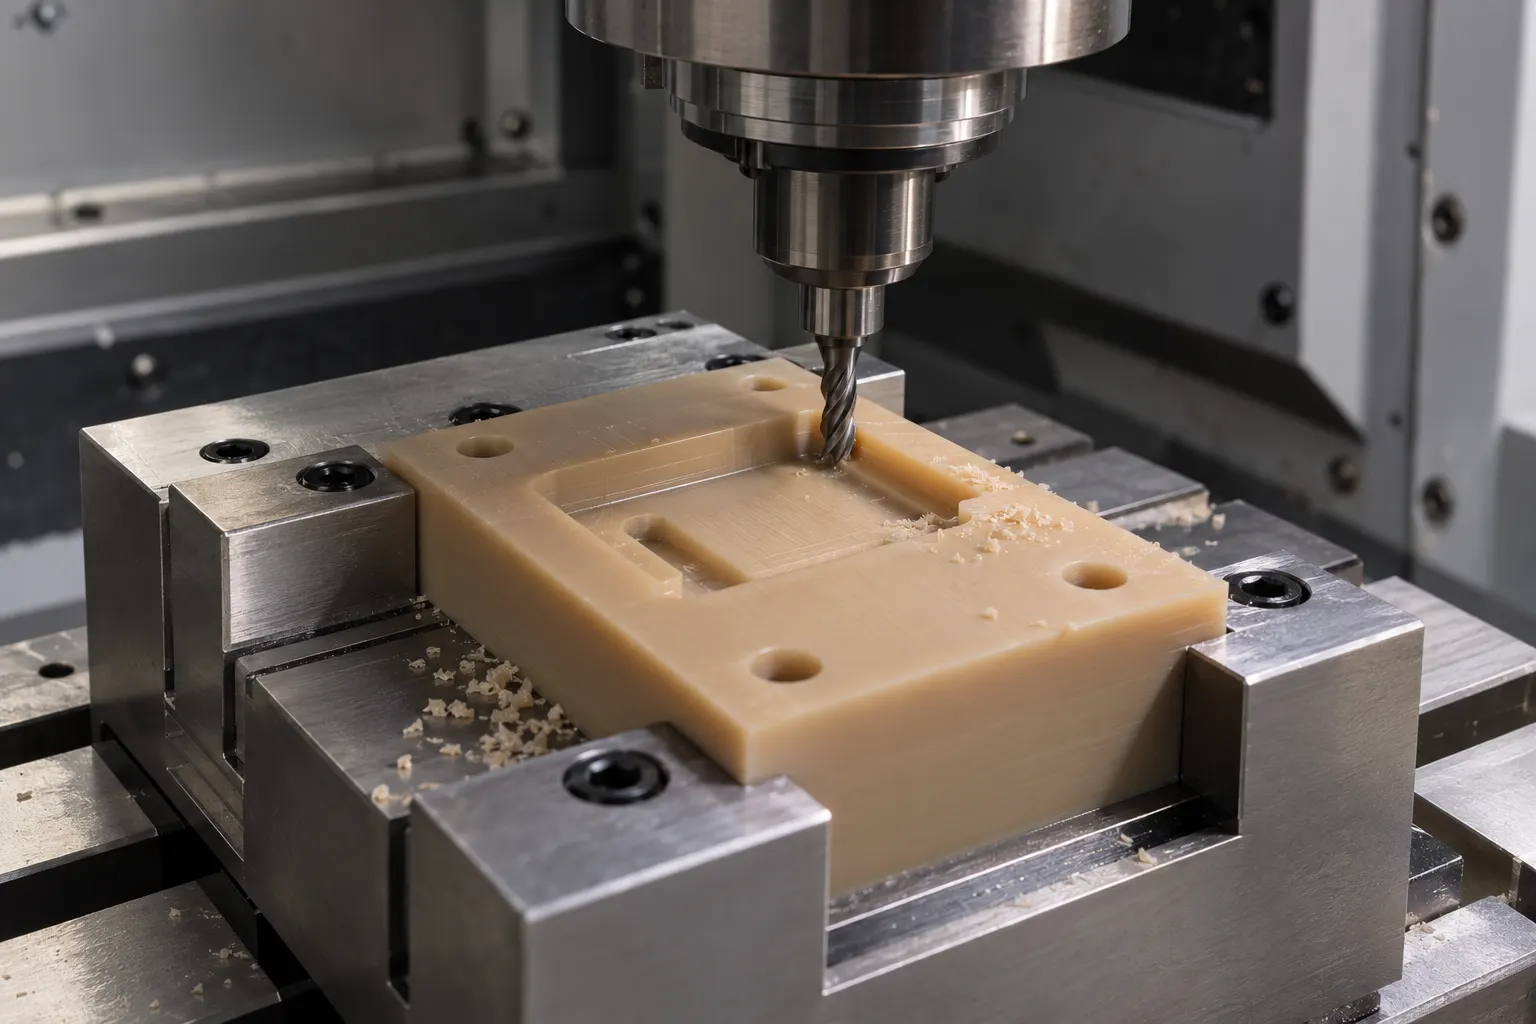
PEEK ist zerspanbar, doch ein Werkstück aus Kunststoff verhält sich nicht genau wie eine Aluminiumplatte. Lokale Schnittwärme, Spannkräfte und der Abbau innerer Materialspannungen können die endgültige Geometrie beeinflussen. Dünne Wände können sich unter dem Werkzeug durchbiegen und nach dem Schnitt zurückspringen. Eine breite Aussparung kann Spannungen abbauen und die Ebenheit des verbleibenden Bodens verändern. Der Prozess kann eine Vorbearbeitung, eine dem Werkstoff und den Spezifikationen entsprechende Pause oder einen Konditionierungsschritt sowie einen Schlichtdurchgang erfordern, nachdem sich die Form stabilisiert hat.
Das bedeutet jedoch nicht, dass jedes PEEK-Bauteil einer vorgeschriebenen Glühbehandlung unterzogen werden muss. Die Notwendigkeit hängt von der Sorte, dem Lieferzustand, dem Umfang und der Symmetrie des Materialabtrags, der Endtoleranz und dem vorgesehenen Einsatzzweck ab. Bitten Sie den Lieferanten, alle in seinem Angebot tatsächlich enthaltenen Schritte zur Spannungsentlastung oder Konditionierung anzugeben. Wenn eine Zeichnung eine Zertifizierung oder eine bestimmte thermische Vorgeschichte vorschreibt, geben Sie die maßgeblichen Anforderungen an, anstatt zu erwarten, dass der Hersteller diese aus der Bezeichnung „PEEK“ ableitet.
Die Maßprüfung sollte unter festgelegten Umgebungsbedingungen definiert werden, wenn enge Passungen entscheidend sind. Polymere unterliegen stärkeren temperaturbedingten Maßänderungen als einfache Stahllehren, und dünne Bauteile können sich unter der Messkraft verformen. Eine Bohrung, in die bei einer bestimmten Temperatur ein Metallstift passt, kann sich in der tatsächlichen Baugruppe anders verhalten. Bei Presspassungen sollte der Käufer das Gegenstück, den Montagezustand und den kritischen Temperaturbereich spezifizieren. Der Lieferant kann dann einen geeigneten Bearbeitungs- und Prüfplan vorschlagen, anstatt ein isoliertes Maß bei Raumtemperatur ohne funktionalen Kontext zu verfolgen.
Die Werkzeugausführung und die Kantenqualität sind Teil der Spezifikation
Ein scharfes, geeignetes Schneidwerkzeug und eine stabile Werkstückspannung tragen dazu bei, saubere Kanten zu erzielen und ein Verschmieren oder übermäßige Hitzeentwicklung zu vermeiden. Die Spankontrolle ist besonders wichtig bei tiefen Taschen oder kleinen Bohrungen, wo zurückgeschleifte Späne die Oberfläche beschädigen können. Gefüllte Schneidstoffsorten können eine Schneide schneller abnutzen als ungefülltes Material. Das zum Entgraten verwendete Verfahren muss dünne Wände, kleine Dichtflächen und alle Oberflächen schützen, die frei von losen Partikeln bleiben müssen.
Nicht jede optische Markierung ist ein Fehler. Geben Sie an, welche Oberflächen dichtend, gleitend, optisch, kosmetisch oder lediglich als Spielraum dienen. Eine allgemeine Anforderung an die Oberflächenbeschaffenheit, die für alle Oberflächen gilt, kann zu unnötigen Prüfungen und Nacharbeiten führen. Umgekehrt sollte eine kleine kritische Fläche ausdrücklich gekennzeichnet werden, anstatt sich auf den allgemeinen Vermerk „wie bearbeitet“ zu verlassen. Ein Angebot des Lieferanten kann nur dann präzise sein, wenn diese Unterscheidung klar ist.
Leitlinien zur fertigungsgerechten Konstruktion (DFM)
Die Konstruktion sollte sich eher nach dem verfügbaren Lagerbestand als nach dem nominellen CAD-Volumen richten
Vergleichen Sie vor dem Einfrieren des Modells die Gesamtdicke, Breite und Länge mit dem für die gewählte Güteklasse angebotenen Standardmaterial. Eine moderate Reduzierung der nicht funktionalen Dicke kann einen kostspieligen Materialschritt einsparen. Wenn die Konstruktion eine tiefe Ausnehmung an der Unterseite vorsieht, sollten Sie prüfen, ob eine Platte mit der erforderlichen Dicke noch genügend Greiffläche über beide Aufspannungen hinweg bietet. Das Volumen des fertigen Teils allein sagt nichts über die Materialkosten aus; die Rohteilgröße und die Verschachtelung bestimmen, was der Lieferant einkaufen und entsorgen muss.
Wenn mehrere Kleinteile bestellt werden, fragen Sie nach, ob diese in einem gemeinsamen Rohling verschachtelt werden können. Halten Sie ausreichend Abstand für den Fräser, die Spannvorrichtung und die Kantenbearbeitung ein. Eine theoretisch dichte Verschachtelung ist unter Umständen nicht praktikabel, wenn jedes Teil dünne Wände oder bestimmte Ausrichtungsanforderungen aufweist. Eine Zeichnung, die sichere Laschen oder temporären Materialüberschuss für die Werkstückspannung zulässt, kann die Ausbeute verbessern, sofern der Bereich, in dem die Laschen entfernt werden, keine funktionale Bedeutung hat.
Verwenden Sie großzügige Innenradien, sofern es die Funktion zulässt
Scharfe Innenecken lassen sich mit einem Rundfräser nicht direkt bearbeiten. Ein winziger, vorgegebener Radius kann einen kleinen Fräser zwingen, durch eine tiefe Tasche zu fahren, was die Zykluszeit verlängert und die Wärmeeinwirkung erhöht. Vergrößern Sie die Inneneckenradien, sofern das Gegenstück dies zulässt, oder ermitteln Sie die wenigen Ecken, die tatsächlich eine Entlastung erfordern. Wenn eine Baugruppe ein rechtwinkliges Gegenstück aufweist, kann eine gezielte lokale Entlastung manchmal die Passgenauigkeit gewährleisten, ohne dass die gesamte Tasche mit einem empfindlichen kleinen Werkzeug bearbeitet werden muss. Der Lieferant sollte die gewählte Entlastung im Hinblick auf die Geometrie des Gegenstücks bestätigen.
Vermeiden Sie ebenfalls tiefe, schmale Nuten, die die praktische Reichweite des ausgewählten Schneidwerkzeugs überschreiten, es sei denn, sie sind unverzichtbar. PEEK lässt sich zwar im Vergleich zu Hartmetallen leicht bearbeiten, doch die Durchbiegung des Werkzeugs, der Spanabtransport und die Stabilität der verbleibenden Wand sind nach wie vor ausschlaggebend für das Ergebnis. Durch eine leichte Vergrößerung des Schlitzes oder eine Verringerung der Tiefe lässt sich unter Umständen der Einsatz eines Spezialwerkzeugs vermeiden. Hierbei handelt es sich um Konstruktionsoptionen und nicht um allgemeingültige Regeln; die Werkstatt benötigt das konkrete Modell, um diese beurteilen zu können.
Dünne Böden und Wände während der Bearbeitung abstützen
Eine Vertiefung, bei der eine dünne Membran zurückbleibt, kann sich verziehen, wenn das umgebende Material abgetragen wird. Eine ungleichmäßige Wand kann sich verziehen, wenn eine Seite deutlich stärker bearbeitet wird als die andere. Sofern es die Funktion zulässt, sollten Sie die Wand dicker gestalten, den Materialabtrag auf den gegenüberliegenden Flächen ausgleichen oder eine Versteifungsrippe belassen. Ist ein dünnes Bauteil unvermeidbar, legen Sie dessen Funktion und die akzeptable Form nach dem Entformen fest. Der Prozess erfordert möglicherweise eine Abfolge, bei der Stützmaterial bis zu einem späten Stadium erhalten bleibt, oder eine Vorrichtung, die das Teil stützt, ohne es einzuklemmen.
Das gesamte Profil sollte nicht übermäßig festgeklemmt werden, nur weil eine kleine Passfläche kritisch ist. Die engste Toleranz sollte nur auf diese Passfläche angewendet werden. Ein breiter, berührungsfreier Außenbereich lässt oft ein lockeres Profil zu, was eine effizientere Bearbeitung und weniger Ausschuss ermöglicht. Bei einem Polymerbauteil ist dies besonders wichtig, da sich die gemessene Form in Abhängigkeit von der Temperatur und der Greifkraft verändern kann.
Löcher nach ihrem Verwendungszweck angeben
Ein Durchgangsloch, eine Dübelposition und eine Gewindeeinsatzaufnahme stellen unterschiedliche Anforderungen an die Bearbeitung und Prüfung. Geben Sie die für die Montage erforderlichen Maß- und Lagevorgaben an. Bei einem Sackloch geben Sie die nutzbare Tiefe an, anstatt den Zustand der Bohrspitze unklar zu lassen. Falls ein Metalleinsatz vorgesehen ist, geben Sie die Norm des Einsatzes, die Einbauart sowie an, ob der Lieferant nur die Bearbeitung oder den montierten Einsatz anbietet. Der Einbauvorgang kann in einem dünnen PEEK-Vorsprung Spannungen erzeugen; stellen Sie sicher, dass die Konstruktion des Vorsprungs und der Prüfumfang eindeutig festgelegt sind.
Bei einer Bohrung in der Nähe einer Außenkante ist die minimale Restwandstärke unter den ungünstigsten Bedingungen hinsichtlich Größe und Position zu prüfen. Ein nominell ausreichender Vorsprung kann spröde werden, wenn sich die Bohrung verschiebt und das Rohmaterial variiert. Wenn das Bauteil wiederholt verschraubt wird, sollte der Konstrukteur die Konstruktion der Verbindung überprüfen. Bearbeitungsempfehlungen können Risiken aufzeigen, lassen jedoch keine Rückschlüsse auf die Lebensdauer einer nicht näher spezifizierten Baugruppe zu.
Definieren Sie Sauberkeit und Rückverfolgbarkeit nur in dem Umfang, der erforderlich ist
PEEK-Bauteile werden zwar für anspruchsvolle Einsatzbedingungen gekauft, doch nicht jedes Teil erfordert die gleiche Handhabung oder den gleichen Verwaltungsaufwand. Falls Materialzertifizierung, Rückverfolgbarkeit der Chargen, kontrollierte Reinigung, Prüfprotokolle oder getrennte Verpackung erforderlich sind, führen Sie jeden Punkt in der Angebotsanfrage ausdrücklich auf. Falls keine dieser Anforderungen besteht, vermeiden Sie pauschale Formulierungen wie „medizinische Qualität“, die keine konkreten Abnahmekriterien enthalten. Solche Formulierungen führen zu Unsicherheiten bei der Angebotserstellung und können dazu führen, dass Lieferanten zusätzliche Bedingungen in ihre Angebote aufnehmen.
Reichen Sie ein neutrales oder natives 3D-Volumenmodell sowie eine versionsverwaltete 2D-Zeichnung ein. Geben Sie die Güteklasse, gegebenenfalls die Materialausrichtung, kritische Maße, die Betriebstemperatur, passende Befestigungselemente, Oberflächenanforderungen, Mengenstufen und Prüfvorgaben an. Nennen Sie akzeptable DFM-Alternativen. Ein vollständiges Paket ermöglicht es dem Lieferanten, ein Angebot für genau den Umfang zu erstellen, den die Einkaufsabteilung zu kaufen beabsichtigt.
Kostenaufschlüsselung und Wirtschaftlichkeit
Bei der Kostenkalkulation für die CNC-Bearbeitung von PEEK in Kleinserien ist die Maschinenzeit nicht immer der größte Kostenfaktor. Bei einigen Prototypen können die Materialgüte und die Rohteilgröße den Kostenanteil dominieren. Bei einer Kleinserie komplexer Teile kann eine separate Rüstung den Kostenanteil dominieren. Enge Toleranzen und Prüfungen können bei einem Präzisionsträger mit nur geringer funktionaler Passung den Kostenanteil dominieren. Der Preis sollte diese spezifischen Faktoren widerspiegeln und nicht auf der allgemeinen Annahme beruhen, dass „Kunststoff leicht zu bearbeiten ist“.
Die Materialkosten umfassen den gekauften Rohling sowie etwaige Mindestbestellmengen oder Schnittverluste. Der Rohling muss groß genug sein, um Spielraum für die Planbearbeitung, die Spannvorrichtung und die Nachbearbeitung zu bieten. Die Programmierung und Einrichtung umfassen die Auswahl der Spannvorrichtung, die Werkzeugwegstrategie und die Erstmusterprüfung. Die Stückkosten umfassen das Zerspanen, Entgraten, Prüfen, Reinigen und Verpacken. Wenn eine ausgewählte gefüllte Güteklasse andere Werkzeuge oder einen häufigeren Werkzeugwechsel erfordert, muss dies in der Prozesskalkulation berücksichtigt werden. Das Ausschussrisiko spielt eine Rolle, wenn ein später Arbeitsschritt einen Rohling ruinieren kann, der bereits einen erheblichen Material- und Arbeitswert aufweist.
| Kostenfaktor | Warum sich das Zitat ändert | Maßnahmen des Käufers, die hilfreich sein könnten |
|---|---|---|
| PEEK-Typ und Dokumentation | Die Verfügbarkeit der Lagerbestände und die erforderlichen Unterlagen variieren | Genaue Note und erforderliche Unterlagen angeben |
| Rohteilgröße und Ausbeute | Materialstufungen und Verschachtelung bestimmen den Materialbedarf | Nicht funktionsfähige Abmessungen anhand der Lagergrößen überprüfen |
| Anzahl der Rüstvorgänge und Werkstückspannung | Dünne Bauteile erfordern unter Umständen eine unterstützte Endbearbeitung oder zusätzliche Rüstvorgänge | Barrierefreie Griffflächen und nicht kritische Laschen zulassen |
| Tiefe Taschen und kleine Radien | Kleine Werkzeuge erhöhen die Reichweite, die Taktzeit und das Kantenrisiko | Rundungen und Tiefe anpassen, sofern es die Baugruppe zulässt |
| Toleranz und Prüfung | Stabilisierung, Feinschliff und Messtechnik bedeuten zusätzlichen Aufwand | Nur funktional relevante Merkmale identifizieren |
| Menge und Überarbeitungen | Die Zuteilung und der Aktienkauf ändern sich je nach Losgröße | Anfrage zu Prototypen und Produktionsmengenstufen |
Vergleichen Sie die Gesamtkosten inklusive Versand, nicht nur den Stückpreis
Fragen Sie nach, ob das Angebot Materialzertifizierung, Endkontrolle der Fertigteile, Entgraten, Reinigung und eventuell eingebaute Beschläge umfasst. Prüfen Sie, ob jeder Anbieter dieselbe Materialgüte und Zeichnungsversion verwendet hat. Ein niedriger Stückpreis auf Basis von generischem, ungefülltem PEEK lässt sich nicht mit einem Angebot vergleichen, das ein spezifiziertes, gefülltes Material und Prüfunterlagen umfasst. Dasselbe gilt, wenn ein Angebot von einer allgemeinen Toleranz ausgeht, während ein anderes eine streng kontrollierte Ebenheit oder Passung der Bohrung einpreist.
Bei kleinen Aufträgen können die Rüstkosten, die auf eine geringere Stückzahl verteilt werden, den Stückpreis hoch erscheinen lassen. Das ist kein Hinweis darauf, dass die Bearbeitung selbst langsam ist. Fordern Sie eine separate Prototypenmenge und eine realistische Nachlaufmenge an und fragen Sie, ob für beide das gleiche Ausgangsmaterial und das gleiche Verfahren verwendet werden. Wenn sich der Einsatz von Werkzeugen oder einer Vorrichtung bei höheren Stückzahlen lohnt, sollte das Angebot aufzeigen, wo diese Änderung stattfindet. Vermeiden Sie es, einen Produktionspreis auf der Grundlage einer Prognose zu versprechen, die möglicherweise nie zu einer festen Freigabe führt.
Materialalternativen unter Berücksichtigung technischer Gesichtspunkte einsetzen
Wenn PEEK bei der Konstruktion nur deshalb ausgewählt wurde, weil es bekannt oder „hochleistungsfähig“ ist, könnte eine Materialüberprüfung ergeben, dass ein anderes Polymer die tatsächlichen Anforderungen bei geringeren Lieferkosten erfüllt. Bei dieser Überprüfung müssen Temperatur, chemische Beständigkeit, Belastung, Reibung, Kriechen, elektrisches Verhalten und Konformitätsanforderungen berücksichtigt werden. Es handelt sich hierbei nicht um eine Ersatzbeschaffung, die ohne Konstruktionsfreigabe vorgenommen werden darf. Ist PEEK erforderlich, lassen sich weitere Einsparungen in der Regel eher durch die Ausbeute aus dem Rohmaterial, die Geometrie, die Stückzahl und gezielte Toleranzen erzielen als durch einen Materialwechsel.
Das kostengünstigste CAD-Modell ist nicht immer das kostengünstigste gelieferte Bauteil. Ein dünnes Bauteil ohne ausreichende Stützstruktur kann Ausschuss oder Nacharbeit verursachen; eine etwas dickere Wand oder ein größerer Radius können die Gesamtkosten senken, auch wenn dadurch das Fertigungsvolumen steigt. Umgekehrt kann eine überdimensionierte Hüllform den Einsatz einer deutlich dickeren zugekauften Platte erfordern. Eine sinnvolle DFM-Prüfung bewertet beide Seiten dieses Kompromisses unter Berücksichtigung des verfügbaren Lagerbestands und eines realistischen Bearbeitungsablaufs.
Fazit und Aufruf zum Handeln
Für PEEK-Teile in Kleinserien sollte das Angebot auf der Grundlage einer festgelegten Materialgüte, der tatsächlichen Rohform, festgelegter Funktionstoleranzen und eines klar definierten Prüfumfangs erstellt werden. Durch kluge Konstruktionsentscheidungen lässt sich die Rohmaterialausbeute sichern und die Stabilität dünner Strukturmerkmale gewährleisten, ohne dass für die Präzision von Oberflächen bezahlt werden muss, die keine Funktion erfüllen. Ein Vergleich zwischen Prototypen- und Serienmengen zeigt, ob Materialbeschaffung, Rüstzeit oder Zykluszeit die Wirtschaftlichkeit bestimmen.
Haben Sie ein PEEK-Teil, das Sie beschaffen möchten? Laden Sie Ihr 3D-CAD-Modell und Ihre Maßzeichnung bei Lauens CNC hoch mit der genauen Güteklasse, der Bestellmenge und den kritischen Passungs- oder Umgebungsanforderungen. Fordern Sie eine kostenlose DFM-Prüfung und ein Angebot an, in dem die Annahmen bezüglich Lagerbestand, Bearbeitung und Prüfung aufgeführt sind, damit Sie sich sicher für einen serienreifen Fertigungsweg entscheiden können.


