
Extrait en vedette : Les alésages obliques sont généralement plus coûteux que les alésages droits, car l'atelier doit contrôler la pénétration de l'outil, l'orientation du dispositif de serrage, l'accès de l'outil et l'emplacement de la sortie ou de l'alésage d'intersection. Le choix de la solution la plus économique dépend du nombre d'angles des alésages, de la taille du lot, des exigences en matière de repères, ainsi que de la possibilité de remplacer les resserrages manuels supplémentaires par un montage indexé stable.
Introduction
Le dessin d’un collecteur peut paraître simple jusqu’à ce que l’équipe des achats demande un devis. L’extérieur est un bloc rectangulaire, mais un orifice de fluide pénètre à 35 degrés, croise un alésage transversal et doit assurer une étanchéité fiable après assemblage. Ce trou oblique peut déterminer l’ensemble du plan d’usinage. Un fournisseur doit décider comment présenter la face à la broche, empêcher le foret de dévier à l’entrée, évacuer les copeaux au niveau d’une intersection interne, contrôler le perçage par rapport aux repères de référence corrects et ébavurer un bord qui peut être masqué à la vue.
Les acheteurs à la recherche de Coût de l'usinage CNC d'un trou oblique comparent généralement des plans réels, plutôt que de se contenter d’une explication générale sur les axes des machines. La bonne question n’est pas de savoir si une machine à cinq axes est impressionnante. Il s’agit plutôt de déterminer quel procédé permet d’obtenir l’emplacement et la fonction requis pour le trou, tout en minimisant les coûts combinés liés à la mise en place, au bridage, au cycle d’usinage, au contrôle et au rebut. Lauens CNC peut examiner le modèle 3D et le plan en gardant cette décision à l’esprit.
Ce guide explique comment définir un alésage incliné dans un devis, dans quels cas un dispositif de fixation indexé ou un montage rotatif peut suffire, quand le positionnement sur cinq axes s'impose, et quelles petites modifications de conception ont un impact considérable sur le prix. L'accent est mis sur les carters usinés, les corps de vannes, les supports et les blocs de distribution, bien que la même logique s'applique dès lors qu'un alésage s'approche d'une surface de manière oblique.
Analyse technique approfondie
Séparer l'axe du trou de la surface dans laquelle il pénètre
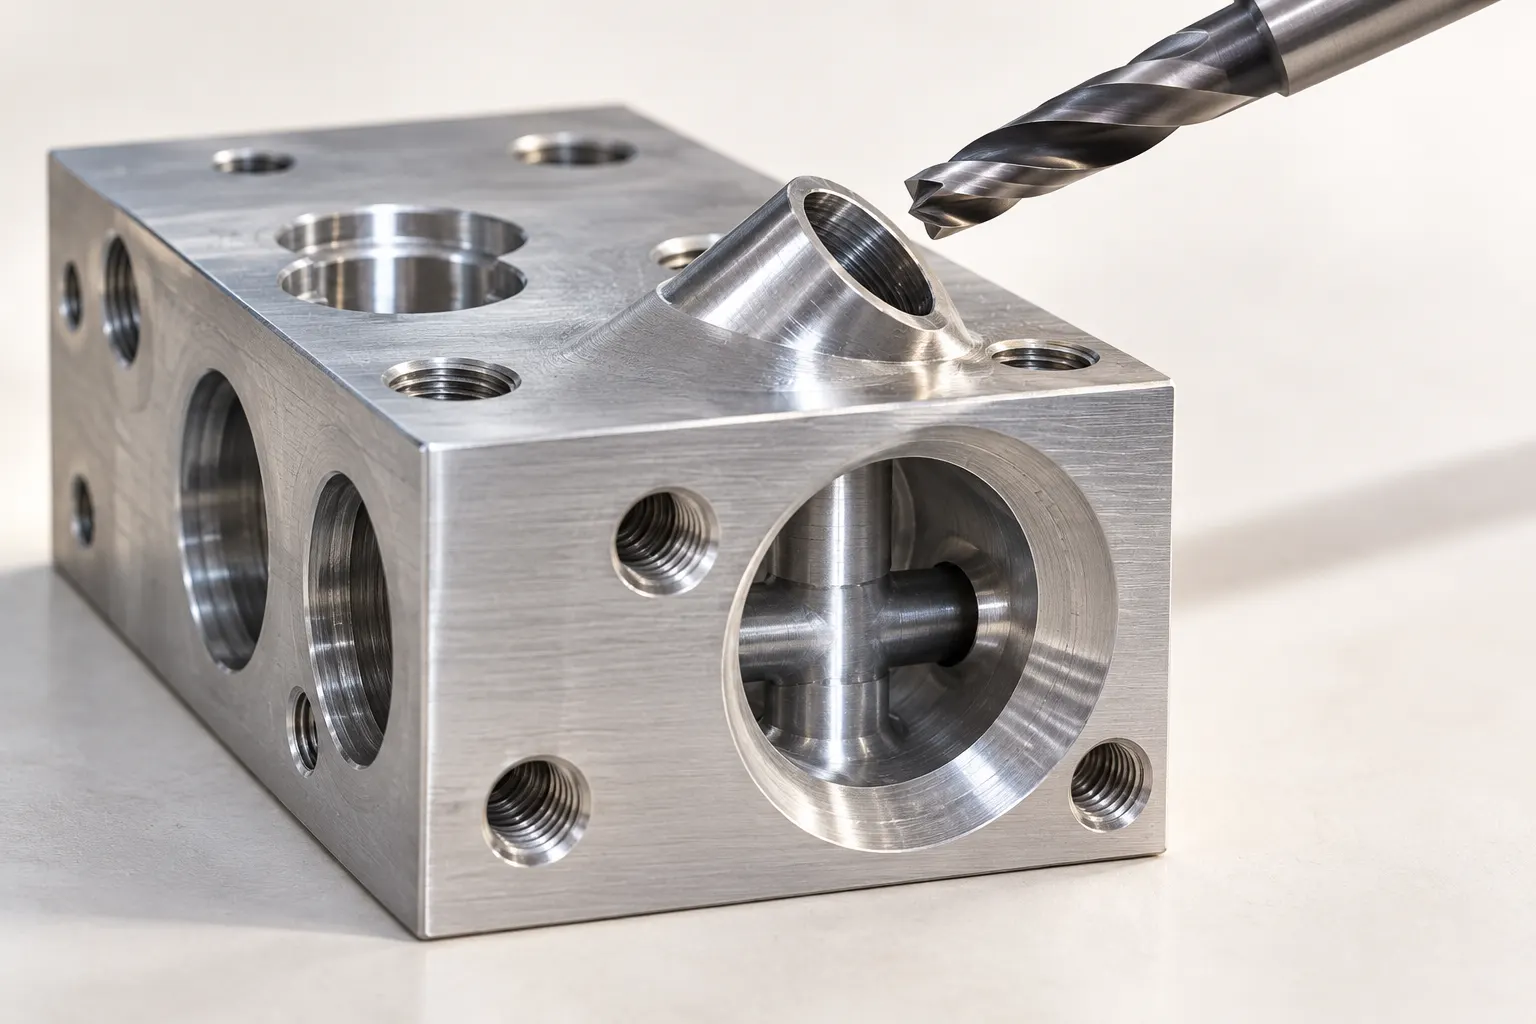
Un perçage incliné soulève au moins deux questions géométriques : où se situe l’axe dans l’espace, et quelle surface l’outil de coupe rencontre-t-il en premier ? Un perçage perpendiculaire à une surface plane inclinée peut s’avérer simple une fois que la pièce est indexée de manière à ce que la broche suive l’axe du perçage. Un perçage pénétrant dans une surface inclinée ou courbe selon un angle oblique est plus exigeant. Au premier contact, un côté du foret s'engage avant l'autre. En fonction de la conception de l'outil et de l'angle d'entrée, cette charge asymétrique peut entraîner un déviement, un surdimensionnement à l'entrée, un mauvais positionnement ou une usure prématurée de l'outil.
Une petite surface d'entrée usinée, perpendiculaire à l'axe prévu du trou, peut stabiliser le démarrage, à condition qu'elle ne compromette pas la zone d'étanchéité, l'épaisseur de la paroi, l'aspect ou les éléments adjacents. Un forage ponctuel ou une stratégie de forage pilote peut s'avérer utile, mais ne remplace pas systématiquement une surface d'entrée solide. Le programmeur doit évaluer la géométrie réelle de l'outil, le matériau, le diamètre et la profondeur. Les recommandations publiées en matière de forage distinguent précisément les conditions d’entrée irrégulière, d’entrée en angle, de sortie en angle et de perçage croisé, car il ne s’agit pas d’opérations équivalentes.
La profondeur de perçage doit être mesurée le long de l'axe du trou, et non comme la distance verticale visible sur une vue d'assemblage. Un passage nominalement court peut nécessiter un outil long si le dispositif de fixation, la pince ou la paroi adjacente en bloque l'accès. Une portée plus longue augmente la flexion et rend l'évacuation des copeaux plus difficile. Si l'alésage débouche dans un autre passage, la dernière partie de la coupe est interrompue. Des copeaux et une bavure interne peuvent subsister au niveau de la jonction, même lorsque l'entrée semble propre.
Choisissez la configuration en fonction de la géométrie
Pour un angle accessible et une tolérance modérée, une fraiseuse à trois axes équipée d’un dispositif de fixation angulaire rigide peut s’avérer économique. Ce dispositif présente l’axe de l’orifice à la broche. Sa conception et sa mise en place pour le premier article constituent des coûts fixes ; le volume de production est donc déterminant. Une approche à quatrième axe ou à rotation indexée peut réduire les manipulations manuelles si plusieurs faces peuvent être présentées successivement. Une machine à cinq axes peut orienter la pièce ou l’outil pour traiter des angles composés, des accès difficiles et les relations entre les caractéristiques sur plusieurs faces. Elle peut également regrouper des opérations qui, autrement, nécessiteraient des repères distincts et un nouveau serrage.
Le positionnement sur cinq axes ne signifie pas pour autant qu’un perçage simultané sur cinq axes soit nécessaire pour réaliser un trou. Souvent, les axes rotatifs positionnent la pièce, la bloquent, puis le perçage s’effectue selon une opération linéaire classique. Demandez aux fournisseurs quelle méthode ils proposent, en particulier si le devis comporte un supplément important lié à l’équipement. La décision doit tenir compte de la durée totale du processus et des risques encourus, plutôt que du seul coût horaire de la machine.
| Déroulement du processus | Géométrie la plus adaptée | Pression typique sur les coûts | Question principale de contrôle |
|---|---|---|---|
| Fraiseuse à 3 axes avec dispositif de fixation angulaire | Un ou plusieurs angles identiques permettant un accès aisé à l'outil | Conception des montages et mise en place séparée, amorties sur l'ensemble du lot | La pièce peut-elle être positionnée de manière reproductible par rapport aux repères du plan ? |
| Rotation indexée ou positionnement 3+2 | Plusieurs faces ou orientations de port accessibles | Programmation, indexation et gestion des collisions | Est-il possible d'accéder à toutes les faces critiques sans devoir refixer l'échantillon ? |
| Positionnement sur cinq axes | Angles composés, éléments très rapprochés ou relations étroites entre les faces opposées | Temps machine, simulation et validation | La rationalisation des réglages compense-t-elle le coût plus élevé de la machine ? |
| Opération angulaire secondaire | Élément incliné ponctuel sur une pièce par ailleurs simple | Manutention, contrôle et encours de fabrication | Le deuxième transfert de données permettra-t-il de conserver l'emplacement requis ? |
Pour un vrai Coût de l'usinage CNC d'un trou oblique À titre de comparaison, veillez à joindre le même modèle, le même plan, les mêmes tranches de quantité et les mêmes exigences de contrôle à chaque devis. Un devis qui omet la conception des gabarits ou l'ébavurage interne peut sembler moins cher, tout en transférant le risque à l'étape de l'assemblage. À l'inverse, le fait de préciser un usinage à cinq axes sur le plan peut empêcher un fournisseur de proposer un procédé indexé plus simple qui répondrait néanmoins aux exigences fonctionnelles.
Référence, emplacement et stratégie d'inspection
Le dessin doit définir l'axe de l'orifice par rapport aux repères de l'assemblage, plutôt que de s'appuyer sur une chaîne de cotes d'arêtes. Si un tube, un raccord ou un passage d'accouplement est positionné à partir d'une face de montage et de deux repères de centrage, ceux-ci constituent des candidats de choix pour le système de référence. Le contrôle de la position, de l'angularité et du diamètre permet de résoudre différents problèmes. Un diamètre bien ajusté ne prouve pas que l’axe coupe le passage interne prévu ; un bon positionnement de l’axe ne prouve pas qu’un élément fileté ou d’étanchéité présente la forme correcte.
L'inspection est plus aisée lorsque la pièce peut être positionnée à partir des mêmes repères fonctionnels que ceux utilisés par l'ensemble d'assemblage correspondant. En fonction des tolérances et de la géométrie, le plan peut combiner un palpage par MMT, une broche étalonnée, un gabarit ou un dispositif de fixation fonctionnel, une mesure optique de l'entrée, ainsi qu'un test de débit ou d'étanchéité spécifié par le client. Aucune méthode ne permet à elle seule de détecter toutes les bavures internes. Si la propreté interne est critique, précisez le critère d’acceptation et la méthode de vérification dans l’appel d’offres plutôt que de vous contenter d’une mention générique du type « ébavurer tous les bords » pour régler la question.
Directives relatives à la conception en vue de la fabricabilité (DFM)
Assurez-vous que l'outil se trouve dans un état de départ stable
Si la fonction le permet, ajoutez un patin plat ou à face plane de dimensions modestes, perpendiculaire à l’axe du trou. Le patin doit uniquement permettre la stratégie d’entrée et assurer toute étanchéité requise ; le surdimensionner entraîne un gaspillage de matière et allonge le temps de cycle. Sur une ébauche moulée ou forgée, vérifiez si le patin est usiné avant le perçage et si les variations de l'ébauche peuvent déplacer le bord d'entrée. Un point nominal sur une surface irrégulière non usinée constitue une base peu fiable pour une exigence de positionnement précise.
Respecter les marges le long des murs et aux intersections
Examinez une vue en coupe traversant l'alésage oblique. La distance la plus courte entre le trou et la paroi extérieure peut être bien inférieure à ce qu'elle semble l'être dans une projection orthographique. Vérifiez l'ensemble du cylindre percé, y compris la pointe de perçage, le lamage, le dégagement du filetage et l'enveloppe de tolérance. Au niveau d'un alésage transversal, précisez si une intersection complète est nécessaire pour l'écoulement, ou si une percée partielle est acceptable. Cette distinction a une incidence sur la profondeur, la formation de bavures et le risque de rebut.
Un trou borgne en angle doit faire l'objet d'une spécification complète concernant son fond : profondeur utile au diamètre nominal, tolérance pour la pointe du foret, engagement du filetage le cas échéant, et toute percée interdite. Une indication « profondeur 20 mm » sans préciser s’il s’agit du diamètre total ou de la pointe de l’outil donne lieu à des interprétations incompatibles. Si le trou est uniquement un passage et qu’aucun élément d’assemblage ne dépend de son point d’arrivée exact, évitez de fixer une tolérance de profondeur de fond inutilement stricte.
Regrouper les angles et réduire les orientations uniques
Deux alésages pouvant partager la même orientation d'axe peuvent être percés dans une même position d'indexation. Modifier légèrement un angle non critique pour l'aligner sur un autre peut permettre de supprimer un index de machine ou un réglage de fixation spécifique. De même, l'alignement de l'orifice avec une face usinable existante peut permettre de se passer d'un support d'entrée spécifique. Ces modifications doivent s'inscrire dans le cadre d'une analyse des flux, du conditionnement et de l'assemblage ; la conception pour la fabrication (DFM) ne doit en aucun cas modifier discrètement une fonction critique.
Vérifiez l'enveloppe de serrage dans le logiciel de CAO. La fraise, le porte-outil, l'embout de broche, le circuit de refroidissement et la sonde de mesure doivent tous être accessibles. Un trou théoriquement accessible peut néanmoins nécessiter un outil excessivement long si un bossage élevé ou une paroi du dispositif de fixation fait obstacle au porte-outil. Un jeu modeste autour de l'entrée peut permettre un gain bien supérieur à une simple réduction de la longueur du foret. Dans le cas d'un boîtier compact, le fournisseur doit vérifier l'ensemble complet de l'outil, et pas seulement le diamètre de coupe.
Maîtrisez les bavures là où cela compte
Un trou oblique débouchant sur un passage transversal génère un bord d’intersection irrégulier. Si une petite bavure venait à se détacher et à endommager une soupape ou à obstruer un orifice, considérez cela comme une caractéristique critique. Demandez-vous s’il est possible d’ouvrir l’alésage depuis une autre face pour l’ébavurage, si un orifice transversal accessible permet une finition contrôlée des arêtes, ou si la conception peut déplacer la jonction vers une zone plus facile à inspecter. Un chanfrein esthétique générique à l’extérieur ne résout pas le problème d’une intersection interne.
Regroupez les données essentielles à l'établissement du devis dans un seul dossier
Envoyez un modèle 3D natif ou neutre, un dessin 2D contrôlé, la nuance et l’état du matériau, la quantité prévue, ainsi que la fonction d’assemblage prévue du raccord coudé. Indiquez les cotes critiques, les références de repère, les normes relatives au filetage ou à l’étanchéité, l’état de surface requis et les critères de contrôle. Précisez si le fournisseur est autorisé à proposer un procédé différent ou une révision mineure de la conception en vue de la fabrication (DFM). Une note distinguant les caractéristiques critiques de la géométrie de référence laisse à l'ingénieur une marge de manœuvre pour réduire les coûts sans avoir à deviner ce qui peut être modifié.
S'il existe plusieurs quantités prévues, indiquez-les séparément. Un dispositif de fixation qui s'avère pertinent pour 500 pièces peut ne pas se justifier pour cinq prototypes. Pour une production pilote, prévoyez un parcours de mise en place pratique ; pour une production en série, évaluez si l'investissement dans un dispositif de fixation permet de réduire la manutention, le temps de cycle et la variation. Le plan peut être identique, mais le plan de fabrication optimal peut varier en fonction du volume.
Répartition des coûts et aspects économiques
Le facteur le plus déterminant pour le coût de l'usinage CNC d'un trou incliné n'est pas l'angle en soi, mais le travail nécessaire pour créer et vérifier cet angle dans le contexte de la pièce dans son ensemble. Un alésage à 30 degrés sur un bloc épais peut s’avérer simple à réaliser à l’aide d’un dispositif de serrage indexé. En revanche, plusieurs alésages composés sur des parois minces qui se croisent peuvent nécessiter une planification minutieuse de la mise en place, une simulation d’accès, un ébavurage spécialisé et davantage de contrôles. Tout devis établi sans le modèle et le plan constitue donc une base insuffisante pour prendre une décision d’achat.
Une estimation pratique distingue les coûts d’ingénierie non récurrents des coûts unitaires. Les travaux non récurrents comprennent la programmation FAO, la conception des gabarits, la validation du premier article et le plan de contrôle. Les coûts unitaires englobent les matériaux, la répartition des coûts de mise en place, le cycle d’usinage, la consommation d’outils, l’ébavurage, le nettoyage, le contrôle et la finition. Le risque de rebut devient important lorsqu’une opération tardive peut endommager une ébauche coûteuse presque achevée. L’ordre des opérations est crucial : une feature oblique risquée peut être usinée en premier afin d’éviter de perdre la valeur ajoutée par les opérations suivantes, à moins que le point de référence ou les contraintes de serrage n’imposent l’inverse.
| Facteur de coût | Pourquoi cela modifie-t-il le devis ? | Mesures que l'acheteur peut prendre pour réduire les coûts |
|---|---|---|
| Nombre de configurations angulaires | Chaque orientation peut allonger le temps nécessaire au montage, à la manipulation et à l'alignement | Regrouper les orientations des ports compatibles lorsque la fonction le permet |
| Surface d'entrée et portée de l'outil | Une entrée oblique et un accès restreint peuvent nécessiter des opérations supplémentaires ou un outillage plus long. | Assurer un jeu stable entre la plaque d'entrée et le support |
| Profondeur du trou et intersection | Une coupe profonde ou saccadée augmente les efforts nécessaires pour maîtriser les copeaux et effectuer l'ébavurage | Définir la profondeur au diamètre maximal et l'intersection fonctionnelle |
| Matériau et épaisseur de paroi | L'usure des outils, le comportement des bavures et la déformation varient en fonction de l'alliage et de la géométrie | Précisez une épaisseur acceptable et évitez les parois trop fines |
| Tolérance et vérification | Les relations d'axes étroites peuvent nécessiter l'utilisation de gabarits de référence et des contrôles supplémentaires | N'appliquez des contrôles stricts qu'aux fonctionnalités opérationnelles |
| Taille du lot | Les coûts de programmation et de outillage sont répartis sur la quantité commandée | Demander des tranches de quantités distinctes pour les prototypes et la production |
Comparez le coût total livré, et non le prix unitaire de la machine
Supposons qu’un devis prévoie l’utilisation d’une fraiseuse simple associée à un dispositif de fixation angulaire dédié, tandis qu’un autre recourt à un positionnement sur cinq axes. Le tarif horaire pour l’usinage sur trois axes peut être inférieur, mais les manipulations supplémentaires et un alignement distinct du premier article peuvent l’emporter sur cet avantage. Les équipements à cinq axes permettent de regrouper les repères et de réduire les transferts, mais peuvent entraîner des coûts de programmation et d’utilisation de la machine plus élevés. La meilleure solution est celle qui offre le coût livré le plus bas pour le niveau de qualité et la quantité requis, opérations secondaires comprises.
Demandez aux fournisseurs d'identifier les hypothèses qui affectent la comparabilité : l'entrée en biais est-elle chanfreinée ? L'ébavurage interne est-il inclus ? L'inspection par rapport au cadre de référence est-elle incluse, ou seul le diamètre est-il vérifié ? Le lavage et les essais d'étanchéité sont-ils requis ? La pièce fait-elle l'objet d'un devis à partir d'un bloc plein ou d'un matériau « near-net » ? Un devis qui exclut l'un de ces éléments n'est pas directement comparable à un devis qui l'inclut.
Déterminez ce que signifie réellement « acheter » en termes de tolérance
La tolérance n'est un levier de réduction des coûts que lorsqu'elle modifie le processus de fabrication ou de vérification. Si un orifice de fluide doit simplement croiser un canal suffisamment large, un contrôle de position très strict peut alourdir les contrôles sans améliorer la fonctionnalité. Si un joint ou un tube d'accouplement dépend de la position de l'axe, le fait de l'assouplir pourrait entraîner un défaut d'assemblage. L’ingénieur doit relier chaque exigence à une fonction : intersection d’orifices, étanchéité, ajustement d’un raccord, épaisseur minimale de paroi ou rapport de montage. Il doit ensuite définir de manière réfléchie les tolérances de la caractéristique concernée et du système de référence.
Dans le cas d'un orifice coudé fileté, il convient de distinguer la qualité du filetage de l'orientation de l'axe de l'orifice. La conformité du filetage vérifiée à l'aide d'un calibre ne suffit pas à elle seule à garantir que l'orifice est orienté vers l'emplacement interne correct. À l'inverse, un résultat obtenu par MMT pour un axe ne peut se substituer à un contrôle au calibre ou à un contrôle fonctionnel de l'ajustement des filetages. L'appel d'offres doit préciser les résultats attendus afin que le fournisseur puisse planifier la métrologie et établir un devis en une seule fois.
Les remises sur quantité déterminent le choix du matériel
Pour les prototypes, une configuration flexible peut s’avérer plus avantageuse, car les possibilités d’amortir les dispositifs de serrage sur mesure sont limitées. À partir d'un certain volume de production en série, un dispositif de fixation sur mesure peut réduire l'intervention de l'opérateur et améliorer la répétabilité. Demandez au moins deux paliers de quantité significatifs si la demande annuelle est incertaine. Précisez également si les livraisons se font en un seul lot ou en plusieurs lots programmés : les réglages répétés peuvent modifier la rentabilité même lorsque le volume annuel est identique.
Les délais de livraison requis influencent également le choix du processus. Pour un prototype à réaliser dans l'urgence, il peut être préférable d'opter pour un système de serrage standardisé plutôt que pour un dispositif sur mesure, tandis qu'un ordre de production peut justifier la fabrication d'un dispositif sur mesure. Plutôt que d'exiger un type de machine prédéterminé, précisez les exigences de livraison et demandez la méthode de fabrication proposée ainsi que d'éventuelles alternatives en matière de conception pour la fabrication (DFM). Cela fournit au service des achats une base technique pour sélectionner un fournisseur.
Conclusion et appel à l'action
Un alésage incliné est rentable lorsque le plan fournit à l'opérateur un point d'entrée stable, un système de repères clair, un dégagement suffisant entre l'outil et la paroi, ainsi qu'une définition explicite de l'intersection de l'alésage. Choisissez entre un dispositif de fixation angulaire, un indexage rotatif et un positionnement sur cinq axes en comparant les coûts totaux de réglage, d’usinage, d’ébavurage, de contrôle et les risques liés à la qualité pour la quantité réelle commandée. Ne payez pas pour un contrôle rigoureux dont l’assemblage n’a pas besoin, et n’omettez pas un contrôle qui garantit l’étanchéité ou le débit.
Prêt à demander un devis pour une pièce réelle ? Importez votre fichier CAO 3D et votre plan de fabrication sur Lauens CNC, ainsi que les exigences relatives aux matériaux, aux quantités et aux points de raccordement critiques. Demandez une analyse DFM gratuite et un devis précisant le processus de mise en œuvre proposé, les éléments ayant une incidence sur les coûts et les options de conception réalisables avant de vous engager dans la production.


