
Ausgewählter Ausschnitt: Ein tiefer, schmaler, gefräster Schlitz verursacht höhere Kosten, wenn seine Breite dazu führt, dass ein kleines Fräswerkzeug weit unter die Oberflächenoberkante vordringen muss. Werkzeugdurchbiegung, Spanabfuhr, Absenkfräsvorgänge, Wandoberflächenqualität und Prüfung können dann den Kostenvoranschlag maßgeblich beeinflussen; eine Verbreiterung des Schlitzes, eine Verringerung seiner Tiefe oder das Öffnen eines Endes senkt oft die Kosten, ohne die erforderliche Funktion zu beeinträchtigen.
Einführung
Zwei Aluminiumhalterungen können dieselbe Masse und nahezu identische Außenabmessungen aufweisen, dennoch sehr unterschiedliche CNC-Angebote erhalten. Die teurere Variante enthält möglicherweise einen einzigen schmalen Kanal, der tief in den Block hineinragt. Der Konstrukteur sieht im CAD eine einfache rechteckige Aussparung. Der Zerspaner sieht hingegen einen kleinen Schaftfräser mit großer Reichweite, begrenzten Spanabfuhrmöglichkeiten, mehrere Durchgänge und ein Merkmal, das an seiner Unterseite möglicherweise schwer zu vermessen ist.
Für einen Käufer, der kurz davor steht, eine Angebotsanfrage zu stellen, Kosten für das CNC-Fräsen eines tiefen, schmalen Schlitzes Es handelt sich also um eine Konstruktionsfrage und nicht nur um eine Frage der Maschinenstunden. Die Breite, Tiefe, Länge, die Endbedingungen, das Material und die funktionellen Toleranzen des Schlitzes bestimmen, welches Werkzeug ihn erreichen kann und wie langsam dieses Werkzeug möglicherweise schneiden muss. Dieser Leitfaden erläutert die praktischen Kompromisse und die Zeichnungsangaben, die ein Lieferant benötigt, um ein zuverlässiges Angebot abzugeben.
Lauens CNC-Listen Maßgeschneiderte CNC-Fräsarbeiten für Teile mit Taschen und Nuten, wobei die Fräswege im Hinblick auf Werkzeugzugang, Werkstückspannung und Oberflächenanforderungen überprüft werden. Das geeignete Verfahren und der Preis für jede einzelne Nut müssen anhand des CAD-Modells, der Zeichnung, des Materials und der Stückzahl bestätigt werden. Es gibt kein allgemeingültiges Verhältnis von Tiefe zu Breite, das ein bestimmtes Ergebnis garantiert.
Technischer Tiefgang
Die Schlitzbreite bestimmt die Größe des Fräsers; die Tiefe bestimmt dessen Reichweite
Bei einem herkömmlichen, oben offenen Schlitz muss der Fräser zwischen die Wände passen. Ein schmalerer Schlitz schränkt den Werkzeugdurchmesser ein, während ein tieferer Schlitz eine ausreichende Spiralänge und Halsfreiheit erfordert, um den Boden zu erreichen, ohne dass der Schaft oder der Halter gegen das Werkstück stößt. Diese Kombination macht die Bearbeitung so schwierig. Eine breite, flache Tasche lässt sich oft mit einem steifen Werkzeug aggressiv vorbearbeiten. Ein schmaler, tiefer Schlitz erfordert möglicherweise einen schlanken Schaftfräser, reduzierten Eingriff, stufenweise Tiefenschnitte und einen separaten Schlichtdurchgang.
Ein längerer Werkzeugüberstand erhöht die Anfälligkeit für Verbiegen und Vibrationen. Bei vollem Schlitz-Eingriff trifft der Fräser auf beiden Seiten auf Material, sodass sich die Schnittbelastung und der Spanfluss vom leichten Seitenfräsen unterscheiden. Die tatsächlich stabilen Schnittparameter hängen von der Werkzeuggeometrie, dem Halter, der Maschine, der Legierung, der Kühlmittel- oder Luftstrategie sowie der Geometrie des Schlitzes ab. Ein seriöses Angebot sollte keinen festen Vorschubmultiplikator auf der Grundlage einer Faustregel versprechen. Der Anbieter muss einen Bearbeitungsweg wählen und diesen bei anspruchsvollen Merkmalen am tatsächlichen Werkstück oder an einer repräsentativen Versuchsanordnung validieren.
Auch die Endbedingung spielt eine Rolle. Bei einer offenen Nut kann das Schneidwerkzeug entlang der Länge in das Material ein- oder aus diesem austreten, was die Spanabfuhr erleichtern kann. Bei einer Sacknut muss der Einstieg innerhalb des Werkstücks erfolgen, und am Ende bleibt ein Radius zurück, der der Bahn und Form des Schneidwerkzeugs entspricht. Wenn die Zeichnung ein perfekt rechtwinkliges inneres Ende vorschreibt, lässt sich dies durch gewöhnliches Schaftfräsen nicht direkt erzielen. Eine Konstruktionsänderung, eine Entlastung des Gegenstücks oder ein separater Arbeitsgang können erforderlich sein. Bitten Sie den Lieferanten nicht, zu beurteilen, ob die sichtbare rechtwinklige Ecke in einem CAD-Modell funktionsfähig ist.
Späneabtransport und Bodenveredelung
In einem tiefen Kanal festsitzende Späne können erneut geschnitten werden, wodurch die Bodenfläche beschädigt, die Wände markiert oder ein kleiner Fräser gebrochen werden kann. Der Prozess erfordert möglicherweise häufige Rückzüge, eine geeignete Luft- oder Kühlmittelzufuhr sowie eine stufenweise Schruppbearbeitung, die Platz für den Spanfluss freihält. Bei Aluminium können eine aufgebaute Kante oder verschmiertes Material die Optik oder die Dichtungsfläche beeinträchtigen. Bei Edelstahl können Hitze und Werkzeugverschleiß den sicheren Bearbeitungsbereich einschränken. Die Zykluszeit wird nicht nur vom nominalen Volumen des Werkstücks, sondern vor allem von der Werkzeugbahn bestimmt.
In den Anforderungen an die Oberflächenbeschaffenheit sollten die Oberflächen genannt werden, auf die es tatsächlich ankommt. Handelt es sich bei dem Kanal um einen Kabeldurchgang, können ein gratfreier Einlauf und die Durchgangsbreite entscheidend sein, während die Bodenbeschaffenheit keine Rolle spielt. Handelt es sich hingegen um eine Präzisionsführung oder eine Lötfläche, können die Geradheit der Wände, die Rauheit des Bodens und die Lagebeziehung zu einem Bezugspunkt von Bedeutung sein. Die Vorgabe einer feinen Oberflächenbeschaffenheit an allen Stellen kann einen zeitaufwändigen Enddurchgang und eine schwierige Prüfung nach sich ziehen, ohne die Montage zu verbessern. Definieren Sie die funktionalen Flächen und lassen Sie an anderen Stellen eine normale Fräsoberfläche zu.
| Auswahl des Slot-Designs | Wahrscheinlicher Prozesseffekt | Erforderliche Informationen zur Angebotsanfrage |
|---|---|---|
| Breiterer, flacherer offener Schlitz | Ermöglicht den Einsatz eines steiferen Schneidwerkzeugs und eine leichtere Spanabfuhr | Mindestfunktionsbreite und -tiefe, nicht nur die nominelle CAD-Geometrie |
| Tiefer Schlitz mit geringer Breite | Erfordert Werkzeuge mit großer Reichweite, mehrere Durchgänge in unterschiedlichen Tiefen und eine sorgfältige Schwingungskontrolle | Breite, Tiefe, Länge, Zustand des Fußbodens und Materialqualität |
| Schlitz mit Blindende | Einschränkungen hinsichtlich des Ein- und Auslaufradius können den Schneidvorgang verlangsamen | Ob der Endradius zulässig ist oder eine alternative Endgeometrie akzeptabel ist |
| Offener Kanal | Kann je nach Bauteil den Zugang und den Spanabtransport verbessern | Ob ein Ende durchbrechen kann, ohne die Baugruppe zu beeinträchtigen |
| Wichtige Wand- und Bodenbeläge | Es können Endbearbeitungsdurchgänge und spezielle Messungen hinzugefügt werden | Spezifische Funktionsflächen, Rauheit, Bezugspunkt und Akzeptanzverfahren |
Die Tabelle ist qualitativer Natur. Ein breiterer Schlitz kann dennoch kostspielig sein, wenn er sich hinter einer hohen Wand befindet oder eine komplexe Halterung erfordert, und ein schmaler Schlitz kann Routine sein, wenn er flach und kurz ist. Es geht darum, die Einschränkung sichtbar zu machen, bevor der Lieferant die Werkzeuge auswählt.
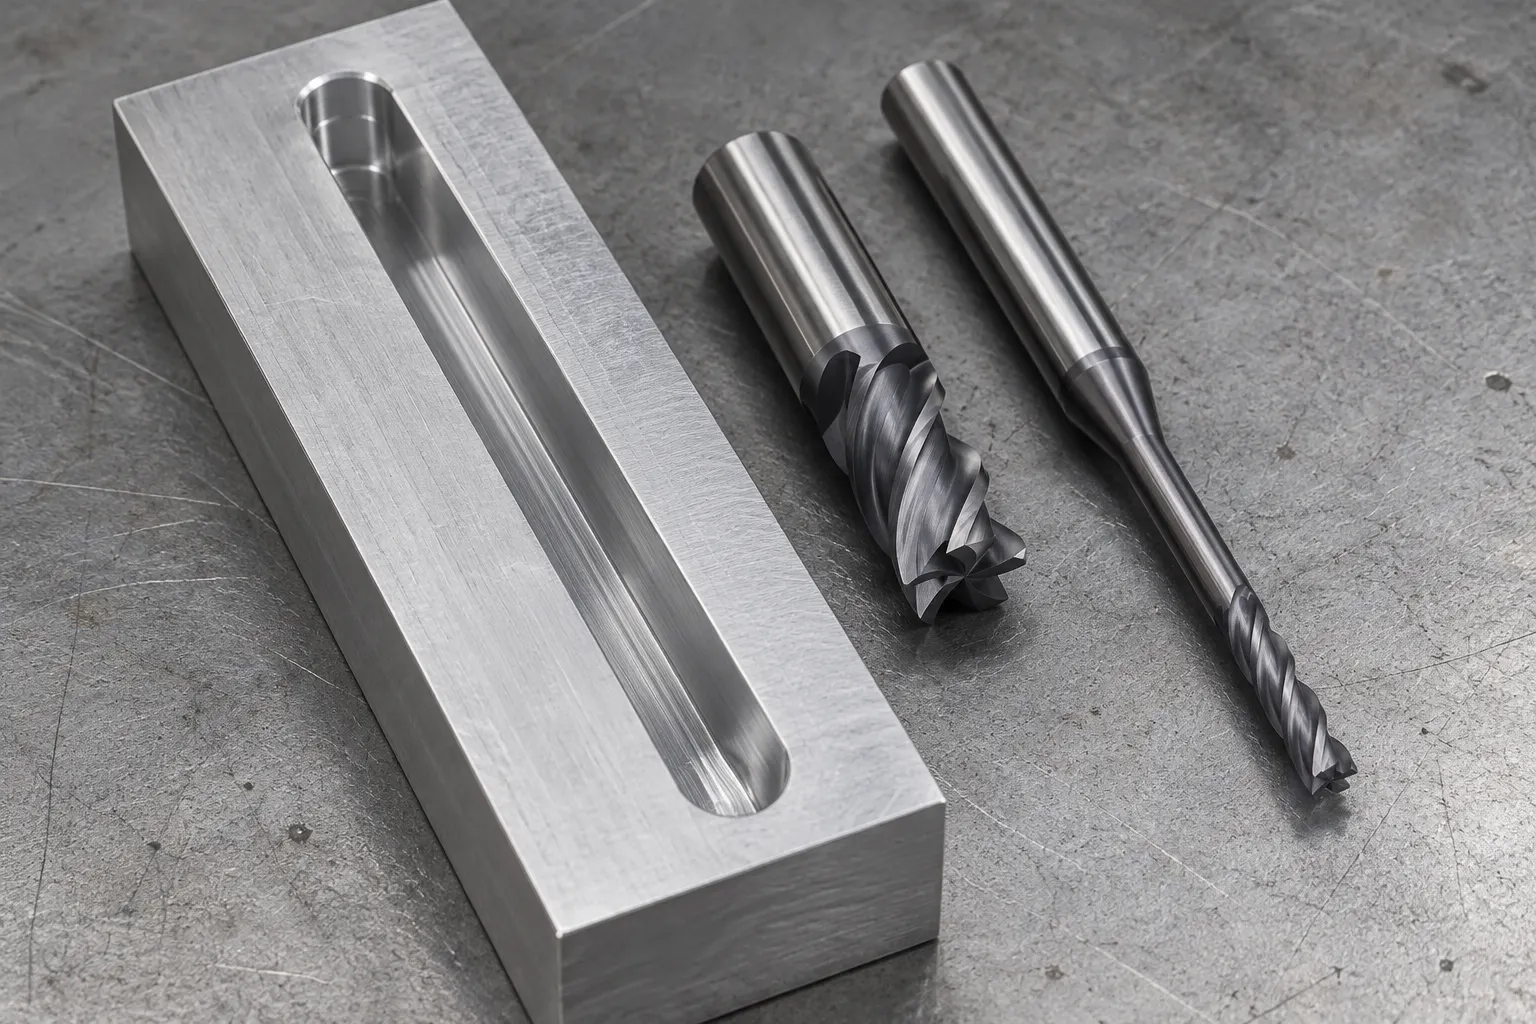
Das Abmessen kann genauso schwierig sein wie das Schneiden
Ein über die obere Öffnung angelegter Messschieber liefert möglicherweise keinen Nachweis dafür, dass der Schlitz am Boden die richtige Breite aufweist. Zur Prüfung der unteren Wände kann eine lange, schlanke Sonde erforderlich sein; für die Messung der Bodentiefe sind unter Umständen ein geeigneter Bezugspunkt und ein zugänglicher Sondenweg erforderlich. Ist der Schlitz Teil einer Passbaugruppe, kann eine Funktionslehre oder ein Passprobestück aussagekräftigere Informationen liefern als eine pauschale enge Breitentoleranz. In der Zeichnung sollten die Einlaufbreite, die minimale lichte Breite über die Arbeitstiefe, die Bodentiefe sowie etwaige kritische Geradheits- oder Parallelitätstoleranzen unterschieden werden.
Der Prüfumfang hängt auch von der Losgröße ab. Bei Prototypen wünscht der Käufer möglicherweise einen vollständigen Maßbericht, um die Konstruktion zu validieren. In der Serienfertigung sind ausgewählte kritische Maße und ein dokumentierter Stichprobenplan möglicherweise besser geeignet. Der Lieferant sollte den festgelegten Prüfumfang anbieten und nicht vermuten, ob der Käufer erwartet, dass bei jedem Teil jede Wand und jeder Boden erfasst wird.
Leitlinien zur fertigungsgerechten Konstruktion (DFM)
1. Bestimme die Abmessungen der Funktion und reduziere anschließend das ungenutzte Volumen.
Fragen Sie sich, was den Schlitz tatsächlich ausfüllt. Ein Kabel, ein Schlüssel, ein Führungsstift, Klebstoff, ein Flüssigkeitskanal oder eine Klammer stellen jeweils unterschiedliche Anforderungen. Wenn nur der obere Teil in ein Gegenelement eingreift, muss der untere Teil möglicherweise nicht dieselbe Präzisionsbreite aufweisen. Handelt es sich bei dem Kanal lediglich um ein Spielelement, könnte ein zusätzlicher Breitenanteil ein wesentlich steiferes Werkzeug ermöglichen. Diese Änderungen sollten im Hinblick auf die Baugruppe bewertet werden und nicht blindlings aus Gründen der Bearbeitungsfreundlichkeit übernommen werden.
2. Reduzieren Sie die erforderliche Tiefe, wo dies möglich ist
Vertiefen Sie nur den Bereich, der die Funktion erfüllt. Eine lange, durchgehende Nut kann durch einen flacheren, allgemeinen Kanal und eine kurze, tiefe Aussparung ersetzt werden, in der ein Bauteil sitzt. Durch die Verringerung der Tiefe lassen sich ein kürzerer Werkzeugüberstand und weniger Abtragungsdurchgänge erzielen. Wenn das Bauteil aus Gründen der Materialfließfähigkeit oder Führung einen Boden mit konstanter Tiefe benötigt, geben Sie diese Anforderung an; ist dies nicht der Fall, vermeiden Sie es, den gesamten Kanal als kritisch zu betrachten, nur weil ein lokales Merkmal kritisch ist.
3. Einen realistischen Endradius und Einlauf vorsehen
Ein Schaftfräser hinterlässt abgerundete Innenenden. Wenn eine Passfuge mit rechtwinkligem Ende vollständig in den Schlitz gleiten muss, kann je nach funktionaler Auslegung häufig eine Entlastung an der Passfuge oder am Schlitzende vorgesehen werden. Eine kleine Einlauffasung kann das Gegenstück schützen und das Entgraten erleichtern. Umgekehrt kann der vage Hinweis „scharfe Ecken“ einen unnötigen Nachbearbeitungsschritt erzwingen. Markieren Sie die genaue Ecke, die einer besonderen Behandlung bedarf, und erläutern Sie den Grund dafür bei der Montage.
4. Erwägen Sie eine Neugestaltung mit offenem Ende oder geteilten Teilen
Ist der Schlitz an einem Ende offen, kann das Werkzeug möglicherweise besser anfahren und die Späne besser abführen. Ist ein tiefer innerer Kanal unzugänglich oder schwer zu prüfen, lohnt es sich möglicherweise, eine zweiteilige Baugruppe mit einem gefrästen, flachen Kanal in einer Hälfte in Betracht zu ziehen. Dadurch entstehen jedoch Befestigungselemente, eine Verbindung und Montageaufwand, sodass diese Lösung nicht automatisch kostengünstiger ist. Fordern Sie beide Varianten an, wenn die Produktionsmenge und die funktionalen Anforderungen eine Konstruktionsstudie rechtfertigen.
5. Die verbleibende Wand und die Befestigungspunkte schützen
Eine tiefe Nut hinterlässt schmale angrenzende Wände. Diese können sich unter Schnittkraft oder Klemmdruck verschieben, wodurch sich die Breite nach dem Lösen verändert. Sehen Sie eine geeignete Haltefläche an der Außenseite des Teils vor und vermeiden Sie es, die Nut unmittelbar neben einer dünnen Außenkante anzubringen, sofern dies nicht unbedingt erforderlich ist. Wenn die Ebenheit oder die Lage relativ zu Befestigungsbohrungen von Bedeutung ist, definieren Sie diese Bezugspunkte ausdrücklich. Ein Betrieb kann dann die Schruppbearbeitung, gegebenenfalls das Spannungsabbauverfahren, den Schlichtdurchgang und die Prüfabfolge entsprechend der tatsächlichen Schnittstelle planen.
6. Trennung der Gratbekämpfung von den Anforderungen an die optische Oberflächenqualität
Tiefe Nuten erfordern eine sorgfältige Kantenbearbeitung, da lose Grate die Passung der Teile beeinträchtigen oder sich im Betrieb lösen können. Geben Sie einen sauberen Nuteneingang, eine sichere Kantenabrundung sowie gegebenenfalls die Anforderung „keine losen Späne“ vor. Das bedeutet jedoch nicht, dass jede Innenwand eine polierte Oberfläche benötigt. Wenn ein eloxiertes Teil mit engem Spiel eingebaut werden soll, geben Sie die Bearbeitungszugabe in der Zeichnung an und legen Sie fest, ob die Breite im fertigen Zustand oder im Zustand vor der Endbearbeitung vorgegeben ist. Toleranzfragen bezüglich der Eloxierung sollten getrennt von den Bearbeitungstoleranzen der Nut geprüft werden.
Ein aussagekräftiges Angebotsanforderungspaket enthält ein STEP-Modell, eine normgerechte 2D-Zeichnung, Angaben zu Legierung und Härtegrad, Mengenstufen, Anforderungen an die Oberflächenbeschaffenheit sowie eine Erläuterung des Verwendungszwecks der Nut. Zeigen Sie nach Möglichkeit das Gegenstück oder eine vereinfachte Schnittstelle. Für Kosten für das CNC-Fräsen eines tiefen, schmalen Schlitzes, in diesem Zusammenhang kann der Schätzer eine wirklich notwendige, strenge Eigenschaft von einer CAD-Standardeinstellung unterscheiden, die mit geringem Risiko geändert werden kann.
Kostenaufschlüsselung und Wirtschaftlichkeit
Warum das Materialabtragungsvolumen ein schlechter Prädiktor ist
Ein schmaler Schlitz entfernt nur wenig Metall, doch ein geringes Materialvolumen bedeutet nicht automatisch niedrige Kosten. Ein kleiner Fräser erfordert möglicherweise viele axiale Schritte und langsamere Vorschübe; die Spanabfuhr und vorsichtige Schlichtdurchgänge nehmen Zeit in Anspruch. Das Angebot kann ein Werkzeug mit großer Reichweite, einen Zuschlag für Werkzeugverschleiß und die Prüfmethode enthalten. Wenn ein Werkzeug tief im Schlitz bricht, kann die Bergung oder Verschrottung kostspielig sein. Der Lieferant kalkuliert dieses Prozessrisiko ebenso ein wie die nominelle Zykluszeit.
Bei Prototypenmengen können die Programmierung, die Einrichtung der Vorrichtung, die Auswahl eines stabilen Werkzeugs und die Erststückprüfung den Stückpreis maßgeblich beeinflussen. Bei Serienmengen gewinnen der wiederholte Zerspanungszyklus, die Standzeit des Werkzeugs, das Spänemanagement, die Beladung und die Messung an Bedeutung. Fragen Sie nach realistischen Mengenstufen für Prototypen und Folgeaufträge. Ein Design, das für fünf Validierungsteile erschwinglich ist, kann langfristig hohe Stückkosten verursachen, wenn jedes Serienteil einen langsamen Tiefbearbeitungsdurchgang erfordert.
Material, Geometrie und Toleranz beeinflussen sich gegenseitig
Aluminium, Edelstahl und technische Kunststoffe erfordern unterschiedliche Schneidwerkzeuge und Zerspanungsstrategien. Bei einigen Kunststoffen kann es zu Verformungen oder Gratbildung kommen; bei Edelstahl kann es zu erhöhter Wärmeentwicklung und verstärktem Verschleiß kommen. Die genaue Legierung und der Zustand spielen eine Rolle. Die Schlitzbreite allein bestimmt nicht den Preis; Länge, Tiefe, Zugang von oben, benachbarte Stege, verbleibende Wandstärke und die Geometrie des Sacklochs spielen ebenfalls eine Rolle. Ein schmaler Schlitz neben einer offenen Kante lässt sich möglicherweise leichter schneiden als ein nominell breiterer Schlitz, der hinter einer hohen Taschenwand verborgen ist.
Toleranzen sollten nur dort angewendet werden, wo das Gegenstück dies erfordert. Bei einem Gleitkeil kann eine Mindestfreiraumbreite über die gesamte Arbeitstiefe unerlässlich sein. Eine strenge Parallelität beider Wände könnte für eine Kabeldurchführung unnötig sein. Die erste Anforderung erfordert möglicherweise eine geeignete Mess- oder Prüfmethode; die zweite kann Bearbeitungs- und Prüfkosten verursachen, ohne einen Nutzen zu bringen. Wenn die Passung kritisch ist, senden Sie die Toleranzsumme des Gegenstücks, damit der Lieferant ein realisierbares Ziel prüfen kann, anstatt lediglich den engsten Wert isoliert anzugeben.
| Kostenfaktor | Was dies der Route hinzufügt | Maßnahmen des Käufers |
|---|---|---|
| Geringe Breite bei großer Tiefe | Langarmschneider, reduzierte Steifigkeit, stufenweise Schnitte | Überprüfen Sie die minimale nutzbare Breite und ob ein Abschnitt verbreitert werden kann. |
| Langer Kanal in voller Tiefe | Längere Schnittzeit und wiederholter Spanabtransport | Vertiefen Sie nur den funktional erforderlichen Bereich, sofern es die Konstruktion zulässt. |
| Nachfrage nach Blindends oder Vierkantenden | Eingeschränkter Zugriff und möglicherweise ein sekundärer Prozess | Einen realistischen Endradius festlegen oder eine Freistellung am Gegenstück vorsehen |
| Hochwertige Wand- oder Bodenverkleidung | Zusätzliche Endbearbeitungsdurchgänge und eventuelle manuelle Nachbearbeitung | Markieren Sie nur die funktionalen Oberflächen und die erforderliche Rauheit. |
| Enge Toleranz bei der Tiefenbreite | Langsamere Endbearbeitung und schwierigere Messung am unteren Ende des Schlitzes | Legen Sie die Arbeitstiefe und das Abnahmeverfahren fest |
| Dünne Restwände | Risiko von Verformungen beim Spannen und Schneiden | Stellen Sie geeignete Halteflächen und funktionale Bezugspunkte bereit |
| Geringe Menge | Einrichtungs- und Erststückkosten verteilen sich auf wenige Einheiten | Anfrage zu Prototypen- und Serienmengenstufen |
Wenn Sie zwei Angebote von Lieferanten vergleichen, vergewissern Sie sich, dass diese dieselben Materialien, Oberflächenbeschaffenheiten, Toleranzkriterien für Nuten, Entgratungsvorgänge und Prüfumfänge enthalten. Ein niedrigerer Preis kann auf eine größere Toleranz bei den Schlitzen oder eine abweichende Auslegung des Sacklochs hindeuten. Bitten Sie den Lieferanten, etwaige Annahmen zu kennzeichnen und den größten Kostenfaktor zu benennen. Dieses Gespräch führt oft zu einer Konstruktionsänderung, die wertvoller ist als die Aushandlung eines geringen Preisnachlasses bei einem unveränderten Verfahren.
Alternativen wie Drahterodieren, Sägeschnitt oder eine geteilte Baugruppe können in Betracht gezogen werden, wenn die erforderliche Geometrie nicht effizient gefräst werden kann. Ob diese wirtschaftlich sind, hängt vom Werkstoff, der Schlitzform, den Oberflächenanforderungen, der Stückzahl und den tatsächlichen Möglichkeiten des Lieferanten ab. Tragen Sie kein alternatives Verfahren ohne technische Prüfung in die Zeichnung ein; geben Sie die funktionalen Vorgaben an und fragen Sie nach einer fertigungsfähigen Option.
Fazit und Aufruf zum Handeln
Der schnellste Weg, ein Angebot für tiefe Nuten zu optimieren, besteht darin, zu klären, welche Abmessungen und Oberflächen für die Funktion des Bauteils entscheidend sind. In der Praxis steigen die Kosten für das CNC-Fräsen tiefer, schmaler Nuten, wenn ein kleines Werkzeug eine große Reichweite benötigt, der Spanabfluss eingeschränkt ist, sich die Wände verschieben oder der unteren Teil des Bauteils bei der Prüfung nicht zugänglich ist. Etwas mehr Breite, weniger Tiefe, ein offenes Ende oder ein zulässiger Endradius können den Fräsweg erheblich verändern, ohne dabei den Zweck der Baugruppe zu beeinträchtigen.
Laden Sie Ihre 3D-CAD-Datei und Ihre Zeichnung bei Lauens CNC hoch für eine kostenlose DFM-Prüfung und ein schnelles Angebot. Geben Sie dabei das Material, die Mengenstufen, die Oberflächenbeschaffenheit, den Abstand zu den Gegenstücken, die kritischen Schlitzabmessungen und die Abnahmemethode an. Anhand dieser Angaben kann das Team Ihre tatsächliche Geometrie prüfen und Entscheidungen hinsichtlich Werkzeugen, Toleranzen und Kosten treffen, bevor Sie den Produktionsstart genehmigen.


